Category: AI

  • Giảm Nhân Công Kiểm Tra Sản Phẩm Khi Sản Lượng Tăng

    Giảm Nhân Công Kiểm Tra Sản Phẩm Khi Sản Lượng Tăng

    Sản lượng sản xuất tăng kéo theo áp lực lớn lên hoạt động kiểm tra chất lượng. Tại các nhà máy có dây chuyền tốc độ cao, nhân công kiểm tra sản phẩm thường phải tăng theo công suất, trong khi tuyển dụng, đào tạo và duy trì nhân sự QC ngày càng tạo thêm áp lực về chi phí vận hành. Bài toán càng rõ ở các ngành điện tử, ô tô, cơ khí chính xác và sản xuất hàng tiêu dùng, nơi yêu cầu kiểm tra ngoại quan liên tục và tỷ lệ lỗi cần được kiểm soát chặt chẽ.

    Khi sản lượng tiếp tục mở rộng, việc bổ sung nhân sự không phải lúc nào cũng giúp duy trì hiệu suất kiểm tra. Mỏi mắt, suy giảm tập trung, khác biệt giữa các kiểm tra viên và giới hạn về thời gian quan sát có thể ảnh hưởng đến khả năng phát hiện lỗi. Giảm nhân công kiểm tra sản phẩm vì thế đang trở thành một hướng tối ưu nguồn lực, đặc biệt khi doanh nghiệp cần tăng công suất mà vẫn duy trì tiêu chuẩn chất lượng.

    AI Vision cho phép tự động hóa nhiều công đoạn kiểm tra ngoại quan, hỗ trợ kiểm tra liên tục theo tốc độ dây chuyền và giảm khối lượng công việc kiểm tra thủ công. Bài viết phân tích chi phí nhân công kiểm tra sản phẩm, giới hạn của mô hình kiểm tra thủ công và các phương án tự động hóa có thể áp dụng khi nhà máy mở rộng sản lượng.

    Nhân Công Kiểm Tra Sản Phẩm Tăng Theo Sản Lượng: Vì Sao Bài Toán Chi Phí Khó Kiểm Soát Khi Nhà Máy Mở Rộng

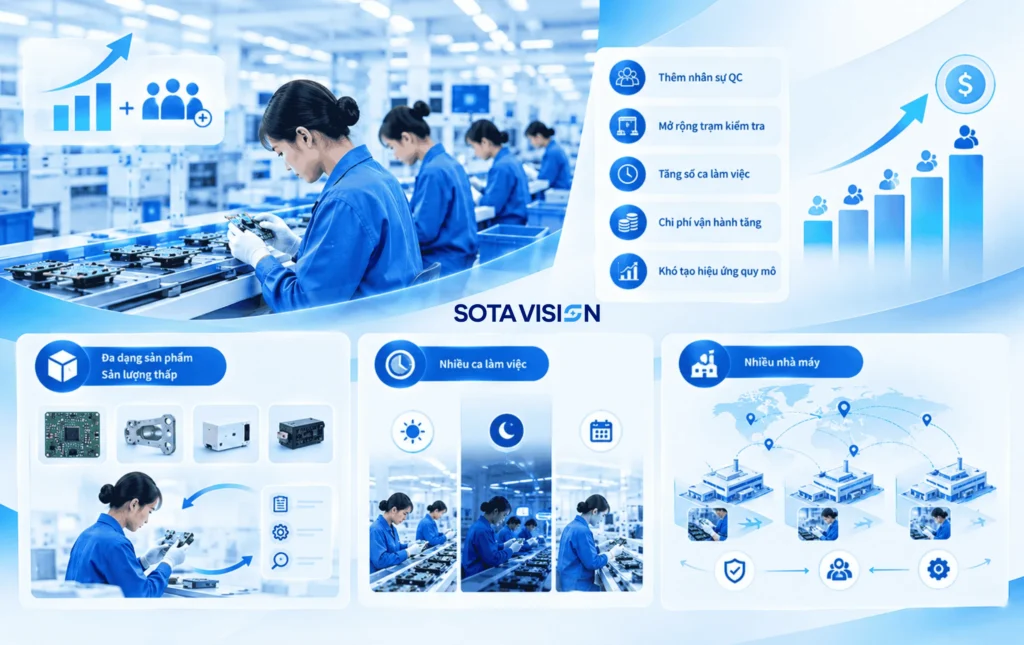
    Mở rộng thêm dây chuyền đồng nghĩa với tăng khối lượng sản phẩm cần kiểm tra. Nếu mỗi dây chuyền cần bổ sung nhân công kiểm tra sản phẩm, mô hình nhân sự sẽ nhanh chóng trở nên cồng kềnh khi nhà máy chuyển sang quy mô sản xuất lớn hơn.

    Mô Hình Phân Bổ Nhân Sự Kiểm Tra Theo Sản Lượng Và Công Suất Dây Chuyền

    Ở mô hình kiểm tra thủ công, mô hình phân bổ nhân công kiểm tra sản phẩm theo sản lượng và công suất dây chuyền thường được xác định dựa trên khối lượng sản phẩm cần kiểm tra và năng suất của từng kiểm tra viên. Công thức cơ bản có thể biểu diễn như sau:

    • Số kiểm tra viên mỗi ca = Sản lượng mỗi giờ ÷ Năng suất kiểm tra của một người mỗi giờ

    Ví dụ giả định: Dây chuyền chạy 30 sản phẩm/phút, tương đương 1.800 sản phẩm/giờ. Nếu mỗi kiểm tra viên có thể xử lý 10 sản phẩm/phút, tương đương 600 sản phẩm/giờ, nhà máy cần 3 người/ca. Khi sản lượng tăng gấp đôi lên 3.600 sản phẩm/giờ, nhu cầu nhân sự cũng tăng lên 6 người/ca nếu các điều kiện kiểm tra không thay đổi.

    Ba yếu tố có thể làm nhu cầu nhân công kiểm tra sản phẩm tăng cao hơn:

    • Tốc độ dây chuyền: Công suất càng lớn, số lượng sản phẩm cần kiểm tra trong mỗi giờ càng tăng.
    • Độ phức tạp sản phẩm: Nhiều bề mặt, nhiều vị trí cần kiểm tra hoặc nhiều nhóm lỗi cần phân biệt sẽ làm tăng thời gian kiểm tra trên từng sản phẩm.
    • Tiêu chuẩn chất lượng: Yêu cầu kiểm tra 100%, truy xuất từng sản phẩm hoặc kiểm soát nhiều tiêu chí chất lượng sẽ làm tăng khối lượng công việc của kiểm tra viên.

    Điểm cần lưu ý là mô hình phân bổ nhân công kiểm tra sản phẩm theo sản lượng và công suất dây chuyền có giới hạn về khả năng mở rộng. Mỗi sản phẩm vẫn cần một khoảng thời gian quan sát và đánh giá của con người. Vì vậy, khi sản lượng tăng, nhân công kiểm tra sản phẩm có xu hướng tăng tương ứng nếu doanh nghiệp vẫn duy trì phương pháp kiểm tra thủ công.

    Chi Phí Ẩn Ngoài Lương: Tuyển Dụng, Đào Tạo, Làm Thêm Giờ, Nghỉ Việc

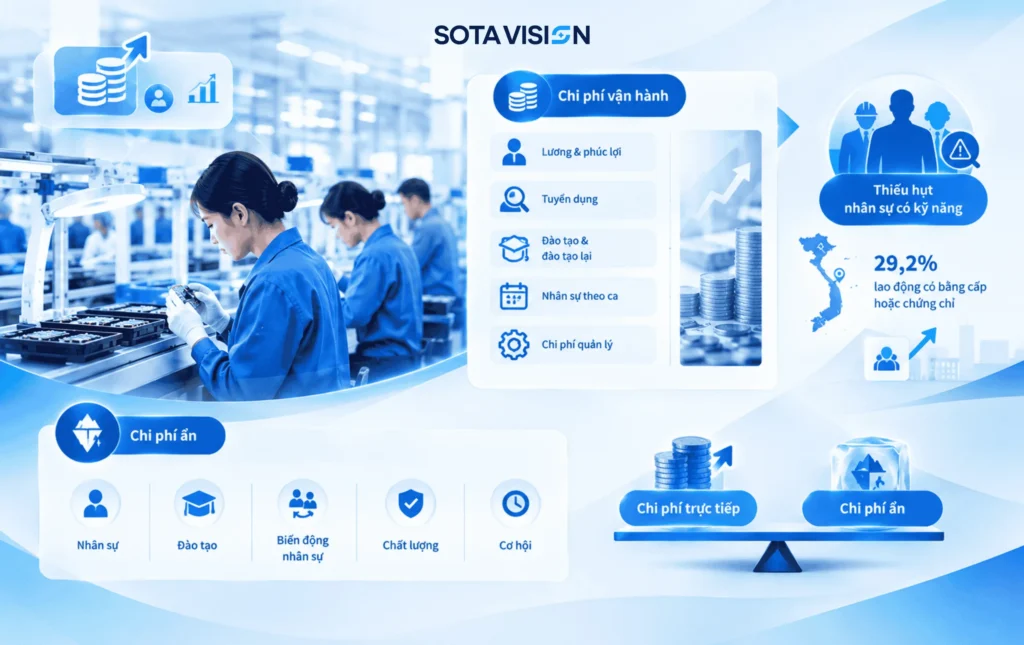
    Chi phí nhân công kiểm tra sản phẩm không chỉ nằm ở tiền lương hàng tháng. Khi tính đúng chi phí cho nhân công kiểm tra sản phẩm, doanh nghiệp cần đưa thêm bảo hiểm, kinh phí công đoàn, tuyển dụng, đào tạo, làm thêm giờ và chi phí thay thế nhân sự vào ngân sách QC.

    Hạng mụcVì sao thường bị bỏ sótDữ liệu tham chiếu
    Lương cơ bảnThường chỉ tính mức lương hiện tại của nhân công kiểm tra sản phẩmLương tối thiểu vùng I từ 01/01/2026 là 5.310.000 đồng/tháng theo Nghị định 293/2025/NĐ-CP. Thu nhập bình quân lao động làm công hưởng lương 6 tháng đầu 2026 đạt 10,0 triệu đồng/tháng, tăng 7,3% so với cùng kỳ.
    Bảo hiểm bắt buộcKhông thể hiện trong khoản lương thực nhận của nhân công kiểm tra sản phẩmDoanh nghiệp đóng thêm 21,5% quỹ lương làm căn cứ đóng theo các khoản bảo hiểm bắt buộc áp dụng.
    Kinh phí công đoànThường được hạch toán thành khoản chi phí riêngMức đóng là 2% quỹ tiền lương làm căn cứ đóng BHXH đối với đối tượng thuộc diện đóng.
    Tuyển dụng và đào tạoChi phí phân bổ ở nhiều bộ phận nên khó quy trực tiếp cho nhân công kiểm tra sản phẩmNghiên cứu được Talentnet dẫn lại ước tính chi phí thay thế một nhân sự nghỉ việc ở mức 50–60% lương năm. Đây là số liệu chung, không riêng vị trí kiểm tra sản phẩm.
    Làm thêm giờPhát sinh khi sản lượng hoặc đơn hàng tăng caoChi phí phụ thuộc vào lịch sản xuất, số giờ tăng ca và chính sách tiền lương của từng nhà máy.
    Nghỉ việc và thay thế nhân sựMỗi trường hợp nghỉ việc tạo thêm nhu cầu tuyển dụng, đào tạo và bố trí người thay thếCó thể tham chiếu nhóm chi phí tuyển dụng và đào tạo để ước tính tác động.

    Khi tính đầy đủ các khoản trên, chi phí nhân công kiểm tra sản phẩm thực tế sẽ cao hơn đáng kể so với con số thể hiện trên bảng lương. Đặc biệt, khi sản lượng tăng và số lượng nhân công kiểm tra sản phẩm phải mở rộng theo, tổng chi phí QC cũng tăng tương ứng.

    Khó Tuyển Và Khó Giữ Nhân Công Kiểm Tra Tại Các Khu Công Nghiệp Việt Nam

    Nguồn nhân công kiểm tra sản phẩm phụ thuộc vào cùng một bể lao động phổ thông mà mọi nhà máy đang cạnh tranh:

    • Bắc Ninh: quý I/2026, doanh nghiệp có nhu cầu tuyển khoảng 60.000 lao động. Lao động phổ thông ngành điện, điện tử, tin học chiếm trên 92%.
    • Hải Phòng: 340 doanh nghiệp trong các khu công nghiệp cần tuyển hơn 33.000 lao động.
    • TP.HCM: hơn 313.000 vị trí tuyển dụng, trong khi chưa đến 192.000 người tìm việc.
    • Toàn cầu: 72% nhà tuyển dụng ngành sản xuất báo cáo khó lấp đầy vị trí trống.

    Công việc soi lỗi lại đòi hỏi tập trung cao. Nghiên cứu của Sandia National Laboratories ghi nhận kiểm tra thị giác là công việc nặng, chủ yếu về nhu cầu trí óc và nỗ lực. Nhà máy vì thế vừa khó tuyển, vừa khó giữ nhân công kiểm tra sản phẩm đủ lâu để họ đạt độ ổn định cần thiết.

    Các Dấu Hiệu Cho Thấy Mô Hình Kiểm Tra Thủ Công Đang Giới Hạn Công Suất

    Nếu nhân công kiểm tra sản phẩm đang trở thành yếu tố giới hạn tốc độ xử lý tại dây chuyền, nhà máy có thể xuất hiện một số dấu hiệu rõ rệt. Những tín hiệu này cho thấy năng lực kiểm tra chưa theo kịp sản lượng và có thể ảnh hưởng trực tiếp đến tiến độ sản xuất, giao hàng và kiểm soát chất lượng.

    • Tồn hàng chờ kiểm: Bán thành phẩm hoặc thành phẩm phải chờ trước trạm QC do năng lực của nhân công kiểm tra sản phẩm không đáp ứng kịp tốc độ đầu ra.
    • Tăng ca QC liên tục: Nhân sự kiểm tra thường xuyên làm thêm giờ để xử lý khối lượng sản phẩm phát sinh trong ca chính.
    • Tỷ lệ khiếu nại tăng: Lỗi lọt qua công đoạn kiểm tra có xu hướng gia tăng khi khối lượng kiểm tra vượt quá năng lực xử lý của đội ngũ.
    • Nhân sự QC biến động cao: Nhà máy phải liên tục tuyển dụng và đào tạo nhân công kiểm tra sản phẩm mới để bù đắp nhân sự nghỉ việc.
    • Điều chỉnh tiêu chuẩn kiểm tra để đáp ứng tiến độ: Một số bước hoặc tiêu chí kiểm tra bị rút gọn nhằm tránh tồn đọng sản phẩm, tạo thêm rủi ro về chất lượng.

    Khi nhiều dấu hiệu xuất hiện cùng lúc, năng lực kiểm tra thủ công có thể đã trở thành giới hạn đối với công suất tổng thể của dây chuyền, đặt ra nhu cầu đánh giá lại phương pháp kiểm tra và cách phân bổ nguồn lực QC.

    Xem thêm: Vì Sao Kiểm Tra Thủ Công Khó Mở Rộng Theo Quy Mô Sản Xuất

    Giới Hạn Của Nhân Công Kiểm Tra Sản Phẩm Khi Tốc Độ Sản Xuất Tăng

    Bổ sung nhân công kiểm tra sản phẩm có thể tăng năng lực kiểm tra trong ngắn hạn, nhưng không loại bỏ giới hạn sinh lý của kiểm tra bằng mắt. Khả năng duy trì sự tập trung có thể suy giảm theo thời gian, đặc biệt trong các công việc quan sát lặp lại với cường độ cao. 

    Giới hạn của nhân công kiểm tra sản phẩm không đơn thuần nằm ở tay nghề hay mức độ tuân thủ quy trình. Đặc điểm sinh lý của thị giác và khả năng duy trì cảnh giác cũng ảnh hưởng đến tính ổn định của kết quả kiểm tra. Đây là vấn đề cần được xem xét khi doanh nghiệp tăng công suất nhưng vẫn sử dụng kiểm tra thủ công làm phương thức kiểm soát chính.

    Giới Hạn Sinh Học Của Mắt Người: Mỏi Mắt Và Suy Giảm Tập Trung Theo Thời Gian
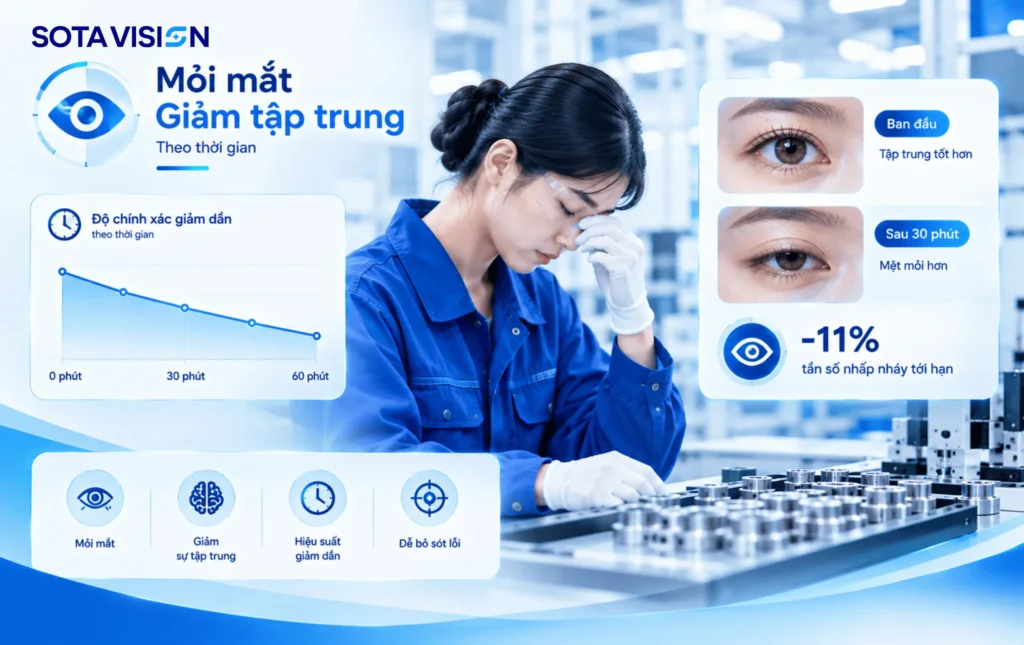
    nhân công kiểm tra sản phẩm 2
    Nhân công kiểm tra sản phẩm bị ảnh hưởng bởi cơ chế sinh lý

    Một hiện tượng được nghiên cứu trong tâm lý học và yếu tố nhân công kiểm tra sản phẩm con người là suy giảm cảnh giác (vigilance decrement), tức khả năng duy trì sự chú ý có xu hướng giảm trong các nhiệm vụ quan sát kéo dài. Một tổng quan trên PubMed Central ghi nhận hiện tượng này qua nhiều nghiên cứu, bao gồm các nhiệm vụ có tính chất tương đồng với kiểm tra trên dây chuyền lắp ráp.

    Một nghiên cứu về kiểm tra thân xe sơn cũng ghi nhận dấu hiệu mỏi mắt trong quá trình kiểm tra. Sau 30 phút kiểm tra theo phương pháp thông thường, chỉ số tần số nhấp nháy tới hạn, một chỉ số gián tiếp được sử dụng để đánh giá mỏi mắt, giảm 11,0%. Kết quả cho thấy thời lượng thực hiện nhiệm vụ có thể ảnh hưởng đến trạng thái thị giác của nhân công kiểm tra sản phẩm.

    Tốc Độ Dây Chuyền Tăng Làm Giảm Thời Gian Kiểm Tra Trên Mỗi Sản Phẩm

    Tốc độ chuyềnThời gian tối đa cho mỗi sản phẩm
    10 sản phẩm/phút6 giây
    20 sản phẩm/phút3 giây
    30 sản phẩm/phút2 giây
    60 sản phẩm/phút1 giây

    Báo cáo tổng quan của Sandia ghi nhận mỗi lần nhân công kiểm tra sản phẩm dừng mắt trung bình kéo dài khoảng 300 mili giây và chiếm hơn 90% thời gian tìm kiếm. Theo phép tính đơn giản, ở chuyền 30 sản phẩm/phút, mắt người chỉ dừng được khoảng 6 đến 7 lần trên mỗi sản phẩm. Muốn giữ thời gian nhìn ở mức an toàn, nhà máy buộc phải chia luồng cho nhiều trạm hơn, và quay lại đúng bài toán tăng số người theo sản lượng ở phần trên.

    Biến Thiên Kết Quả Kiểm Tra Giữa Các Nhân Sự Và Ca Làm Việc

    Tiêu chuẩn kiểm tra có thể được quy định chi tiết, nhưng kết quả của nhân công kiểm tra sản phẩm vẫn có thể khác nhau giữa từng người và từng ca. Kinh nghiệm, mức độ tập trung, thời gian làm việc và cách diễn giải tiêu chí lỗi đều có thể tạo ra biến thiên trong kết quả kiểm tra.

    Một số yếu tố thường tạo ra sự khác biệt gồm:

    • Khác biệt giữa kiểm tra viên: Người có nhiều kinh nghiệm có thể nhận diện một số lỗi nhanh hơn người mới.
    • Khác biệt giữa các ca: Điều kiện làm việc, thời gian trong ca và mức độ mệt mỏi có thể ảnh hưởng đến khả năng duy trì sự tập trung.
    • Khác biệt trong cách diễn giải tiêu chuẩn: Cùng một tiêu chí lỗi nhưng mỗi nhân công kiểm tra sản phẩm có thể đưa ra đánh giá khác nhau ở những trường hợp nằm gần ngưỡng đạt/không đạt.
    • Biến động theo thời gian: Kết quả kiểm tra có thể thay đổi khi người kiểm tra phải quan sát số lượng lớn sản phẩm liên tục.

    Lọt Lỗi Và Loại Nhầm Trong Kiểm Tra Chất Lượng

    Loại sai sótTên kỹ thuậtĐịnh nghĩaHệ quả
    Lọt lỗiEscape rateTỷ lệ sản phẩm lỗi thật nhưng bị cho quaKhiếu nại, bảo hành, thu hồi
    Loại nhầmFalse reject rateTỷ lệ sản phẩm tốt nhưng bị loạiPhế phẩm ảo, làm lại, giảm năng suất

    Xem thêm: 5 Hạn Chế Của Kiểm Tra Chất Lượng Thủ Công Trong Sản Xuất

    Cách Tính Chi Phí Thực Của Nhân Công Kiểm Tra Sản Phẩm Trên Mỗi Đơn Vị Sản Phẩm

    Nhiều nhà máy đã theo dõi tổng quỹ lương QC nhưng chưa tách riêng chi phí nhân công kiểm tra sản phẩm trên mỗi đơn vị sản phẩm. Để tính đúng chi phí nhân công kiểm tra sản phẩm, cần đưa vào cả tiền lương và các khoản chi phí liên quan như bảo hiểm, phụ cấp, đào tạo, làm thêm giờ và tuyển dụng. 

    Công Thức Tính Chi Phí Nhân Công Kiểm Tra Trên Mỗi Sản Phẩm

    Để xác định chi phí nhân công kiểm tra sản phẩm trên từng đơn vị, doanh nghiệp có thể sử dụng công thức:

    Chi phí nhân công kiểm tra trên mỗi sản phẩm = Tổng chi phí nhân công kiểm tra sản phẩm trong kỳ ÷ Tổng số sản phẩm được kiểm tra trong kỳ

    Trong đó, tổng chi phí nhân công kiểm tra sản phẩm có thể bao gồm:

    • Lương và phụ cấp: Lương cơ bản, phụ cấp ca, chuyên cần, độc hại và các khoản phụ cấp khác nếu có.
    • Các khoản đóng bắt buộc: Phần doanh nghiệp đóng cho bảo hiểm và kinh phí công đoàn theo quy định hiện hành.
    • Chi phí làm thêm giờ: Tiền lương phát sinh khi nhân công kiểm tra sản phẩm phải tăng ca để đáp ứng sản lượng.
    • Chi phí đào tạo và trang bị: Đào tạo nghiệp vụ, đồng phục, dụng cụ kiểm tra và các thiết bị hỗ trợ công việc.
    • Chi phí quản lý QC: Chi phí của tổ trưởng, giám sát hoặc các vị trí quản lý được phân bổ cho hoạt động kiểm tra.
    • Chi phí tuyển dụng và thay thế: Chi phí tuyển dụng, đào tạo nhân sự mới được phân bổ theo tỷ lệ biến động nhân sự.
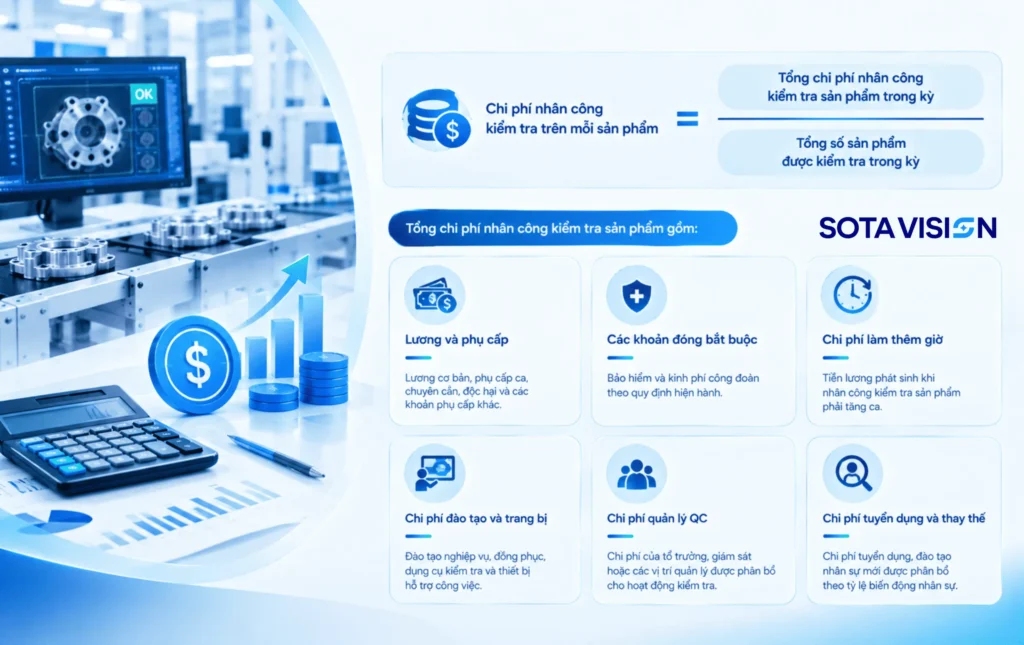
    nhân công kiểm tra sản phẩm 3
    Công thức tính chi phí nhân công kiểm tra sản phẩm

    Tính Chi Phí Chất Lượng Liên Quan Đến Lỗi Kiểm Tra

    COPQ có thể được phân thành hai nhóm chính:

    • Chi phí thất bại nội bộ: Phế phẩm, sửa chữa, làm lại, kiểm tra lại và sản phẩm đạt chất lượng nhưng bị nhân công kiểm tra sản phẩm loại nhầm.
    • Chi phí thất bại bên ngoài: Khiếu nại khách hàng, đổi trả, bảo hành, thu hồi sản phẩm và các chi phí liên quan đến mất khách hàng.

    Ví Dụ Minh Họa Khi Sản Lượng Tăng Gấp Đôi

    Nhằm thấy rõ tác động của sản lượng đến chi phí nhân công kiểm tra sản phẩm, có thể sử dụng một kịch bản giả định với cùng năng suất kiểm tra và thời gian vận hành. Các số liệu dưới đây chỉ nhằm minh họa cách tính, doanh nghiệp có thể thay thế bằng dữ liệu thực tế của từng dây chuyền.

    Giả định chung:

    • Mỗi nhân công kiểm tra sản phẩm xử lý 10 sản phẩm/phút.
    • Dây chuyền hiện tại chạy 30 sản phẩm/phút.
    • Nhà máy vận hành 1 ca, 8 giờ/ngày và 26 ngày/tháng.
    • Mức lương giả định: 10 triệu đồng/người/tháng.
    • Doanh nghiệp đóng thêm 21,5% bảo hiểm, đưa chi phí trực tiếp lên 12,15 triệu đồng/người/tháng.
    • Chưa tính kinh phí công đoàn, phụ cấp ca, tăng ca và chi phí đào tạo.
    • Sản lượng tháng hiện tại: 374.400 sản phẩm.
    Chỉ tiêuHiện trạngA. Thêm ngườiB. Thêm caC. Tự động hóa
    Sản lượng/tháng374.400748.800748.800748.800
    Số nhân công kiểm tra sản phẩm366Khoảng 4
    Chi phí nhân công trực tiếp/tháng36,45 triệu72,9 triệu72,9 triệuKhoảng 48,6 triệu
    Chi phí nhân công/sản phẩm~97 đồng~97 đồng~97 đồng~65 đồng*
    Số người/1 triệu sản phẩm8,08,08,05,3
    Rủi ro chínhỔn địnhCần thêm trạm, diện tích và nhân sựPhụ cấp ca đêm, mỏi mắt, chênh lệch giữa các caChi phí đầu tư, chạy thử và hiệu chỉnh

    * Chưa bao gồm chi phí đầu tư hệ thống.

    Mức giảm khoảng 30% trong kịch bản tự động hóa được lấy từ số liệu công bố của SotaVision trong một dự án cụ thể, không phải mức giảm cố định cho mọi nhà máy. Hiệu quả thực tế của nhân công kiểm tra sản phẩm sau tự động hóa sẽ phụ thuộc vào loại sản phẩm, đặc điểm lỗi, tốc độ dây chuyền và cấu hình hệ thống.

    Hai điểm cần lưu ý khi phân tích chi phí nhân công kiểm tra sản phẩm:

    • Mô hình thủ công có ít lợi thế quy mô: Khi năng suất của mỗi kiểm tra viên không thay đổi, sản lượng tăng kéo theo nhu cầu nhân sự tăng tương ứng. Vì vậy, chi phí nhân công trên mỗi sản phẩm gần như không thay đổi.
    • Tự động hóa thay đổi cơ cấu chi phí: Một phần chi phí biến đổi liên quan đến nhân công kiểm tra sản phẩm được chuyển sang chi phí đầu tư hệ thống. Khi sản lượng tăng, chi phí cố định có thể được phân bổ trên nhiều sản phẩm hơn, tạo dư địa giảm chi phí kiểm tra trên mỗi đơn vị.

    Các Phương Án Giảm Nhân Công Kiểm Tra Sản Phẩm Và Khả Năng Mở Rộng

    Có nhiều cách giảm sự phụ thuộc vào nhân công kiểm tra sản phẩm, từ cải tiến phương pháp kiểm tra thủ công đến ứng dụng AOI và AI Vision. Mỗi phương án tạo ra tác động khác nhau đến chi phí, năng suất, độ ổn định và khả năng mở rộng.

    Tối Ưu Quy Trình Và Lấy Mẫu Thống Kê
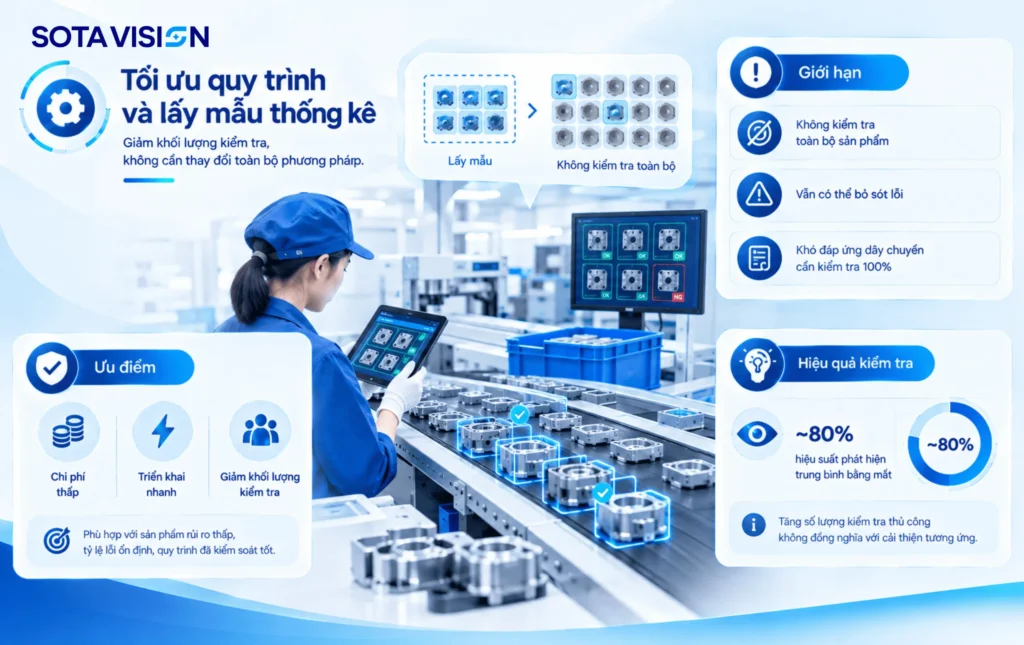
    nhân công kiểm tra sản phẩm 4

    Tối ưu quy trình và lấy mẫu thống kê là phương án giúp giảm khối lượng công việc cho nhân công kiểm tra sản phẩm mà chưa cần thay đổi hoàn toàn phương pháp kiểm tra.

    • Ưu điểm: Chi phí đầu tư thấp, triển khai nhanh và giúp giảm khối lượng kiểm tra cho nhân công kiểm tra sản phẩm. Phương án phù hợp với sản phẩm có mức độ rủi ro thấp, tỷ lệ lỗi ổn định hoặc quy trình sản xuất đã được kiểm soát tốt.
    • Giới hạn: Lấy mẫu thống kê đồng nghĩa với việc không phải toàn bộ sản phẩm đều được kiểm tra. Một phần lỗi có thể nằm trong số sản phẩm không được kiểm tra. Vì vậy, phương án này khó đáp ứng các dây chuyền yêu cầu kiểm tra 100% hoặc cần truy xuất kết quả kiểm tra cho từng sản phẩm.
    • Lưu ý về hiệu quả kiểm tra: Ngay cả khi tăng phạm vi kiểm tra thủ công, năng lực phát hiện lỗi của nhân công kiểm tra sản phẩm vẫn chịu giới hạn của thị giác và khả năng duy trì tập trung. Nghiên cứu của Judi See (2015) cho thấy hiệu suất phát hiện trung bình trong kiểm tra bằng mắt có thể ở mức khoảng 80%. Vì vậy, tăng số lượng sản phẩm được kiểm tra thủ công chưa chắc tạo ra mức cải thiện tương ứng về khả năng phát hiện lỗi.

    Hỗ Trợ Kiểm Tra Thủ Công Bằng Ánh Sáng Chuẩn, Kính Phóng Đại Và Checklist Số

    Chuẩn hóa điều kiện kiểm tra hỗ trợ nhân công kiểm tra sản phẩm quan sát lỗi rõ hơn và giảm áp lực trong quá trình làm việc. Tuy vậy, phương pháp vẫn phụ thuộc vào khả năng quan sát và mức độ tập trung của từng người. Khi sản lượng tăng mạnh, doanh nghiệp vẫn có thể phải bổ sung nhân công kiểm tra sản phẩm để đáp ứng khối lượng kiểm tra.

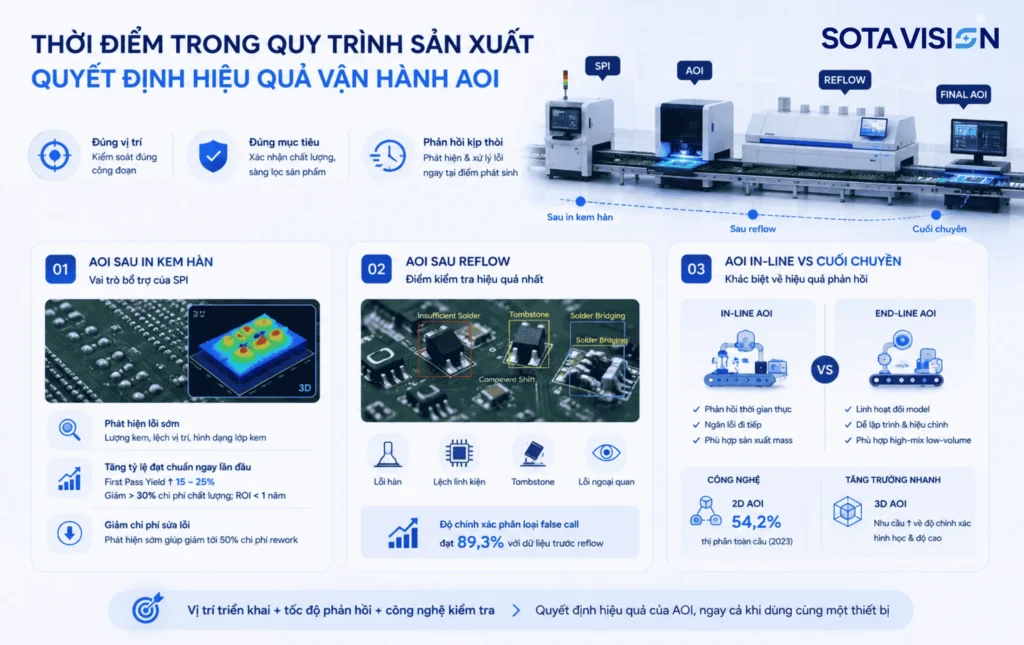
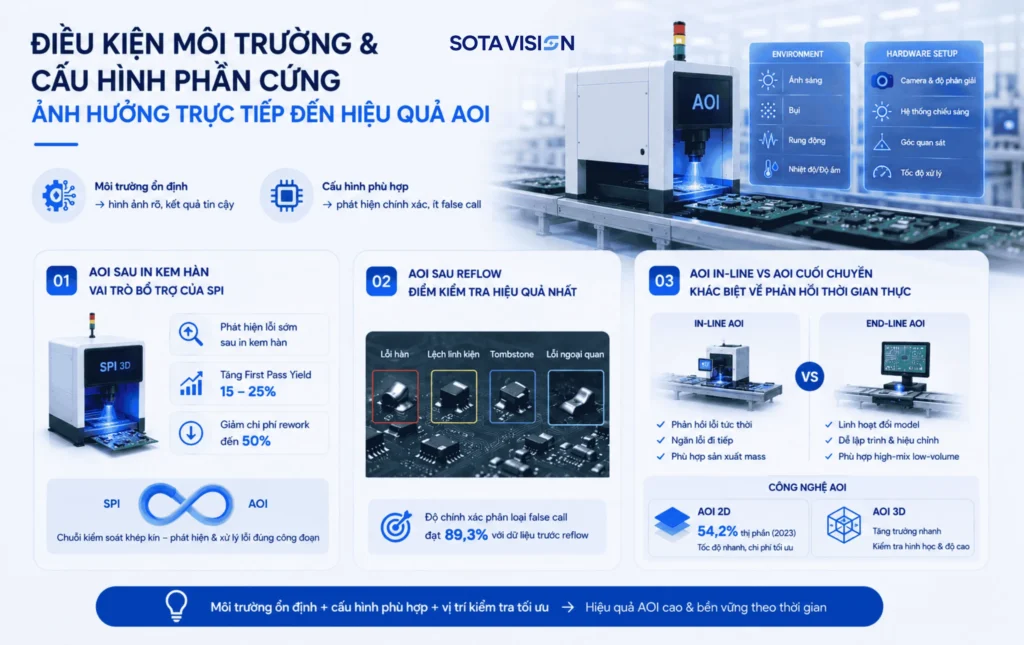
    Máy Kiểm Tra Dựa Trên Luật (Rule-Based, Cảm Biến, AOI Truyền Thống

    Máy kiểm tra dựa trên luật sử dụng các ngưỡng, mẫu chuẩn hoặc điều kiện được thiết lập trước để phát hiện sai lệch. Hệ thống xử lý hình ảnh nhanh và tạo kết quả nhất quán hơn trong các điều kiện đã được cấu hình.

    Phương án giảm nhân công kiểm tra sản phẩm này có thể giảm một phần khối lượng công việc cho nhân công kiểm tra sản phẩm, nhưng vẫn tồn tại hai giới hạn chính:

    • False call: Biến thiên bình thường của vật liệu, ánh sáng hoặc nhà cung cấp có thể bị hệ thống đánh dấu là lỗi. Nhân công kiểm tra sản phẩm vẫn phải xem lại các cảnh báo để xác định lỗi thật hay cảnh báo sai. Mycronic cho biết hệ thống học sâu của họ có thể giúp giảm 50% đến 90% thời gian dành cho việc xem lại false call.
    • Khó thích ứng khi đổi mã hàng: Mỗi sản phẩm hoặc biến thể mới có thể yêu cầu thiết lập lại ngưỡng và luật kiểm tra, làm tăng công việc cấu hình và có thể khiến nhân công kiểm tra sản phẩm tiếp tục tham gia nhiều ở giai đoạn xác nhận kết quả.
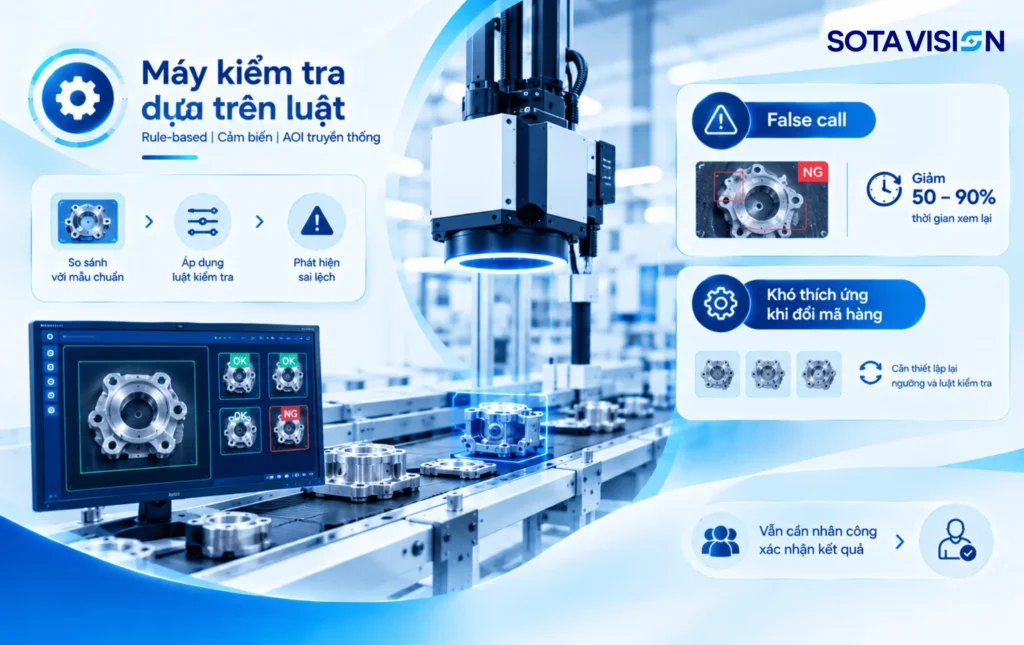
    nhân công kiểm tra sản phẩm 5

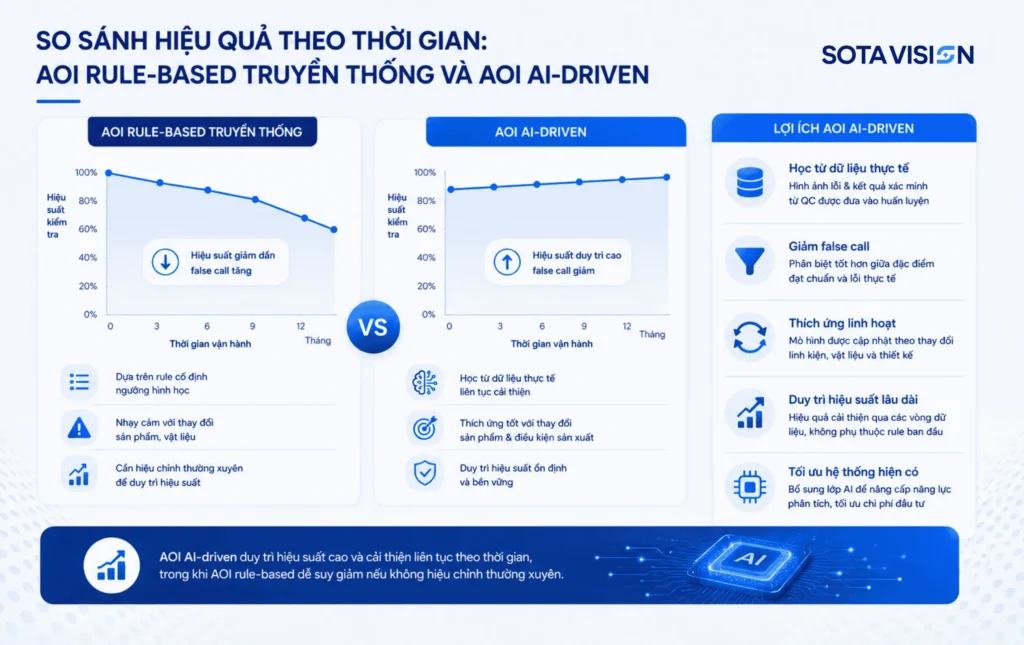
    Kiểm Tra Bằng AI Thị Giác Máy Tính

    AI thị giác máy tính sử dụng dữ liệu hình ảnh để học đặc trưng của sản phẩm đạt và các dạng lỗi cần phát hiện. Về vận hành, AI Vision có thể hỗ trợ nhân công kiểm tra sản phẩm theo mô hình:

    • Camera thu nhận hình ảnh sản phẩm liên tục.
    • AI phân tích hình ảnh và nhận diện đặc trưng lỗi.
    • Hệ thống phân loại kết quả OK/NG theo tiêu chí đã được huấn luyện.
    • Nhân sự QC tập trung vào xác nhận lỗi, xử lý trường hợp bất thường và kiểm soát chất lượng.
    • Dữ liệu nhân công kiểm tra sản phẩm được lưu lại phục vụ truy xuất và theo dõi chất lượng.

    Bảng So Sánh 4 Hướng Theo Chi Phí Đầu Tư, Khả Năng Mở Rộng, Độ Ổn Định, Mức Giảm Nhân Lực

    Đánh giá mang tính tham khảo. Hiệu quả thực tế phụ thuộc vào sản phẩm, tốc độ dây chuyền, tiêu chuẩn chất lượng và mức độ tự động hóa.

    Tiêu chíTối ưu quy trình và lấy mẫuHỗ trợ kiểm tra thủ côngMáy dựa trên luật/AOIAI thị giác máy tính
    Chi phí đầu tưThấpThấpTrung bình đến caoTrung bình đến cao
    Khả năng mở rộngHạn chếHạn chếTốt nếu sản phẩm ổn địnhTốt
    Độ ổn địnhPhụ thuộc nhân sựPhụ thuộc nhân sựCao trong điều kiện ổn địnhCao, cần theo dõi mô hình
    Mức giảm nhân công kiểm tra sản phẩmThấpThấpTrung bìnhTrung bình đến cao
    Yêu cầu nhân sựVẫn cần nhân công kiểm tra sản phẩmVẫn phụ thuộc nhân công kiểm tra sản phẩmCần người xử lý cảnh báoNhân sự tập trung vào QC và xử lý ngoại lệ
    Phù hợpLỗi ít nghiêm trọng, quy trình ổn địnhCần cải thiện nhanh điều kiện kiểm traSản phẩm ít biến thểSản lượng cao, nhiều dạng lỗi, cần kiểm tra 100%

    SotaVision: Giải Pháp Kiểm Tra Ngoại Quan Bằng AI Giúp Giảm Nhân Công Kiểm Tra Sản Phẩm Khi Tăng Sản Lượng

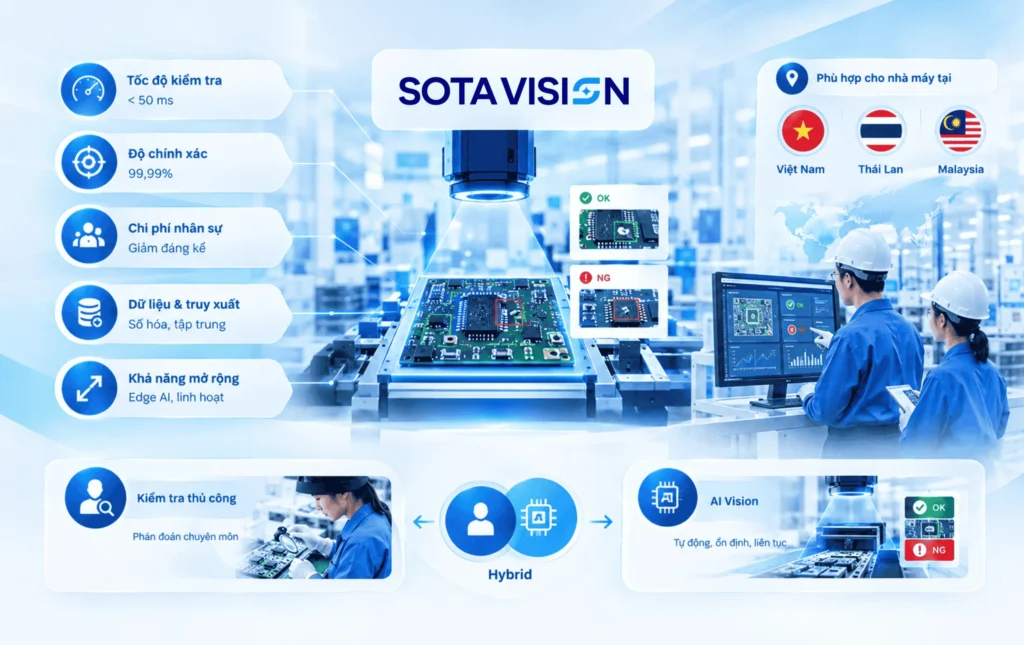
    SotaVision giải quyết bài toán giảm nhân công kiểm tra sản phẩm bằng AI Vision, tự động hóa các công đoạn kiểm tra ngoại quan có tính lặp lại. Hệ thống kết hợp camera công nghiệp, ánh sáng phù hợp và mô hình AI để phân tích hình ảnh sản phẩm theo thời gian thực, phát hiện lỗi và phân loại kết quả OK/NG. 

    Quy trình kiểm tra có thể được vận hành theo hướng:

    • Camera thu nhận hình ảnh sản phẩm liên tục trên dây chuyền.
    • AI phân tích hình ảnh và nhận diện các đặc trưng lỗi đã được huấn luyện.
    • Hệ thống phân loại sản phẩm OK/NG theo tiêu chí chất lượng.
    • Dữ liệu kiểm tra được ghi nhận phục vụ truy xuất và phân tích.
    • Nhân công kiểm tra sản phẩm tập trung vào các trường hợp bất thường, xác nhận lỗi và xử lý các tình huống cần phán đoán chuyên môn.

    Mô hình trên giúp doanh nghiệp tăng năng lực kiểm tra mà không cần tăng nhân công kiểm tra sản phẩm theo cùng tỷ lệ tăng sản lượng. Đặc biệt, các dây chuyền yêu cầu kiểm tra 100% có thể giảm đáng kể khối lượng quan sát thủ công. Thay vì bổ sung thêm nhân công kiểm tra sản phẩm mỗi khi tốc độ dây chuyền tăng, AI có thể xử lý phần công việc kiểm tra hình ảnh lặp lại liên tục.

    Xem thêm: SotaVision

    Kết Luận

    Doanh nghiệp có thể bắt đầu giảm nhân công kiểm tra sản phẩm bằng cách tối ưu quy trình, áp dụng lấy mẫu thống kê, chuẩn hóa điều kiện kiểm tra hoặc sử dụng AOI. Tuy nhiên, các phương án giảm nhân công kiểm tra sản phẩm trên vẫn có giới hạn về phạm vi kiểm tra, khả năng thích ứng và mức độ phụ thuộc vào nhân sự. AI Vision mở ra hướng tự động hóa sâu hơn, đặc biệt phù hợp với dây chuyền có sản lượng cao, yêu cầu kiểm tra 100% hoặc cần duy trì kết quả kiểm tra ổn định giữa các ca.

    SotaVision giúp tự động hóa kiểm tra ngoại quan bằng AI, hỗ trợ phát hiện lỗi, phân loại OK/NG và ghi nhận dữ liệu kiểm tra theo thời gian thực. Nhân sự QC có thể giảm khối lượng công việc lặp lại, tập trung vào xử lý ngoại lệ và các hoạt động kiểm soát chất lượng có giá trị cao hơn. Qua đó, doanh nghiệp có thể giảm sự phụ thuộc vào nhân công kiểm tra sản phẩm mà vẫn duy trì khả năng kiểm tra khi sản lượng tiếp tục mở rộng.

    Liên hệ với chúng tôi để đánh giá bài toán kiểm tra ngoại quan và xác định giải pháp giảm nhân công kiểm tra sản phẩm phù hợp với dây chuyền của doanh nghiệp.
  • Cách Tăng Độ Chính Xác Kiểm Tra Chất Lượng Cho Nhà Máy

    Cách Tăng Độ Chính Xác Kiểm Tra Chất Lượng Cho Nhà Máy

    Tại các nhà máy Việt Nam, quy mô sản xuất ngày càng mở rộng, sản lượng tăng cao và danh mục mã sản phẩm đa dạng hơn. Khi nhà máy vận hành nhiều dây chuyền hoặc nhiều ca, số lượng sản phẩm cần kiểm tra cũng tăng theo, tạo thêm áp lực lên nhân sự QC và thời gian kiểm tra. Phương pháp phù hợp ở dây chuyền quy mô nhỏ có thể khó duy trì độ chính xác kiểm tra chất lượng nếu sản lượng tăng nhanh hoặc yêu cầu kiểm tra thay đổi theo từng mã sản phẩm.

    Cách tăng độ chính xác kiểm tra chất lượng tại nhà máy Việt Nam cần tính đến khả năng xử lý sản lượng lớn mà vẫn duy trì tiêu chí đánh giá nhất quán giữa các ca và dây chuyền. Chuẩn hóa quy trình, số hóa dữ liệu và tự động hóa kiểm tra có thể nâng cao độ chính xác kiểm tra chất lượng, giảm phụ thuộc vào kiểm tra thủ công và tạo nền tảng mở rộng năng lực QC theo quy mô sản xuất.

    Độ Chính Xác Kiểm Tra Chất Lượng Trong Sản Xuất Và Các Yếu Tố Đánh Giá

    Dữ liệu QC chỉ có giá trị quản trị cao nếu kết quả kiểm tra đủ chính xác và nhất quán. Độ chính xác kiểm tra chất lượng cần được xem xét qua tỷ lệ phát hiện lỗi, lỗi bỏ sót, nhận diện sai và mức độ ổn định giữa các ca. Các chỉ số này tạo cơ sở phân tích hiệu quả kiểm tra và cải tiến quy trình sản xuất.

    Định Nghĩa Độ Chính Xác Kiểm Tra Chất Lượng Trong Sản Xuất (Phân Biệt Với Độ Chính Xác Đo Lường)

    Độ chính xác kiểm tra chất lượng là tỷ lệ phần trăm quyết định chấp nhận hoặc từ chối sản phẩm đúng theo trạng thái thực tế, tính trên tổng số lần kiểm tra. Chỉ số độ chính xác kiểm tra chất lượng phản ánh khả năng nhận diện đúng sản phẩm đạt chuẩn và sản phẩm lỗi trong quy trình QC. Độ chính xác kiểm tra chất lượng càng cao, khả năng kiểm soát lỗi và phân loại sản phẩm càng ổn định.

    Độ chính xác kiểm tra chất lượng khác với độ chính xác đo lường. Độ chính xác đo lường tập trung vào mức sai lệch giữa giá trị thiết bị đo được và giá trị thực. Trong khi đó, độ chính xác kiểm tra chất lượng đánh giá kết quả quyết định cuối cùng của toàn bộ quy trình kiểm tra. Thiết bị đo có độ chính xác cao chưa đủ bảo đảm độ chính xác kiểm tra chất lượng nếu thao tác kiểm tra hoặc bước đánh giá kết quả phát sinh sai lệch.

    Ví dụ, thước cặp có khả năng đo đến 0,01 mm vẫn có thể cho kết quả kiểm tra chất lượng không chính xác nếu người vận hành đọc sai kết quả, đặt sai vị trí đo hoặc bỏ sót điểm cần kiểm tra. Vì vậy, đánh giá độ chính xác kiểm tra chất lượng cần xem xét cả thiết bị, thao tác, tiêu chí đánh giá và kết quả phân loại sản phẩm.

    Hai chỉ số quan trọng cần theo dõi song song nhằm đánh giá độ chính xác kiểm tra chất lượng gồm:

    • Tỷ lệ lọt lỗi (Escape Rate): Tỷ lệ sản phẩm lỗi bị bỏ sót và tiếp tục đi qua công đoạn kiểm tra. Tỷ lệ lọt lỗi cao cho thấy độ chính xác kiểm tra chất lượng trong khả năng phát hiện lỗi còn hạn chế.
    • Tỷ lệ báo động giả (False Call Rate): Tỷ lệ sản phẩm đạt chuẩn bị từ chối nhầm. Tỷ lệ báo động giả cao phản ánh độ chính xác kiểm tra chất lượng trong hoạt động phân loại sản phẩm chưa ổn định.

    Ngưỡng Độ Chính Xác Kiểm Tra Kỳ Vọng Theo Ngành: Điện Tử, Thực Phẩm, Dược Phẩm, Ô Tô

    Ngưỡng độ chính xác kiểm tra chất lượng không cố định mà thay đổi theo mức độ rủi ro của sản phẩm. Ngành càng liên quan trực tiếp đến an toàn con người, ngưỡng chấp nhận lỗi càng khắt khe.

    NgànhChỉ số quản lýNgưỡng độ chính xác kiểm tra chất lượng phổ biến
    Ô tô (linh kiện an toàn)PPM (lỗi/triệu sản phẩm)0–50 PPM đối với linh kiện ô tô, đặc biệt là các linh kiện an toàn quan trọng
    Điện tửPPM100–500 PPM, tùy theo mức độ phức tạp của sản phẩm và quy trình sản xuất điện tử
    Thiết bị y tế cấy ghépPPM0–10 PPM đối với các sản phẩm công nghệ y tế cấy ghép
    Chuẩn Six Sigma (mọi ngành)DPMO3,4 lỗi/triệu cơ hội, tương đương 99,99966% tỷ lệ không lỗi

    Đáng chú ý, tiêu chuẩn độ chính xác kiểm tra chất lượng ngành đã dịch chuyển rất nhanh trong vài thập kỷ. Vào thập niên 1980, nhiều ngành từng chấp nhận tỷ lệ đạt 95%, tương đương 50.000 PPM, nhưng con số này ngày nay bị xem là không thể chấp nhận, khi phần lớn nhà máy hiện đại đặt mục tiêu dưới 1.000 PPM. 

    Tác Động Của Độ Chính Xác Kiểm Tra Thấp Đến Chất Lượng Và Chi Phí Sản Xuất

    Độ chính xác kiểm tra chất lượng thấp làm tăng rủi ro sản phẩm lỗi lọt qua công đoạn QC, phát sinh chi phí xử lý và ảnh hưởng đến chất lượng đầu ra. Chi phí xử lý lỗi thường tăng theo từng giai đoạn phát hiện. Nguyên tắc 1-10-100 do Philip Crosby đề xuất mô tả mức gia tăng chi phí này: chi phí ngăn lỗi tại nguồn khoảng 1 đơn vị, phát hiện lỗi trong nội bộ khoảng 10 đơn vị và xử lý lỗi đã đến khách hàng có thể lên tới 100 đơn vị.

    Trong sản xuất, độ chính xác kiểm tra chất lượng ảnh hưởng trực tiếp đến thời điểm phát hiện lỗi. Độ chính xác kiểm tra chất lượng càng thấp, khả năng lỗi tiếp tục đi qua các công đoạn càng cao, kéo theo nhiều khoản chi phí phát sinh:

    • Chi phí kiểm tra lại: sản phẩm nghi ngờ cần được kiểm tra bổ sung hoặc phân loại lại.
    • Chi phí tái gia công: lỗi được phát hiện ở công đoạn sau có thể cần sửa chữa, điều chỉnh hoặc gia công lại.
    • Chi phí phế phẩm: sản phẩm không thể khắc phục phải loại bỏ, làm tăng hao hụt nguyên vật liệu.
    • Chi phí dừng dây chuyền: lỗi nghiêm trọng có thể yêu cầu tạm dừng sản xuất nhằm xác định nguyên nhân và khoanh vùng sản phẩm.
    • Chi phí xử lý khiếu nại: lỗi lọt đến khách hàng có thể phát sinh chi phí đổi trả, bảo hành, vận chuyển và xử lý khiếu nại.
    • Chi phí ảnh hưởng chất lượng: lỗi lặp lại còn có thể tác động đến chỉ số chất lượng, tiến độ giao hàng và quan hệ B2B.

    Ở quy mô toàn nhà máy, độ chính xác kiểm tra chất lượng còn liên quan đến tổng chi phí chất lượng kém (Cost of Poor Quality). Theo các ước tính được trích dẫn rộng rãi trong quản trị chất lượng, chi phí liên quan đến chất lượng có thể chiếm khoảng 15–20% doanh thu tại nhiều nhà sản xuất; các tài liệu của Juran thường đề cập phạm vi 10–30% doanh thu đối với chi phí chất lượng kém tại các nhà máy trưởng thành.

    Do đó, cải thiện độ chính xác kiểm tra chất lượng có thể tạo tác động trên nhiều khoản chi phí:

    • Giảm sản phẩm lỗi lọt qua QC.
    • Giảm nhu cầu kiểm tra và phân loại lại.
    • Giảm tái gia công và phế phẩm.
    • Giảm rủi ro khiếu nại, bảo hành và trả hàng.
    • Cải thiện khả năng kiểm soát chất lượng trên toàn dây chuyền.

    Đầu tư nâng cao độ chính xác kiểm tra chất lượng cần được xem xét cùng chi phí kiểm tra, chi phí lỗi và giá trị sản xuất. Mục tiêu không chỉ là tăng tỷ lệ phát hiện lỗi mà còn duy trì độ chính xác kiểm tra chất lượng ổn định giữa các ca, công đoạn và sản lượng khác nhau.

    5 Nguyên Nhân Phổ Biến Khiến Độ Chính Xác Kiểm Tra Chất Lượng Sụt Giảm Trên Dây Chuyền

    Muốn tăng độ chính xác kiểm tra chất lượng, nhà máy cần xác định đúng gốc rễ vấn đề thay vì chỉ tăng thêm nhân sự kiểm tra. Dưới đây là 5 nguyên nhân xuất hiện lặp lại ở hầu hết các dây chuyền sản xuất, từ điện tử đến thực phẩm.

    Nguyên nhânBiểu hiện trên dây chuyềnTác động đến độ chính xác kiểm tra chất lượngHướng kiểm soát
    1. Yếu tố con ngườiMỏi mắt, mất tập trung, chủ quan, kinh nghiệm không đồng đều, kết quả khác nhau giữa các ca kiểm tra.Độ chính xác kiểm tra chất lượng có thể suy giảm theo thời gian làm việc. Khả năng phát hiện lỗi phụ thuộc vào trạng thái nhân sự và đặc điểm từng loại lỗi.Chuẩn hóa thao tác QC, đào tạo nhận diện lỗi, kiểm tra năng lực định kỳ và áp dụng kiểm tra chéo cho nhóm lỗi khó phát hiện.
    2. Quy trình kiểm tra chưa chuẩn hóaTiêu chí đạt/không đạt chưa rõ, mỗi kiểm tra viên diễn giải yêu cầu chất lượng theo kinh nghiệm cá nhân.Độ chính xác kiểm tra chất lượng thiếu ổn định giữa nhân sự, ca sản xuất và dây chuyền. Dữ liệu QC cũng khó so sánh hoặc phân tích theo thời gian.Xây dựng tiêu chí chấp nhận rõ ràng, hình ảnh mẫu lỗi, hướng dẫn thao tác chuẩn và thống nhất tiêu chuẩn đánh giá giữa các ca.
    3. Điều kiện môi trường không ổn địnhÁnh sáng không phù hợp, rung động từ thiết bị, bụi công nghiệp hoặc bề mặt sản phẩm bị ảnh hưởng bởi điều kiện vận hành.Các lỗi nhỏ, lỗi có độ tương phản thấp hoặc sai lệch kích thước khó nhận diện, làm giảm độ chính xác kiểm tra chất lượng.Kiểm soát ánh sáng, nhiệt độ, bụi và rung động tại khu vực QC. Thiết lập điều kiện kiểm tra phù hợp cho từng loại sản phẩm.
    4. Thiết bị đo lỗi thời hoặc chưa hiệu chuẩnThiết bị phát sinh sai số, kết quả đo không ổn định hoặc lịch hiệu chuẩn không được duy trì đầy đủ.Sai số thiết bị có thể kéo giảm độ chính xác kiểm tra chất lượng mà khó phát hiện ngay. Kết quả QC có nguy cơ lệch so với yêu cầu kỹ thuật.Thiết lập lịch hiệu chuẩn, bảo trì định kỳ, theo dõi sai số và thay thế thiết bị không còn đáp ứng yêu cầu kỹ thuật.
    5. Tốc độ dây chuyền vượt năng lực kiểm tra thủ côngSản lượng tăng, thời gian kiểm tra mỗi sản phẩm giảm, nhân sự phải xử lý nhiều sản phẩm trong thời gian ngắn.Áp lực tốc độ làm tăng nguy cơ bỏ sót lỗi, khiến độ chính xác kiểm tra chất lượng giảm. Rủi ro càng cao ở dây chuyền có sản lượng lớn hoặc yêu cầu kiểm tra 100%.Cân đối tốc độ dây chuyền và năng lực QC, tối ưu quy trình kiểm tra, tăng tự động hóa và ứng dụng AI thị giác máy tính cho các công đoạn cần kiểm tra tốc độ cao.

    Xem thêm: Tại Sao AOI Không Chính Xác? Giải Mã Độ Chính Xác AOI

    Chuẩn Hóa Quy Trình Kiểm Tra Nhằm Nâng Cao Độ Chính Xác

    độ chính xác kiểm tra chất lượng 2
    Chuẩn hóa quy trình nhằm nâng cao độ chính xác kiểm tra chất lượng

    Chuẩn hóa là bước đầu tiên và ít tốn kém nhất để tăng độ chính xác kiểm tra chất lượng, vì phần lớn thay đổi nằm ở quy trình quản lý chứ chưa cần đầu tư thiết bị mới. Nhiều nhà máy bỏ qua bước này và nhảy thẳng vào công nghệ, dẫn đến hiệu quả đầu tư thấp hơn kỳ vọng.

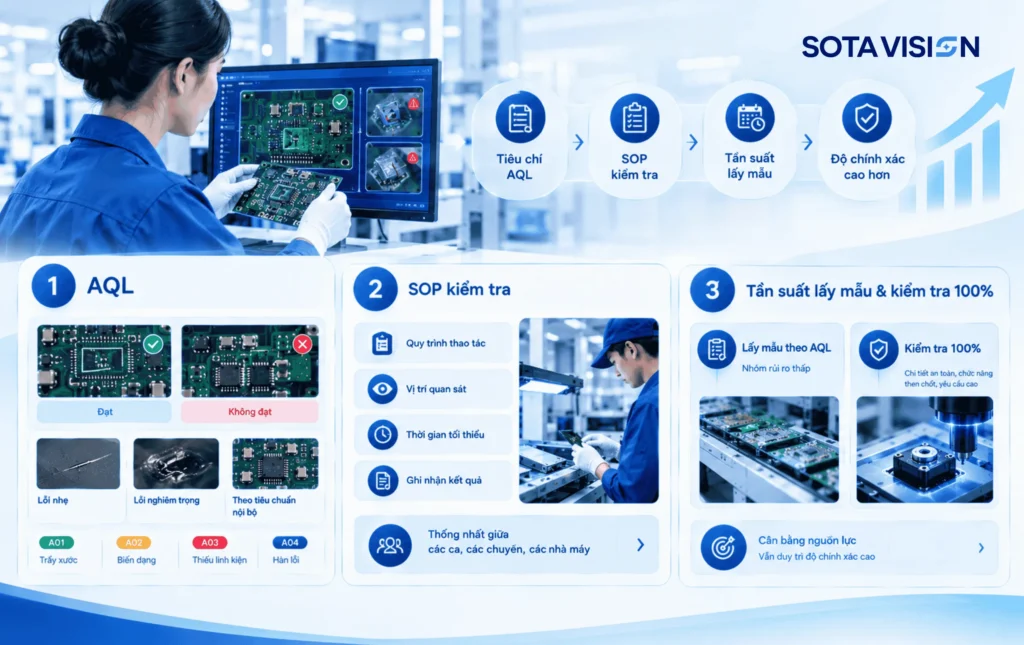
    Xây Dựng Tiêu Chí AQL (Acceptable Quality Level) Minh Họa Bằng Hình Ảnh Cụ Thể

    AQL (Acceptable Quality Level), hay Ngưỡng Chất Lượng Chấp Nhận Được, là mức chất lượng thấp nhất có thể chấp nhận đối với một chuỗi lô hàng liên tục được lấy mẫu kiểm tra theo tiêu chuẩn ISO 2859-1. AQL cung cấp cơ sở xác định phương án lấy mẫu và tiêu chí chấp nhận lô hàng, qua đó hỗ trợ kiểm soát độ chính xác kiểm tra chất lượng trong hoạt động QC.

    Chỉ ghi tiêu chí bằng văn bản như “không có vết xước rõ rệt” có thể tạo ra cách hiểu khác nhau giữa các kiểm tra viên. Sự khác biệt trong cách nhận diện và phân loại lỗi làm độ chính xác kiểm tra chất lượng thiếu nhất quán giữa các ca. Vì vậy, bộ tiêu chí AQL nên kết hợp mô tả bằng văn bản cùng hình ảnh mẫu nhằm tăng tính thống nhất và cải thiện độ chính xác kiểm tra chất lượng.

    Bộ ảnh tiêu chuẩn có thể gồm:

    • Ảnh sản phẩm đạt chuẩn: thể hiện giới hạn chấp nhận trên và dưới, giúp xác định rõ phạm vi sản phẩm đạt yêu cầu.
    • Ảnh lỗi theo mức độ: phân loại các lỗi phổ biến thành lỗi nhẹ, lỗi nghiêm trọng và các nhóm lỗi theo tiêu chuẩn nội bộ, hỗ trợ đánh giá độ chính xác kiểm tra chất lượng.
    • Ảnh giới hạn chấp nhận: minh họa các trường hợp nằm sát ranh giới giữa đạt và không đạt, giúp giảm khác biệt trong cách đánh giá.
    • Ảnh đối chiếu đạt/không đạt: đặt các mẫu cạnh nhau nhằm hỗ trợ kiểm tra viên nhận diện lỗi nhanh và duy trì độ chính xác kiểm tra chất lượng ổn định.
    • Mã hóa mẫu lỗi: gắn mã cho từng loại lỗi, mức độ và tiêu chí xử lý nhằm tạo cơ sở thống nhất cho đào tạo, kiểm tra và đánh giá độ chính xác kiểm tra chất lượng.

    Thống Nhất SOP Kiểm Tra Giữa Các Ca, Các Chuyền, Các Nhà Máy

    SOP kiểm tra cần quy định rõ trình tự thao tác, vị trí quan sát, thời gian kiểm tra tối thiểu cho từng sản phẩm và cách ghi nhận kết quả. Quy định càng cụ thể, khả năng duy trì độ chính xác kiểm tra chất lượng càng ổn định giữa các nhân sự QC.

    SOP được áp dụng thống nhất trên toàn bộ ca kíp và dây chuyền sẽ hạn chế sự khác biệt trong thao tác kiểm tra. Độ chính xác kiểm tra chất lượng nhờ đó ít phụ thuộc vào kinh nghiệm hoặc cách đánh giá riêng của từng kiểm tra viên. Nhà máy cũng có thể sử dụng dữ liệu từ SOP nhằm theo dõi độ chính xác kiểm tra chất lượng giữa các ca, phát hiện sai lệch và điều chỉnh quy trình phù hợp.

    Xác Định Tần Suất Lấy Mẫu Hợp Lý Và Trường Hợp Cần Kiểm Tra 100%

    Nhà máy có thể áp dụng lấy mẫu theo AQL cho nhóm sản phẩm rủi ro thấp, đồng thời ưu tiên kiểm tra 100% đối với các chi tiết liên quan trực tiếp đến an toàn, chức năng cốt lõi hoặc yêu cầu kỹ thuật nghiêm ngặt. Phân bổ tần suất kiểm tra phù hợp giúp duy trì độ chính xác kiểm tra chất lượng mà vẫn kiểm soát nguồn lực QC.

    Đào Tạo Và Quản Lý Nhân Sự QC Để Giảm Sai Số Chủ Quan

    Ngay cả khi đã có tiêu chí rõ ràng, độ chính xác kiểm tra chất lượng vẫn phụ thuộc vào năng lực thực tế của người thực hiện. Đào tạo bài bản và có đo lường là cách duy nhất để biết chương trình đào tạo có thực sự hiệu quả hay không.

    Chương Trình Đào Tạo Nhận Diện Lỗi Định Kỳ Kèm Đánh Giá Năng Lực (Gauge R&R)

    Gauge R&R (Repeatability and Reproducibility) là phương pháp đánh giá mức độ biến động của hệ thống đo lường, giúp xác định sai số phát sinh từ thiết bị, phương pháp đo hoặc người thực hiện. Phân tích Gauge R&R hỗ trợ nhà máy kiểm soát độ chính xác kiểm tra chất lượng, đặc biệt tại các công đoạn phụ thuộc vào kết quả đo hoặc đánh giá của kiểm tra viên.

    Các ngưỡng %GRR thường được sử dụng gồm:

    Mức %GRRĐánh giá hệ thống đo lườngTác động đến độ chính xác kiểm tra chất lượng
    Dưới 10%Hệ thống đo lường đạt yêu cầu, mức biến động thấpHỗ trợ duy trì độ chính xác kiểm tra chất lượng ổn định
    10% đến 30%Có thể chấp nhận tùy ứng dụng và yêu cầu kỹ thuậtCần theo dõi độ chính xác kiểm tra chất lượng theo từng công đoạn
    Trên 30%Hệ thống đo lường chưa đạt, cần cải tiếnSai số cao có thể làm suy giảm độ chính xác kiểm tra chất lượng

    Đối với Gauge R&R dạng thuộc tính, phương pháp đánh giá tập trung vào kết quả đạt/không đạt do kiểm tra viên thực hiện. Tỷ lệ đồng thuận giữa các lần đánh giá của cùng kiểm tra viên và giữa các kiểm tra viên nên đạt mức cao, thường hướng đến trên 90% nhằm duy trì tính nhất quán trong kết quả kiểm tra.

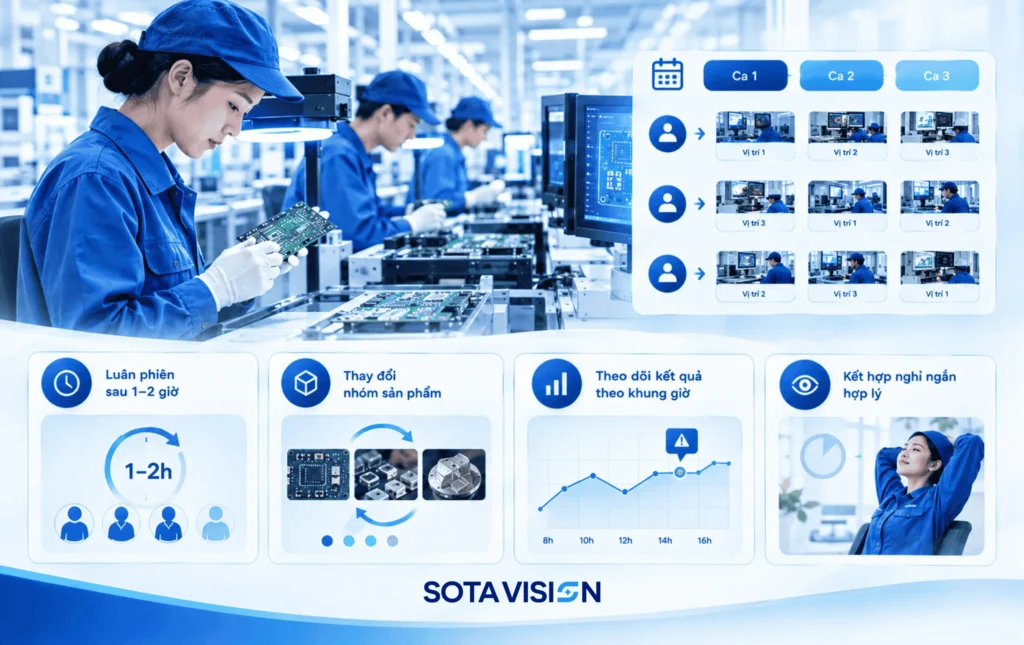
    Luân Phiên Vị Trí Kiểm Tra Để Giảm Hiệu Ứng Mỏi Mắt Và Quen Mắt

    Nhà máy có thể xây dựng lịch luân phiên vị trí theo ca nhằm duy trì trạng thái quan sát ổn định và hạn chế sai lệch giữa các công đoạn. Việc thay đổi vị trí kiểm tra cũng giúp phân bổ đều các nhóm lỗi, sản phẩm và điều kiện quan sát, qua đó hỗ trợ duy trì độ chính xác kiểm tra chất lượng.

    độ chính xác kiểm tra chất lượng 3
    Độ chính xác kiểm tra chất lượng giảm khi hiệu ứng mỏi mắt sinh lý xảy ra

    Một số nguyên tắc có thể áp dụng:

    • Luân phiên sau 1–2 giờ: Giảm thời gian liên tục thực hiện cùng thao tác quan sát, hỗ trợ duy trì độ chính xác kiểm tra chất lượng.
    • Thay đổi nhóm sản phẩm: Hạn chế việc kiểm tra viên quá quen với một dạng sản phẩm hoặc mẫu lỗi cụ thể.
    • Theo dõi kết quả theo từng khung giờ: So sánh tỷ lệ phát hiện lỗi nhằm nhận diện thời điểm độ chính xác kiểm tra chất lượng có dấu hiệu suy giảm.
    • Kết hợp nghỉ ngắn hợp lý: Giảm tác động của mỏi mắt và duy trì khả năng quan sát trong suốt ca kiểm tra.

    Xem thêm: 5 Hạn Chế Của Kiểm Tra Chất Lượng Thủ Công Trong Sản Xuất

    Cơ Chế Kiểm Tra Chéo (Double-Check) Cho Nhóm Lỗi Khó Phát Hiện

    Các lỗi có tần suất xuất hiện thấp nhưng hậu quả nghiêm trọng nên được đưa vào cơ chế kiểm tra chéo. Một kiểm tra viên thứ hai thực hiện đánh giá độc lập giúp giảm nguy cơ bỏ sót lỗi và cải thiện độ chính xác kiểm tra chất lượng tại các công đoạn có rủi ro cao.

    Cơ chế Double-Check đặc biệt phù hợp cho các lỗi khó nhận diện bằng mắt thường, lỗi nằm sát giới hạn chấp nhận hoặc lỗi có khả năng ảnh hưởng trực tiếp đến an toàn và chức năng sản phẩm. Kết quả của hai kiểm tra viên được đối chiếu nhằm xác định trường hợp cần kiểm tra bổ sung, qua đó tăng tính nhất quán của độ chính xác kiểm tra chất lượng.

    Kiểm Soát Điều Kiện Môi Trường Và Hiệu Chuẩn Thiết Bị Đo Định Kỳ

    Độ chính xác của phép đo là nền tảng cho nhiều quyết định QC trên dây chuyền. Thiết bị đo phát sinh sai số hoặc điều kiện môi trường không phù hợp có thể làm kết quả lệch khỏi giá trị thực tế. Kiểm soát hệ thống đo giúp bảo vệ độ chính xác kiểm tra chất lượng và hạn chế quyết định phân loại sai.

    Tiêu Chuẩn Ánh Sáng Theo Từng Loại Bề Mặt Kiểm Tra (Kim Loại, PCB, Bao Bì Thực Phẩm)

    Theo hướng dẫn về chiếu sáng nội thất của CIE, các tác vụ kiểm tra chất lượng có chi tiết khó quan sát cần độ rọi khoảng 500–1000 lux. Với các chi tiết nhỏ và đòi hỏi độ tương phản cao hơn, tiêu chuẩn ngành cơ khí chính xác khuyến nghị mức cao hơn đáng kể.

    Loại tác vụ kiểm traĐộ rọi khuyến nghị
    Kiểm tra thông thường, chi tiết dễ quan sát500–1000 lux
    Kiểm tra chi tiết nhỏ, độ tương phản thấp như PCB, linh kiện điện tử1000–1500 lux
    Kiểm tra chi tiết rất nhỏ, cấu trúc phức tạpKhoảng 3000 lux

    Bảng trên cho thấy một trạm kiểm tra PCB dùng chung mức ánh sáng với khu vực sản xuất thông thường gần như chắc chắn sẽ có độ chính xác kiểm tra chất lượng thấp hơn tiêu chuẩn ngành.

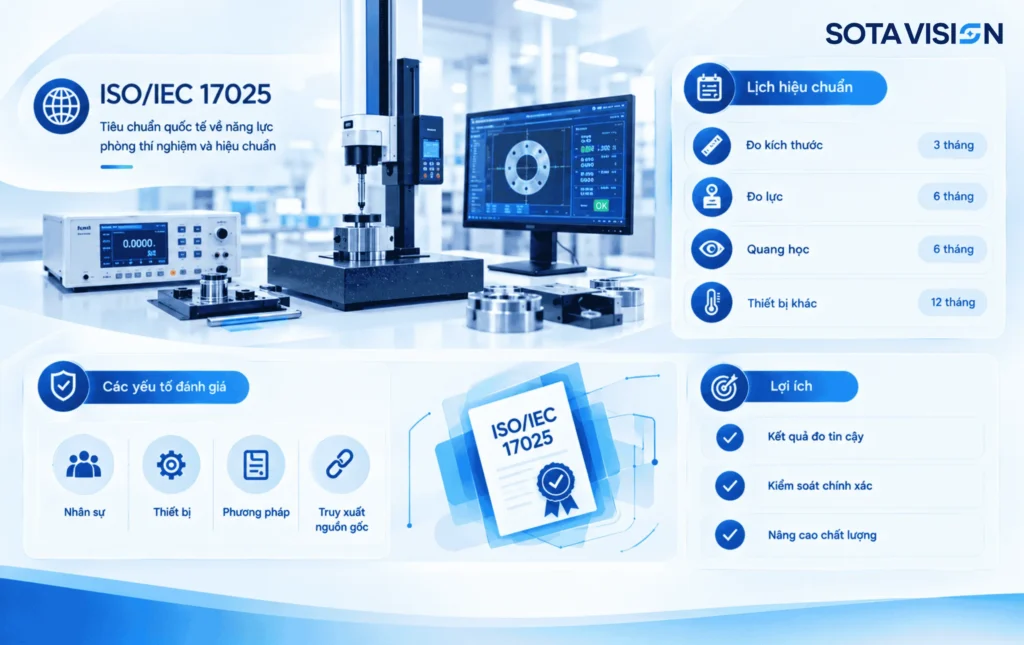
    Lịch Hiệu Chuẩn Thiết Bị Đo Theo ISO/IEC 17025

    ISO/IEC 17025 là tiêu chuẩn quốc tế quy định các yêu cầu về năng lực đối với phòng thí nghiệm thử nghiệm và hiệu chuẩn. Phạm vi đánh giá bao gồm năng lực nhân sự, tính phù hợp của thiết bị, phương pháp thực hiện và khả năng truy xuất nguồn gốc phép đo. Hiệu chuẩn theo tiêu chuẩn giúp nhà máy có cơ sở đánh giá độ tin cậy của kết quả đo và kiểm soát độ chính xác kiểm tra chất lượng.

    Nhà máy nên xây dựng lịch hiệu chuẩn theo từng nhóm thiết bị và mức độ rủi ro. Các thiết bị đo kích thước, lực và quang học cần được ưu tiên theo dõi do sai số có thể thay đổi trong quá trình sử dụng.

    độ chính xác kiểm tra chất lượng 4

    Kiểm Soát Rung Động, Nhiệt Độ Và Bụi Tại Trạm Kiểm Tra

    Nhiệt độ và độ ẩm biến động cũng có thể tác động đến thiết bị đo chính xác, làm giảm độ ổn định và độ chính xác kiểm tra chất lượng.

    Trạm kiểm tra nên được bố trí:

    • Cách xa nguồn rung động lớn
    • Hạn chế bụi và duy trì nhiệt độ
    • Độ ẩm trong giới hạn phù hợp. 

    Nhà máy cũng cần theo dõi các điều kiện môi trường theo định kỳ nhằm phát hiện biến động bất thường.

    Ứng Dụng Thống Kê Quá Trình (SPC) Để Phát Hiện Sớm Xu Hướng Sai Lệch

    Công cụ SPCCách triển khaiTác động đến độ chính xác kiểm tra chất lượng
    Biểu đồ kiểm soát (Control Chart)Theo dõi các thông số chất lượng theo thời gian, xác định giới hạn kiểm soát và nhận diện điểm bất thường hoặc xu hướng lệch khỏi trạng thái ổn định. Phát hiện sai lệch sớm giúp QC can thiệp trước lúc lỗi lan rộng, qua đó duy trì độ chính xác kiểm tra chất lượng và giảm nguy cơ lọt lỗi theo lô.
    Phân tích ParetoPhân loại lỗi theo tần suất, tỷ lệ và mức độ ảnh hưởng, sau đó xác định nhóm nguyên nhân cần ưu tiên xử lý. Ví dụ, nếu một dạng lỗi chiếm 23% tổng số lỗi trong kỳ, nhóm lỗi đó có thể được đưa vào danh sách ưu tiên cải tiến.Tập trung nguồn lực vào nhóm lỗi có ảnh hưởng lớn giúp cải thiện độ chính xác kiểm tra chất lượng tại các công đoạn phát sinh nhiều lỗi.
    Vòng phản hồi QC – Sản xuấtChuyển dữ liệu SPC từ QC về sản xuất theo chu kỳ ngắn hoặc gần thời gian thực. Các thông số máy móc, khuôn mẫu và quy trình được điều chỉnh ngay lúc dữ liệu xuất hiện xu hướng sai lệch.Rút ngắn thời gian phản ứng giúp hạn chế số lượng sản phẩm bị ảnh hưởng và duy trì độ chính xác kiểm tra chất lượng ổn định xuyên suốt quá trình sản xuất.
    Theo dõi xu hướng sai lệchSo sánh dữ liệu theo ca, ngày, mã sản phẩm hoặc dây chuyền nhằm phát hiện biến động kéo dài. Các xu hướng bất thường được đưa vào danh sách theo dõi trước lúc vượt giới hạn kiểm soát.Theo dõi liên tục giúp nhận diện nguy cơ suy giảm độ chính xác kiểm tra chất lượng trước lúc lỗi trở thành vấn đề diện rộng.
    Phân tích nguyên nhân và cải tiếnKết hợp dữ liệu SPC cùng thông tin lỗi, thời gian sản xuất, thiết bị và công đoạn nhằm xác định nguyên nhân gốc. Kết quả phân tích được đưa trở lại quy trình sản xuất nhằm kiểm soát biến động.Tạo vòng cải tiến liên tục giúp nâng cao độ chính xác kiểm tra chất lượng, giảm tái diễn lỗi và duy trì chất lượng ổn định hơn.

    SPC phát huy hiệu quả cao nhất khi dữ liệu QC và dữ liệu sản xuất được liên kết xuyên suốt. Nhà máy có thể sử dụng dữ liệu từ biểu đồ kiểm soát, Pareto và phản hồi sản xuất nhằm theo dõi độ chính xác kiểm tra chất lượng, phát hiện sai lệch sớm và cải tiến quy trình theo dữ liệu thực tế.

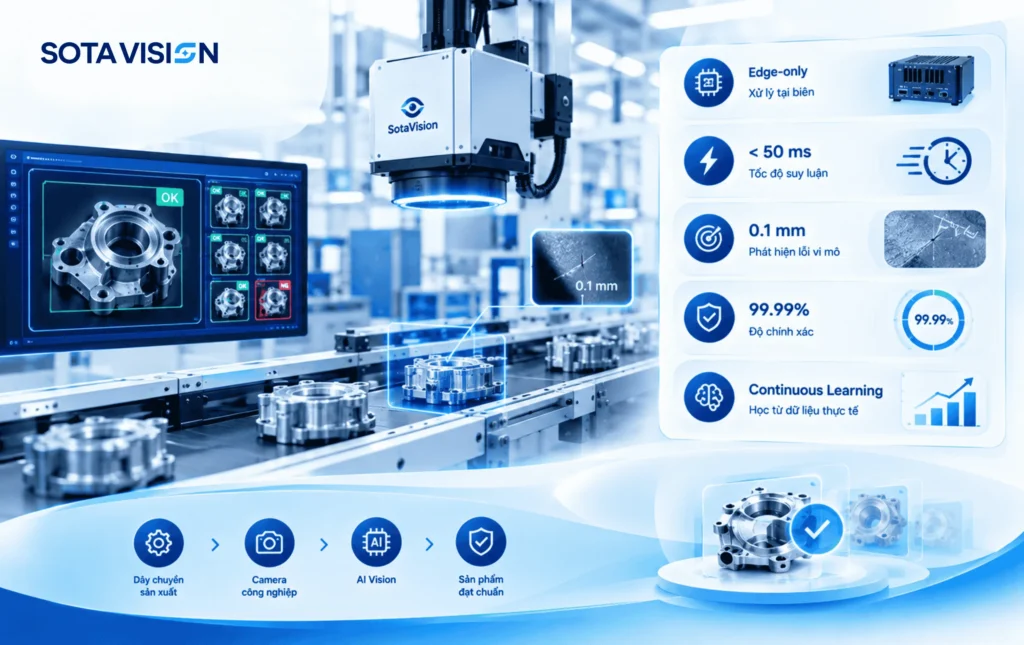
    SotaVision – Giải Pháp AI Vision Giúp Nhà Máy Tăng Độ Chính Xác Kiểm Tra Chất Lượng Lên Đến 99.99%

    độ chính xác kiểm tra chất lượng 5

    Khi đã chuẩn hóa quy trình, đào tạo nhân sự và kiểm soát môi trường mà độ chính xác kiểm tra chất lượng vẫn chạm trần do giới hạn tự nhiên của thị giác con người, bước tiếp theo là ứng dụng thị giác máy tính kết hợp AI. Đây là giải pháp mà SotaTek phát triển với tên gọi SotaVision, được thiết kế riêng để giải quyết đúng những nút thắt đã phân tích ở các phần trên.

    SotaVision hoạt động dựa trên các nền tảng công nghệ chính:

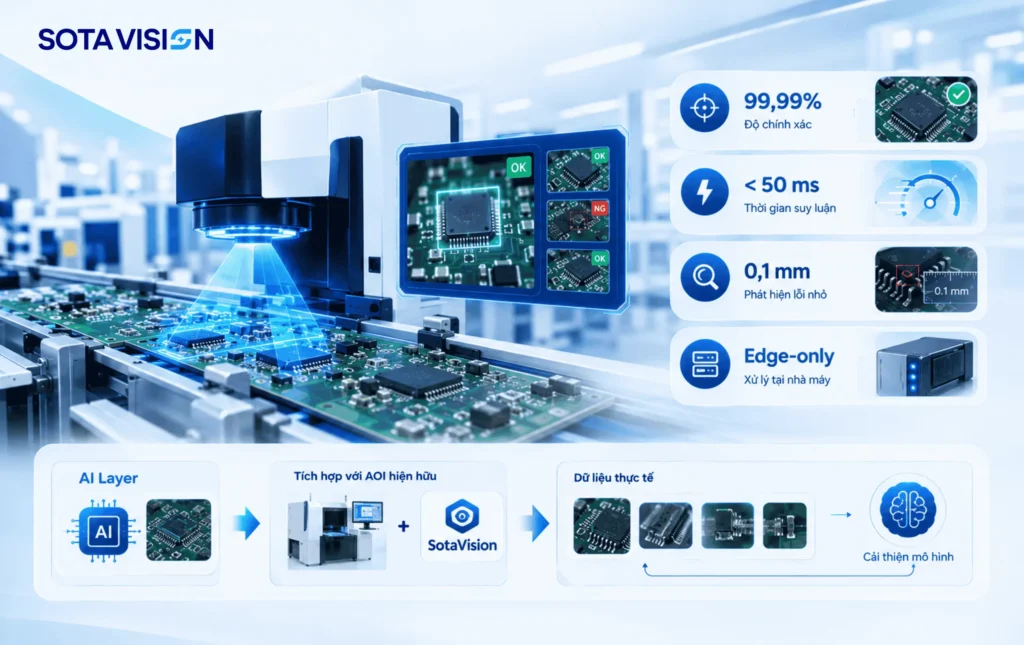
    • Kiến trúc Edge-only: Hình ảnh được xử lý trực tiếp tại biên, không phụ thuộc kết nối liên tục đến cloud. Cách vận hành này giúp giảm độ trễ và duy trì độ chính xác kiểm tra chất lượng ngay cả lúc kết nối mạng nhà máy bị gián đoạn.
    • Tốc độ suy luận dưới 50 ms: Thời gian xử lý dưới 50 ms giúp hệ thống theo kịp dây chuyền tốc độ cao mà không tạo thêm điểm nghẽn tại công đoạn QC. Độ chính xác kiểm tra chất lượng vẫn được duy trì ngay cả trong quy trình có sản lượng lớn.
    • Phát hiện lỗi vi mô đến 0,1 mm: Khả năng nhận diện các khuyết tật rất nhỏ giúp kiểm soát nhóm lỗi khó quan sát bằng mắt thường. Đây là yếu tố quan trọng nhằm nâng cao độ chính xác kiểm tra chất lượng tại các công đoạn yêu cầu dung sai cao.
    • Độ chính xác lên đến 99,99%: Mức độ chính xác kiểm tra chất lượng lên đến 99,99% hỗ trợ nhà máy kiểm soát các công đoạn có yêu cầu nghiêm ngặt, giảm nguy cơ bỏ sót sản phẩm lỗi.
    • Continuous Learning: SotaVision tiếp tục học từ dữ liệu sản xuất thực tế sau triển khai. Khả năng cập nhật mô hình giúp duy trì độ chính xác kiểm tra chất lượng trước biến động về sản phẩm, điều kiện vận hành và nhóm lỗi theo thời gian.

    Nếu nhà máy đang gặp khó khăn trong việc duy trì độ chính xác kiểm tra chất lượng ổn định, SotaVision có thể được đánh giá theo từng dây chuyền, công đoạn và nhóm lỗi cụ thể. Đội ngũ SotaVision tư vấn hiện trạng, xác định điểm giới hạn của quy trình QC và đề xuất phương án triển khai AI Vision phù hợp nhằm cải thiện độ chính xác kiểm tra chất lượng theo nhu cầu sản xuất.

    Xem thêm: SotaVision

    Kết Luận

    Nâng cao độ chính xác kiểm tra chất lượng cần bắt đầu từ việc kiểm soát toàn bộ hệ thống QC. Tiêu chí đánh giá, SOP, năng lực nhân sự, điều kiện môi trường, thiết bị đo và dữ liệu sản xuất đều tác động đến độ chính xác kiểm tra chất lượng. Nhà máy nên xác định đúng nguồn sai lệch và lựa chọn phương án cải tiến phù hợp cho từng công đoạn.

    AQL, kiểm tra chéo, Gauge R&R, hiệu chuẩn thiết bị và SPC giúp kiểm soát các yếu tố gây biến động trong quy trình. AI thị giác máy tính tiếp tục mở rộng khả năng kiểm tra tại các dây chuyền có sản lượng cao, lỗi nhỏ hoặc yêu cầu độ chính xác kiểm tra chất lượng nghiêm ngặt.

    SotaVision ứng dụng AI Vision nhằm hỗ trợ tự động hóa kiểm tra, phát hiện lỗi nhỏ và duy trì độ chính xác kiểm tra chất lượng ổn định trên dây chuyền sản xuất. Liên hệ với chúng tôi để trao đổi về nhu cầu kiểm tra và tìm phương án phù hợp cho dây chuyền của doanh nghiệp.
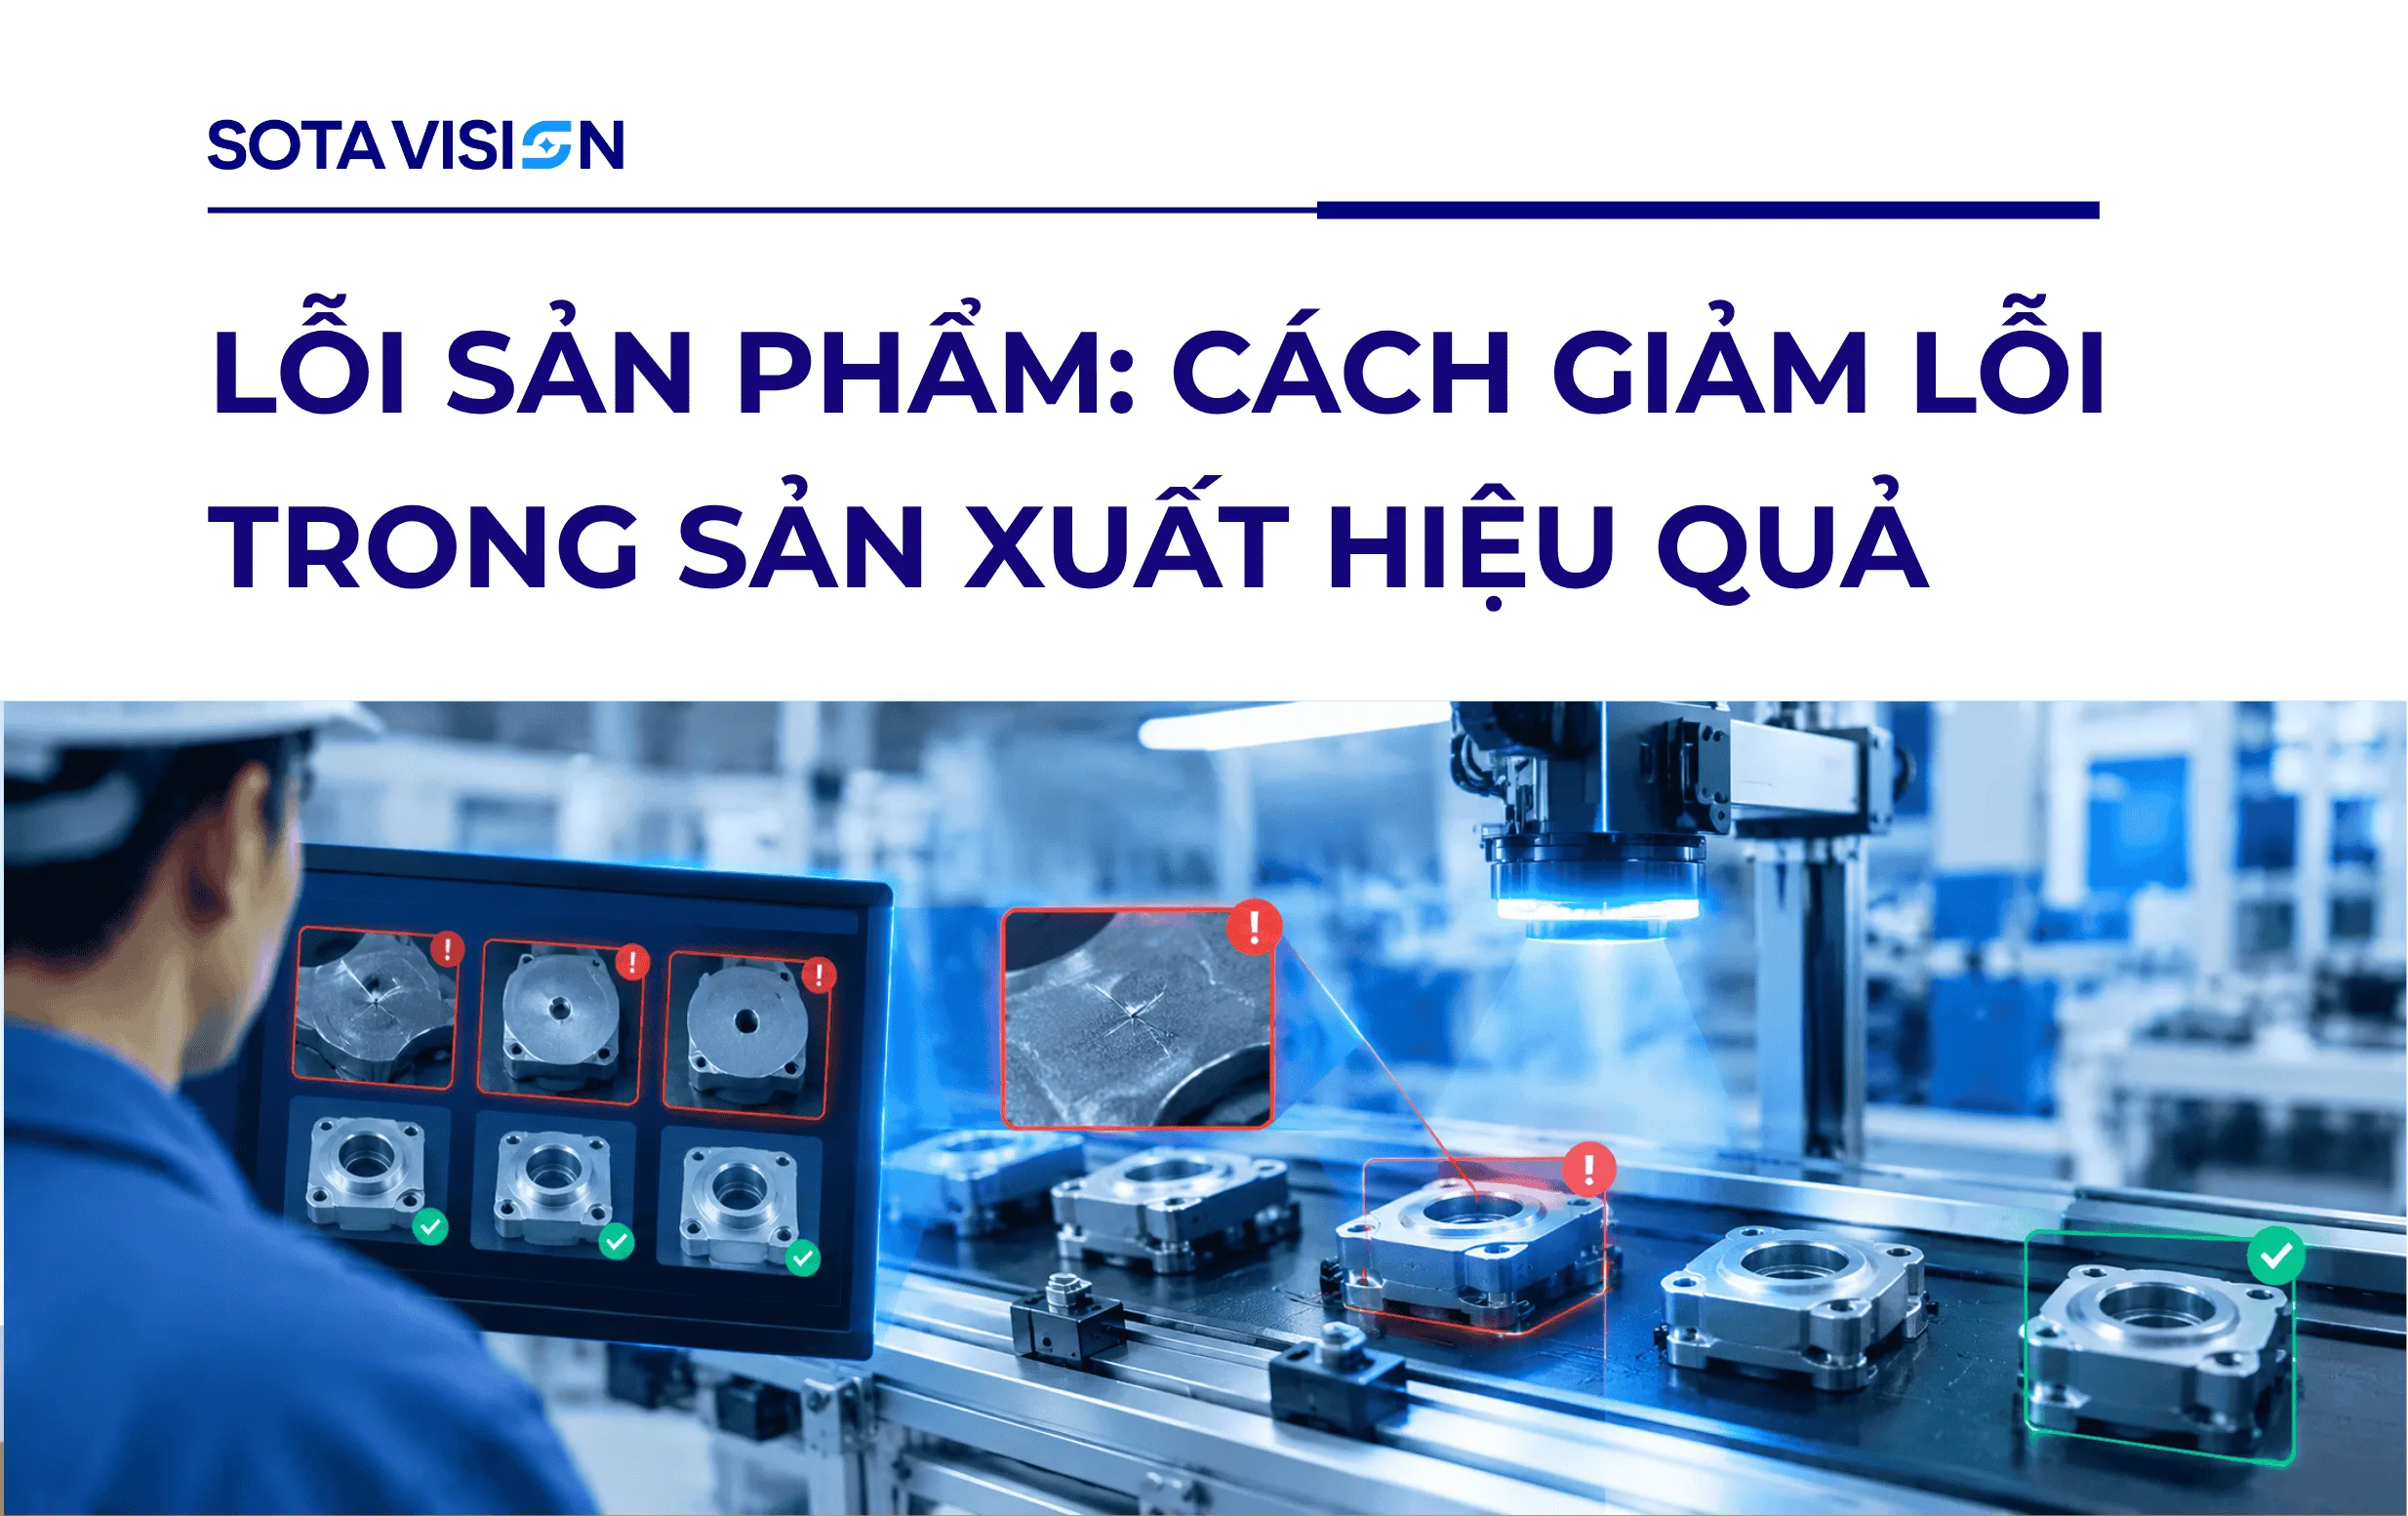
  • Lỗi Sản Phẩm: Cách Giảm Lỗi Trong Sản Xuất Hiệu Quả

    Lỗi Sản Phẩm: Cách Giảm Lỗi Trong Sản Xuất Hiệu Quả

    Lỗi sản phẩm có thể bắt nguồn từ nguyên vật liệu, thiết bị, thao tác vận hành hoặc quy trình kiểm soát chất lượng. Mỗi loại lỗi đều có mức độ ảnh hưởng khác nhau đến chi phí, năng suất và khả năng đáp ứng tiêu chuẩn của sản phẩm.

    Trong môi trường sản xuất quy mô lớn, việc phát hiện và xử lý lỗi cần được thực hiện xuyên suốt quy trình. Kiểm soát sớm giúp doanh nghiệp hạn chế sản phẩm không đạt chuẩn, giảm tái gia công và giảm nguy cơ lỗi lọt đến khách hàng.

    Bài viết sẽ làm rõ cách giảm lỗi sản phẩm trong sản xuất và các phương pháp kiểm soát phổ biến. Qua đó, SotaVision cung cấp góc nhìn về cách ứng dụng AI thị giác máy tính vào kiểm tra chất lượng, hỗ trợ phát hiện lỗi tự động và nâng cao khả năng kiểm soát trên dây chuyền.

    Lỗi Sản Phẩm Trong Sản Xuất Là Gì? Phân Loại Và Tiêu Chí Đánh Giá

    Để kiểm soát chất lượng hiệu quả, doanh nghiệp cần xác định rõ thế nào là lỗi sản phẩm và tiêu chí nào được sử dụng để đánh giá lỗi. Đây là cơ sở quan trọng cho hoạt động kiểm tra, xử lý sản phẩm không đạt và cải tiến quy trình sản xuất.

    Mức độ nghiêm trọng của lỗi có thể khác nhau tùy đặc tính sản phẩm và yêu cầu kỹ thuật. Một số lỗi có thể được phát hiện ngay trên bề mặt, trong khi các lỗi tiềm ẩn cần đến thiết bị hoặc phương pháp kiểm tra chuyên biệt.

    Khái Niệm Lỗi Sản Phẩm Trong Kiểm Soát Chất Lượng

    Trong kiểm soát chất lượng, lỗi sản phẩm được hiểu là bất kỳ sai lệch nào giữa sản phẩm thực tế và tiêu chuẩn kỹ thuật, thông số thiết kế hoặc yêu cầu của khách hàng đã được xác định trước. 

    Khái niệm lỗi sản phẩm cần được phân biệt với “phế phẩm”, vốn là sản phẩm bị loại bỏ hoàn toàn khỏi dây chuyền do không thể đáp ứng yêu cầu sử dụng hoặc không phù hợp về mặt kinh tế để sửa chữa. Trong khi đó, “sản phẩm không đạt chuẩn” là khái niệm rộng hơn, có thể bao gồm lỗi sản phẩm, lỗi đóng gói, lỗi nhãn mác hoặc sai lệch về tài liệu đi kèm.

    Một sản phẩm được xác định có lỗi sản phẩm khi không đáp ứng ít nhất một trong các tiêu chí chất lượng sau:

    • Lỗi sản phẩm về kích thước: Sai lệch kích thước hoặc dung sai kỹ thuật so với bản vẽ thiết kế.
    • Lỗi sản phẩm về ngoại quan: Xuất hiện trầy xước, vết nứt, biến dạng, lỗi bề mặt hoặc các khiếm khuyết khác.
    • Lỗi sản phẩm về chức năng: Không đáp ứng yêu cầu vận hành hoặc chức năng được thiết kế trong quá trình kiểm tra.
    • Lỗi sản phẩm liên quan đến an toàn: Vi phạm tiêu chuẩn an toàn, yêu cầu kỹ thuật hoặc quy định áp dụng cho ngành.

    Phân Loại Lỗi Sản Phẩm Theo Mức Độ Nghiêm Trọng: Critical, Major Và Minor Defect

    Tiêu chuẩn lấy mẫu ANSI/ASQ Z1.4, được nhiều nhà máy áp dụng trong quy trình kiểm tra chất lượng, phân loại lỗi sản phẩm thành ba nhóm dựa trên mức độ ảnh hưởng đến người sử dụng cuối:

    Mức độ lỗi sản phẩmĐịnh nghĩaVí dụ thực tếHành động thường áp dụng
    Lỗi nghiêm trọng (Critical Defect)Gây nguy hiểm trực tiếp đến sức khỏe, an toàn người dùng hoặc vi phạm pháp luậtRò rỉ điện trên thiết bị gia dụng, tạp chất trong thực phẩmDừng lô hàng, không chấp nhận bất kỳ lỗi nào (AQL = 0)
    Lỗi chính (Major Defect)Ảnh hưởng đến chức năng hoặc khả năng sử dụng của sản phẩmBo mạch không hoạt động đúng, mối hàn hởTừ chối lô hàng nếu vượt ngưỡng AQL đã thỏa thuận
    Lỗi nhỏ (Minor Defect)Không ảnh hưởng đến chức năng, chủ yếu là yếu tố thẩm mỹVết xước nhỏ không nằm trong vùng nhìn thấy, sai lệch màu nhẹGhi nhận, theo dõi xu hướng, thường không từ chối lô hàng

    Phân Loại Lỗi Sản Phẩm Theo Giai Đoạn Phát Sinh Trong Quy Trình Sản Xuất

    Lỗi sản phẩm có thể được phân loại theo thời điểm xuất hiện xuyên suốt chuỗi sản xuất. 

    • Lỗi sản phẩm từ nguyên vật liệu đầu vào: Phát sinh trước lúc đưa vật liệu vào dây chuyền, thường liên quan đến chất lượng vật liệu hoặc tiêu chuẩn nhà cung cấp.
    • Lỗi sản phẩm từ quá trình gia công: Xuất hiện tại các công đoạn ép, hàn, lắp ráp, gia công cơ khí, sơn phủ hoặc xử lý bề mặt.
    • Lỗi sản phẩm ở thành phẩm: Được phát hiện tại khâu kiểm tra cuối trước đóng gói, lưu kho hoặc xuất hàng.
    • Lỗi sản phẩm sau xuất xưởng: Phát sinh sau lúc sản phẩm đến tay khách hàng, thường liên quan đến lỗi tiềm ẩn, lỗi chức năng hoặc sai lệch chưa được phát hiện trước xuất hàng. Nhóm lỗi này có thể dẫn đến khiếu nại, bảo hành hoặc thu hồi sản phẩm.

    Lỗi Sản Phẩm Bề Mặt Và Lỗi Tiềm Ẩn Trong Kiểm Tra Chất Lượng

    Xét theo khả năng phát hiện, lỗi sản phẩm có thể chia thành hai nhóm chính: lỗi bề mặt và lỗi tiềm ẩn. Cách phân loại này phản ánh mức độ quan sát của từng dạng lỗi qua mắt thường hoặc hệ thống kiểm tra ngoại quan.

    Lỗi sản phẩm bề mặt gồm vết xước, đốm màu, biến dạng, nứt bề mặt hoặc sai lệch ngoại quan. Các dạng lỗi này thường có thể nhận diện bằng mắt thường, camera công nghiệp hoặc hệ thống kiểm tra hình ảnh.

    Lỗi sản phẩm tiềm ẩn gồm vi nứt bên trong vật liệu, sai lệch kích thước ở cấp micromet, lỗi hàn không đạt độ bền cơ học hoặc khuyết tật nằm bên dưới bề mặt. Nhóm lỗi này thường cần thiết bị đo lường hoặc phương pháp kiểm tra chuyên dụng.

    Khả năng phát hiện hạn chế khiến lỗi sản phẩm tiềm ẩn có nguy cơ lọt qua quy trình kiểm tra ngoại quan. Nếu không được kiểm soát phù hợp, các lỗi này có thể phát sinh chi phí bảo hành, khiếu nại hoặc thu hồi sản phẩm.

    Nguyên Nhân Gây Lỗi Sản Phẩm Trong Quy Trình Sản Xuất

    Tỷ lệ lỗi sản phẩm phản ánh nhiều khía cạnh của hoạt động sản xuất, không chỉ riêng năng lực kiểm tra chất lượng. Nguyên vật liệu, thiết bị, nhân sự, phương pháp vận hành, hệ thống đo lường và môi trường đều có thể tạo ra sai lệch ảnh hưởng đến sản phẩm cuối cùng.

    Mô hình 5M+1E là khung phân tích phổ biến nhằm hệ thống hóa các nhóm yếu tố gây lỗi. Áp dụng khung này giúp doanh nghiệp xem xét toàn diện các nguồn phát sinh lỗi và xác định các điểm cần theo dõi trên dây chuyền.

    Phân Tích Nguyên Nhân Lỗi Sản Phẩm Theo Mô Hình 5M+1E

    Mô hình 5M+1E cung cấp khung phân tích có hệ thống cho các yếu tố có khả năng tác động đến chất lượng sản phẩm. Sáu nhóm yếu tố gồm Con người, Máy móc, Nguyên vật liệu, Phương pháp, Đo lường và Môi trường, mỗi nhóm gắn với các rủi ro riêng trên dây chuyền sản xuất.

    Nhóm nguyên nhânYếu tố có thể gây lỗi sản phẩm
    Man (Con người)Thao tác sai, thiếu đào tạo, mệt mỏi do công việc lặp lại
    Machine (Máy móc)Sai lệch hiệu chuẩn, hao mòn khuôn, hư hỏng hoặc sai lệch cơ khí
    Material (Nguyên vật liệu)Vật liệu không đạt chuẩn, sai lô, biến động chất lượng từ nhà cung cấp
    Method (Phương pháp)Quy trình thiếu chuẩn hóa, hướng dẫn công việc chưa rõ ràng
    Measurement (Đo lường)Thiết bị đo có sai số, thiếu hiệu chuẩn định kỳ
    Environment (Môi trường)Nhiệt độ, độ ẩm, bụi hoặc rung động ảnh hưởng đến quá trình gia công

    Lỗi sản phẩm thực tế thường chịu tác động của nhiều yếu tố cùng lúc. Sự kết hợp giữa sai lệch thiết bị, biến động vật liệu, thao tác vận hành hoặc điều kiện môi trường có thể làm tăng tỷ lệ lỗi dù từng yếu tố riêng lẻ vẫn nằm trong giới hạn kiểm soát.

    Lỗi Sản Phẩm Do Con Người Và Yếu Tố Thao Tác

    Con người có ảnh hưởng trực tiếp đến chất lượng sản phẩm tại các công đoạn cần thao tác, lắp ráp hoặc kiểm tra thủ công. Thao tác sai kỹ thuật, không tuân thủ quy trình chuẩn (SOP), thiếu kinh nghiệm hoặc giảm mức độ tập trung đều có thể làm phát sinh lỗi sản phẩm.

    Đặc biệt, các công việc kiểm tra ngoại quan có tính lặp lại cao đặt ra yêu cầu lớn về khả năng duy trì sự tập trung. Theo nghiên cứu của Sandia National Laboratories, ngay cả nhân viên kiểm tra có năng lực tốt cũng có thể bỏ sót lỗi trong quá trình quan sát. Độ chính xác có xu hướng giảm khi thời gian thực hiện tác vụ lặp lại kéo dài, tạo thêm rủi ro lỗi sản phẩm lọt qua công đoạn kiểm tra.

    Xem thêm: 5 Hạn Chế Của Kiểm Tra Chất Lượng Thủ Công Trong Sản Xuất

    Lỗi Sản Phẩm Do Máy Móc, Thiết Bị Và Thông Số Vận Hành

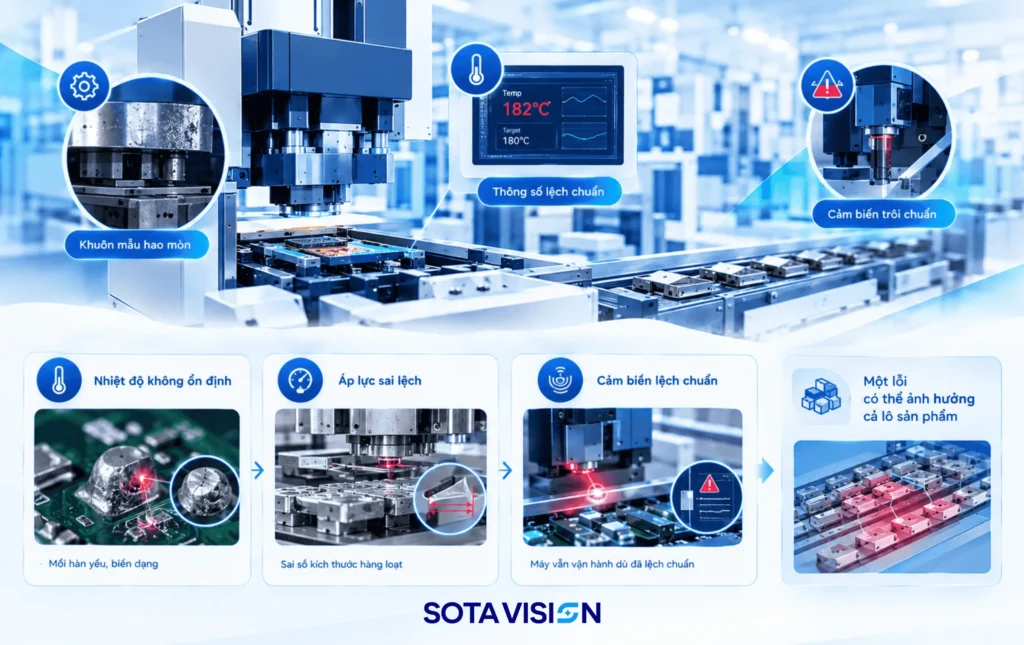
    Máy móc xuống cấp, khuôn mẫu hao mòn sau nhiều chu kỳ sản xuất, hoặc thông số vận hành bị lệch khỏi giá trị chuẩn đều là nguyên nhân trực tiếp gây lỗi sản phẩm. Một số dạng lỗi sản phẩm điển hình do máy móc gây ra:

    • Nhiệt độ ép, hàn không ổn định dẫn đến sản phẩm bị biến dạng hoặc mối hàn yếu
    • Áp lực máy dập sai lệch gây ra sai số kích thước hàng loạt
    • Cảm biến máy móc bị trôi hiệu chuẩn, khiến máy tiếp tục vận hành dù đã lệch chuẩn

    Điểm đáng chú ý là lỗi do máy móc thường có tính hệ thống, nghĩa là một khi thông số bị lệch, toàn bộ lô sản phẩm sản xuất trong khoảng thời gian đó đều có nguy cơ mang cùng một loại lỗi sản phẩm.

    lỗi sản phẩm 2
    Lỗi sản phẩm do máy móc, thiết bị

    Lỗi Sản Phẩm Do Nguyên Vật Liệu Đầu Vào Không Đạt Chuẩn

    Chất lượng nguyên vật liệu đầu vào có tác động trực tiếp đến chất lượng sản phẩm đầu ra. Sai lệch về thành phần, kích thước, độ cứng, độ bền hoặc các đặc tính kỹ thuật của vật liệu có thể tạo ra lỗi sản phẩm tại các công đoạn gia công tiếp theo.

    Ngay cả quy trình sản xuất được kiểm soát chặt chẽ cũng khó duy trì chất lượng ổn định nếu vật liệu đầu vào không đáp ứng tiêu chuẩn. Vì vậy, kiểm soát chất lượng đầu vào (Incoming Quality Control) thường được triển khai như điểm kiểm soát ban đầu, giúp phát hiện và loại bỏ vật liệu không phù hợp trước lúc đưa vào dây chuyền.

    Lỗi Sản Phẩm Do Thiết Kế Quy Trình Và Điểm Kiểm Soát Chất Lượng

    Chỉ tập trung kiểm tra thành phẩm thường khiến thời điểm phát hiện lỗi sản phẩm cách xa công đoạn phát sinh. Khoảng cách này làm tăng khối lượng sản phẩm cần kiểm tra, chi phí tái gia công và thời gian truy tìm nguyên nhân.

    Bố trí điểm kiểm soát tại các công đoạn có rủi ro cao giúp phát hiện sai lệch sớm hơn, giới hạn phạm vi ảnh hưởng và cung cấp dữ liệu rõ hơn cho hoạt động phân tích nguyên nhân lỗi sản phẩm.

    Tác Động Của Lỗi Sản Phẩm Đến Chi Phí Và Hoạt Động Sản Xuất

    Đối với doanh nghiệp sản xuất B2B, lỗi sản phẩm có thể ảnh hưởng trực tiếp đến khả năng đáp ứng yêu cầu của khách hàng và tiêu chuẩn chuỗi cung ứng. Rủi ro càng đáng chú ý với các sản phẩm có yêu cầu kỹ thuật cao hoặc được sử dụng trong chuỗi cung ứng nhiều cấp.

    Chi Phí Chất Lượng Kém Và Chi Phí Phát Sinh Do Lỗi Sản Phẩm

    Chi phí chất lượng kém (Cost of Poor Quality, viết tắt COPQ) là tổng hợp toàn bộ chi phí phát sinh do lỗi sản phẩm, bao gồm chi phí tái chế, phế liệu, bảo hành và xử lý khiếu nại. Theo Hiệp hội Chất lượng Hoa Kỳ (ASQ), chi phí liên quan đến lỗi sản phẩm thường chiếm từ 15% đến 20% doanh thu bán hàng tại nhiều nhà máy, và có thể lên đến 40% tổng chi phí vận hành ở những doanh nghiệp có hiệu suất kém nhất.

    Một nguyên tắc thường được trích dẫn trong quản lý chất lượng là quy tắc 1-10-100: chi phí để phòng ngừa một lỗi sản phẩm chỉ khoảng 1 đơn vị, chi phí để khắc phục lỗi đó trong nội bộ nhà máy tăng lên khoảng 10 đơn vị, và chi phí sẽ tăng lên khoảng 100 đơn vị nếu lỗi đó đến được tay khách hàng. Nguyên tắc này lý giải vì sao đầu tư vào phát hiện lỗi sớm luôn hiệu quả hơn về mặt chi phí so với xử lý hậu quả. 

    Một số nguồn khác trong ngành ước tính COPQ dao động rộng hơn, từ 10% đến 30% doanh thu hàng năm đối với nhà máy điển hình, trong khi các doanh nghiệp đạt chuẩn hàng đầu (world class) có thể kiểm soát COPQ xuống dưới 5% Riêng chi phí phế phẩm và tái chế có thể chiếm tới 2,2% doanh thu hàng năm ở những nhà máy vận hành kém hiệu quả.

    Rủi Ro Thu Hồi Sản Phẩm Và Chi Phí Bồi Thường Khách Hàng

    Khi lỗi sản phẩm không được phát hiện trước lúc xuất xưởng, doanh nghiệp có thể phải xử lý các vấn đề phát sinh sau bán hàng, bao gồm bảo hành, thay thế, bồi thường hoặc thu hồi sản phẩm. Mức độ ảnh hưởng phụ thuộc vào loại sản phẩm, phạm vi phân phối và số lượng sản phẩm liên quan.

    Theo Sparta Systems thuộc Honeywell, năm 2024 ghi nhận 3.232 vụ thu hồi sản phẩm trên năm ngành công nghiệp chính, thuộc nhóm mức cao trong sáu năm được thống kê. 

    Chi phí thu hồi có sự khác biệt đáng kể giữa các ngành:

    • Thực phẩm: Nghiên cứu của Grocery Manufacturers Association năm 2011 ước tính chi phí trực tiếp trung bình cho một vụ thu hồi thực phẩm khoảng 10 triệu USD. 
    • Sản xuất: Nghiên cứu được McKinsey dẫn lại cho thấy chi phí liên quan đến bảo hành hoặc thu hồi có thể lên đến 600 triệu USD đối với một số trường hợp, chưa bao gồm các khoản chi phí pháp lý.
    • Thiết bị y tế và dược phẩm: Sparta Systems ước tính ngành thiết bị y tế có thể phát sinh tới 5 tỷ USD chi phí thu hồi mỗi năm; chi phí cho một vụ thu hồi dược phẩm có thể dao động khoảng 10–100 triệu USD tùy quy mô.

    Ảnh Hưởng Của Lỗi Sản Phẩm Đến Uy Tín Và Quan Hệ B2B

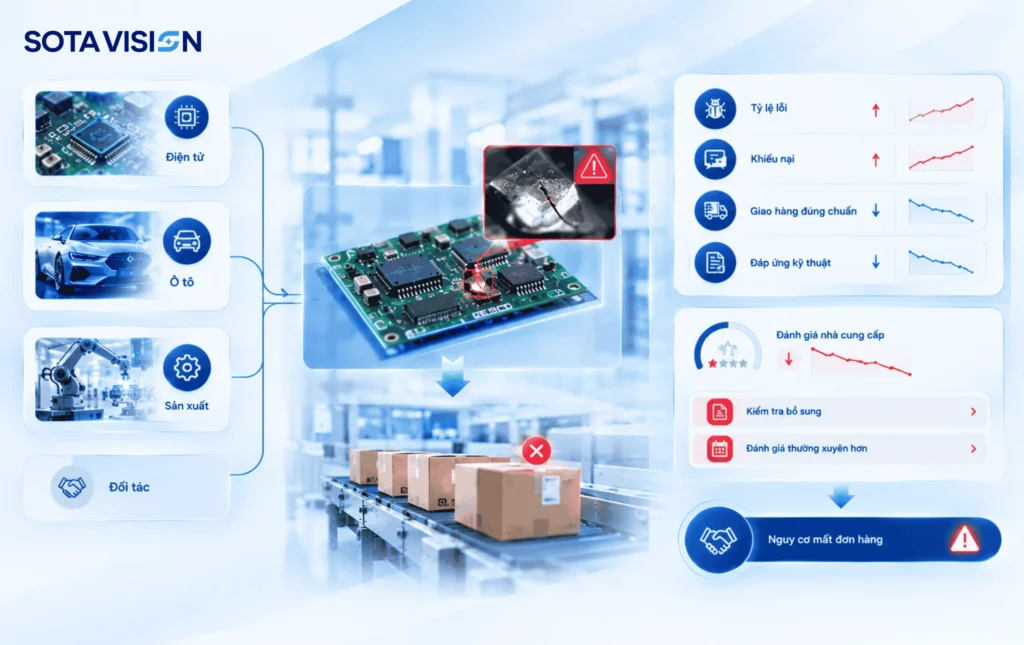
    Đối tác thường theo dõi các chỉ số như tỷ lệ lỗi, số lần khiếu nại, tỷ lệ giao hàng đạt chuẩn và mức độ đáp ứng yêu cầu kỹ thuật. Tỷ lệ lỗi sản phẩm tăng cao có thể làm giảm điểm đánh giá nhà cung cấp, kéo theo yêu cầu kiểm tra bổ sung hoặc tăng tần suất đánh giá chất lượng.

    Đối tác thuộc chuỗi cung ứng điện tử, ô tô và các ngành sản xuất yêu cầu độ chính xác cao thường áp dụng tiêu chuẩn kiểm soát nghiêm ngặt. Lỗi sản phẩm lặp lại qua nhiều lô hàng có thể ảnh hưởng đến trạng thái nhà cung cấp được phê duyệt và cơ hội nhận đơn hàng tiếp theo. Rủi ro này có phạm vi tác động lớn hơn đáng kể so với chi phí xử lý riêng từng lô hàng lỗi.

    lỗi sản phẩm 3
    Ảnh hưởng của lỗi sản phẩm đến đối tác B2B

    Tác Động Của Lỗi Sản Phẩm Đến Năng Suất Và Hiệu Quả Dây Chuyền

    Lỗi sản phẩm còn tạo áp lực lên năng suất và khả năng vận hành ổn định của dây chuyền. Lỗi phát hiện càng muộn, phạm vi xử lý càng rộng, kéo theo nhiều nguồn lực phải phân bổ cho hoạt động khắc phục:

    • Dừng máy: Dây chuyền có thể phải tạm dừng nhằm xác định nguyên nhân và xử lý lỗi phát sinh theo lô.
    • Tái gia công: Nhân lực và thiết bị phải chuyển sang sửa chữa, phân loại hoặc tái chế sản phẩm lỗi.
    • Tồn kho phế phẩm: Sản phẩm không đạt chiếm diện tích lưu trữ và làm tăng khối lượng cần phân loại, xử lý.
    • Chậm tiến độ giao hàng: Sản lượng bị loại tạo áp lực sản xuất bù, ảnh hưởng kế hoạch giao hàng và phân bổ nguồn lực.

    Các chi phí và tổn thất này có thể phân tán qua nhiều bộ phận nên khó phản ánh đầy đủ trên báo cáo tài chính.

    Phương Pháp Kiểm Soát Lỗi Sản Phẩm Trong Sản Xuất Và Những Hạn Chế

    Kiểm soát lỗi sản phẩm cần được triển khai xuyên suốt quy trình sản xuất, từ kiểm tra đầu vào, giám sát công đoạn đến đánh giá thành phẩm. Doanh nghiệp có thể kết hợp kiểm tra chất lượng thủ công, lấy mẫu theo AQL và kiểm soát quá trình bằng thống kê SPC nhằm phát hiện sai lệch.

    Kiểm Tra Chất Lượng Thủ Công Và Hạn Chế Về Tốc Độ, Tính Nhất Quán

    Kiểm tra thủ công vẫn là phương pháp phổ biến nhất để phát hiện lỗi sản phẩm nhờ chi phí triển khai thấp và tính linh hoạt cao. Tuy nhiên, phương pháp này tồn tại những giới hạn mang tính cấu trúc, không thể khắc phục hoàn toàn dù có đào tạo kỹ đến đâu.

    lỗi sản phẩm 4
    Hạn chế của kiểm tra lỗi sản phẩm thủ công

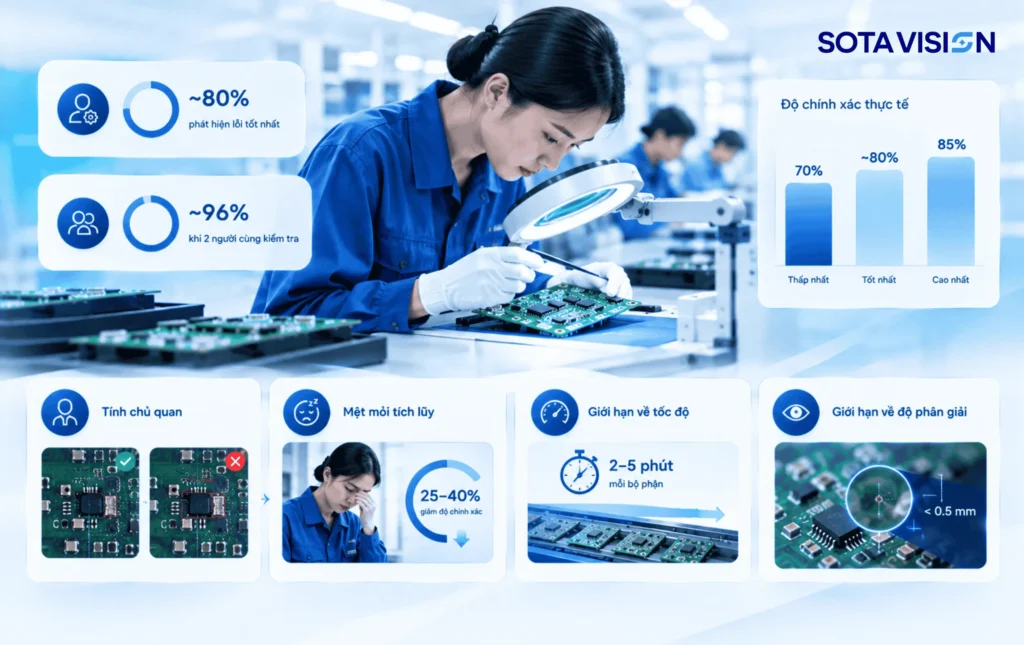
    Ngay cả những nhân viên kiểm tra giỏi nhất theo nghiên cứu của Sandia National Labs cũng chỉ phát hiện được khoảng 80% lỗi sản phẩm ở trạng thái làm việc tốt nhất, và khi hai nhân viên kiểm tra cùng làm việc, tỷ lệ phát hiện kết hợp cũng chỉ đạt khoảng 96%. Các nghiên cứu khác trong ngành ghi nhận độ chính xác của kiểm tra thủ công dao động trong khoảng 70% đến 85% tùy loại sản phẩm và điều kiện làm việc. 

    Những hạn chế chính của kiểm tra thủ công bao gồm:

    • Tính chủ quan: Cùng một lỗi sản phẩm có thể được đánh giá khác nhau giữa các nhân viên, hoặc thậm chí bởi cùng một người ở các thời điểm khác nhau
    • Mệt mỏi tích lũy: Độ chính xác có thể giảm từ 25% đến 40% sau giờ làm việc đầu tiên khi thực hiện các tác vụ quan sát lặp lại liên tục.
    • Giới hạn về tốc độ: Kiểm tra thủ công thường mất từ 2 đến 5 phút cho mỗi bộ phận phức tạp, khiến dây chuyền yêu cầu hơn 100 sản phẩm mỗi phút vượt quá năng lực xử lý của con người.
    • Giới hạn về độ phân giải quan sát: Lỗi sản phẩm ở kích thước dưới nửa milimet thường nằm ngoài khả năng quan sát ổn định của mắt thường

    Xem thêm: Vision AI Trong Sản Xuất Và Giới Hạn Kiểm Tra Thủ Công

    Kiểm Tra Lấy Mẫu Theo AQL Và Rủi Ro Bỏ Sót Lỗi Sản Phẩm

    Kiểm tra lấy mẫu theo tiêu chuẩn AQL (Acceptable Quality Level) là phương pháp phổ biến khi kiểm tra 100% sản phẩm không khả thi về mặt thời gian hoặc chi phí. Phương pháp này chỉ kiểm tra một mẫu đại diện từ mỗi lô hàng, sau đó suy ra chất lượng của toàn bộ lô dựa trên kết quả mẫu.

    Rủi ro lớn nhất của AQL nằm ở chính bản chất thống kê của nó: nếu lỗi sản phẩm phân bố không đồng đều trong lô hàng, ví dụ chỉ tập trung ở những sản phẩm được sản xuất trong một khung giờ máy móc gặp trục trặc, mẫu kiểm tra ngẫu nhiên có thể hoàn toàn bỏ sót nhóm lỗi sản phẩm này. Điều này đặc biệt nguy hiểm với các lỗi sản phẩm nghiêm trọng vốn yêu cầu ngưỡng chấp nhận gần như bằng không.

    Kiểm Soát Quá Trình Bằng Thống Kê SPC Trong Phát Hiện Lỗi

    Kiểm soát quá trình bằng thống kê (Statistical Process Control, SPC) tập trung theo dõi mức độ biến động của các thông số sản xuất theo thời gian. Dữ liệu như nhiệt độ, áp suất, kích thước hoặc tốc độ vận hành được ghi nhận và phân tích nhằm nhận diện xu hướng lệch chuẩn. Qua đó, doanh nghiệp có thể phát hiện tín hiệu bất thường trước lúc lỗi sản phẩm phát sinh trên diện rộng.

    SPC có giới hạn về phạm vi phát hiện lỗi sản phẩm. Phương pháp chủ yếu phân tích dữ liệu quy trình, không kiểm tra trực tiếp ngoại quan và trạng thái thực tế của từng sản phẩm. Các lỗi phát sinh đột biến, lỗi bề mặt hoặc khuyết tật không tạo ra biến động rõ rệt trên thông số được giám sát vẫn có khả năng lọt qua hệ thống SPC.

    Do đó, SPC phù hợp cho kiểm soát độ ổn định của quy trình, còn kiểm tra trực tiếp sản phẩm cần thêm phương pháp chuyên biệt nhằm phát hiện các dạng lỗi sản phẩm mà dữ liệu quy trình không phản ánh đầy đủ.

    Thách Thức Kiểm Soát Lỗi Sản Phẩm Khi Quy Mô Sản Xuất Mở Rộng

    Kiểm tra thủ công đòi hỏi tuyển dụng và đào tạo thêm nhân sự, kéo theo chi phí lao động và rủi ro thiếu nhất quán giữa các ca làm việc. 

    Phương phápĐộ chính xác điển hìnhKhả năng mở rộng khi tăng sản lượngChi phí vận hành dài hạn
    Kiểm tra thủ công70% đến 85%Thấp, phụ thuộc tuyến tính vào số nhân sựTăng theo số lượng nhân viên cần thêm
    Lấy mẫu AQLPhụ thuộc mức lấy mẫu, có rủi ro bỏ sótTrung bìnhTrung bình, nhưng rủi ro chi phí ẩn khi bỏ sót lô lỗi
    SPCTốt cho phát hiện xu hướng, không kiểm tra từng đơn vịTốtTrung bình, cần đầu tư ban đầu về cảm biến

    Ứng Dụng AI Và Thị Giác Máy Tính Trong Phát Hiện Và Giảm Lỗi Sản Phẩm

    Các phương pháp kiểm soát truyền thống có thể gặp giới hạn về tốc độ, độ bao phủ và tính nhất quán. AI kết hợp thị giác máy tính mở ra hướng kiểm soát lỗi sản phẩm tự động, cho phép nhà máy kiểm tra sản phẩm liên tục trên dây chuyền và ghi nhận dữ liệu chất lượng theo thời gian thực.

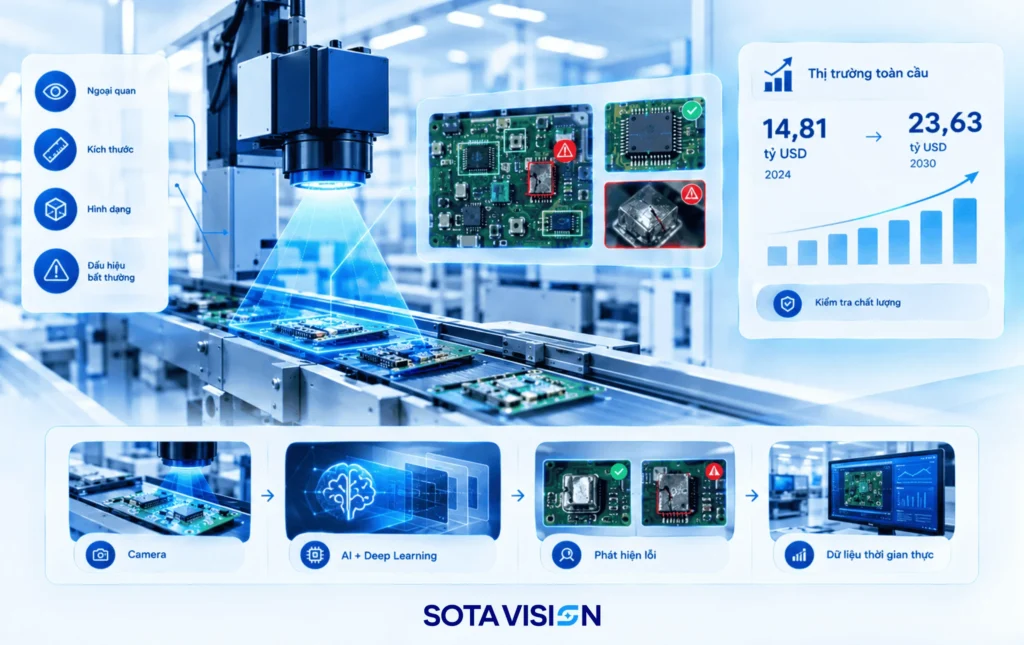
    AI thị giác máy tính sử dụng camera công nghiệp cùng mô hình học sâu nhằm phân tích hình ảnh sản phẩm theo thời gian thực. Hệ thống có thể nhận diện sai lệch ngoại quan, kích thước, hình dạng hoặc các dấu hiệu bất thường theo tiêu chí chất lượng đã thiết lập.

    Thị trường cũng phản ánh nhu cầu ứng dụng công nghệ này. Theo MarketsandMarkets, thị trường thị giác máy toàn cầu đạt khoảng 14,81 tỷ USD năm 2024 và dự kiến đạt 23,63 tỷ USD năm 2030. Kiểm tra chất lượng được xác định là phân khúc ứng dụng lớn.

    lỗi sản phẩm 5
    Ứng dụng AI và thị giác máy tính trong việc phát hiện lỗi sản phẩm

    AI thị giác máy tính có khả năng phân tích hình ảnh ở độ phân giải cao, phù hợp cho các dạng lỗi sản phẩm có kích thước nhỏ hoặc khó nhận diện bằng mắt thường. Các dạng lỗi thường gặp gồm:

    • Vết xước nhỏ trên bề mặt
    • Vi nứt và khuyết tật ngoại quan
    • Sai lệch kích thước
    • Đốm màu hoặc biến đổi màu sắc
    • Biến dạng hình học
    • Lỗi vị trí, hình dạng hoặc linh kiện

    Dữ liệu lỗi sản phẩm phát sinh liên tục có thể được sử dụng cho quá trình cập nhật và huấn luyện mô hình AI. Điều này phù hợp cho nhà máy có nhiều mã sản phẩm, thay đổi thiết kế thường xuyên hoặc phát sinh dạng lỗi sản phẩm mới.

    AI thị giác máy tính cũng có thể tạo dữ liệu kiểm tra cho từng sản phẩm hoặc từng công đoạn. Dữ liệu có thể liên kết cùng thông tin về máy móc, ca sản xuất, mã sản phẩm, lô nguyên vật liệu và thời điểm kiểm tra.

    Dữ liệu kiểm traGiá trị quản lý
    Mã sản phẩmXác định sản phẩm liên quan đến lỗi
    Thời gian kiểm traXác định thời điểm phát sinh sai lệch
    Ca sản xuấtSo sánh tỷ lệ lỗi giữa các ca
    Máy hoặc công đoạnKhoanh vùng nguồn phát sinh lỗi
    Lô nguyên vật liệuĐối chiếu chất lượng đầu vào
    Loại lỗiPhân tích xu hướng lỗi sản phẩm
    Kết quả OK/NGTheo dõi tỷ lệ đạt và không đạt

    Dữ liệu liên kết cùng MES và hệ thống truy xuất nguồn gốc có thể hỗ trợ phân tích xu hướng lỗi sản phẩm theo thời gian, công đoạn, thiết bị hoặc lô vật liệu. Nhà máy có cơ sở dữ liệu rõ hơn cho hoạt động phân tích nguyên nhân và kiểm soát chất lượng.

    AI thị giác máy tính có thể đảm nhiệm hai vai trò chính: phát hiện lỗi trực tiếp trên sản phẩm và tạo dữ liệu chất lượng phục vụ kiểm soát toàn bộ quy trình sản xuất.

    SotaVision – Giải Pháp AI Thị Giác Máy Tính Giúp Doanh Nghiệp Giảm Lỗi Sản Phẩm

    SotaVision là giải pháp AI thị giác máy tính do SotaTek phát triển, được thiết kế riêng để giải quyết bài toán giảm lỗi sản phẩm cho doanh nghiệp sản xuất tại khu vực Đông Nam Á. Giải pháp được xây dựng dựa trên nền tảng nghiên cứu hợp tác cùng Đại học Quốc gia Việt Nam, kết hợp giữa nghiên cứu học thuật và kinh nghiệm triển khai thực tế trong môi trường sản xuất công nghiệp.

    Về mặt kỹ thuật, SotaVision được tối ưu để đáp ứng yêu cầu khắt khe của dây chuyền sản xuất tốc độ cao:

    Thông sốChi tiết
    Độ chính xác phát hiện lỗi99,99%
    Tốc độ suy luận (inference)Dưới 50 mili giây
    Khả năng phát hiện lỗi kích thước nhỏTừ 0,1mm
    Kiến trúc triển khaiEdge-only, xử lý ngay tại biên, không phụ thuộc kết nối cloud

    Nhờ kiến trúc edge-only, SotaVision xử lý và đưa ra kết quả phát hiện lỗi sản phẩm ngay tại trạm kiểm tra, giúp giảm độ trễ và duy trì hoạt động ổn định ngay cả khi hạ tầng mạng của nhà máy không ổn định, một yếu tố quan trọng với các nhà máy tại Malaysia, Thái Lan và Việt Nam nơi hạ tầng kết nối giữa các cơ sở sản xuất có thể không đồng đều.

    SotaVision đã được triển khai thực tế tại LG Innotek, một trong những nhà sản xuất linh kiện điện tử hàng đầu, nơi hệ thống chứng minh khả năng phát hiện lỗi sản phẩm ổn định trong môi trường sản xuất quy mô lớn với yêu cầu chất lượng khắt khe.

    Ngoài khả năng phát hiện lỗi, SotaVision còn được thiết kế với tính linh hoạt tích hợp cao:

    • Kết nối API mở, dễ dàng tích hợp với hệ thống MES và hệ thống truy xuất nguồn gốc hiện có của nhà máy
    • Tương thích với các bộ điều khiển PLC và cổng kiểm soát chất lượng (quality gate) sẵn có
    • Có thể triển khai thí điểm tại một trạm kiểm tra duy nhất, sau đó mở rộng ra toàn bộ nhà máy khi đã chứng minh hiệu quả

    Xem thêm: SotaVision

    Kết Luận

    Lỗi sản phẩm là vấn đề có thể phát sinh xuyên suốt quy trình sản xuất, từ nguyên vật liệu đầu vào, thiết bị, thao tác vận hành đến công đoạn kiểm tra thành phẩm. Kiểm soát lỗi sản phẩm hiệu quả cần bắt đầu từ phân loại mức độ nghiêm trọng, xác định nguyên nhân gốc rễ theo mô hình 5M+1E và lựa chọn phương pháp kiểm soát phù hợp. 

    Kiểm tra thủ công, lấy mẫu AQL và SPC vẫn có giá trị riêng trong quản lý chất lượng. Tuy nhiên, tốc độ sản xuất cao, yêu cầu kiểm tra toàn bộ sản phẩm và nhu cầu phát hiện lỗi sản phẩm kích thước nhỏ đặt ra thêm yêu cầu về tự động hóa. AI thị giác máy tính có thể bổ sung khả năng kiểm tra hình ảnh liên tục, phát hiện lỗi sản phẩm theo tiêu chí đã thiết lập và ghi nhận dữ liệu chất lượng trên dây chuyền.

    SotaVision là giải pháp AI thị giác máy tính hỗ trợ doanh nghiệp tự động hóa kiểm tra chất lượng, phát hiện lỗi sản phẩm và theo dõi dữ liệu kiểm tra theo từng công đoạn. Khả năng tích hợp cùng hệ thống sản xuất hiện hữu cũng tạo nền tảng cho doanh nghiệp mở rộng kiểm soát chất lượng theo quy mô nhà máy.

    Nếu doanh nghiệp đang tìm giải pháp giảm lỗi sản phẩm và nâng cao hiệu quả kiểm tra chất lượng, liên hệ SotaVision để được tư vấn giải pháp AI thị giác máy tính phù hợp.

  • 5 Hạn Chế Của Kiểm Tra Chất Lượng Thủ Công Trong Sản Xuất

    5 Hạn Chế Của Kiểm Tra Chất Lượng Thủ Công Trong Sản Xuất

    Kiểm tra chất lượng thủ công có thể đáp ứng các công đoạn QC với sản lượng vừa phải và tiêu chí kiểm tra tương đối ổn định. Nhân viên trực tiếp đánh giá sản phẩm dựa trên ngoại quan, kích thước hoặc các tiêu chuẩn kỹ thuật liên quan.

    Sản lượng lớn và tốc độ dây chuyền cao tạo áp lực đáng kể lên kiểm tra chất lượng thủ công. Trạm QC có nguy cơ trở thành điểm nghẽn, kéo theo nhu cầu nhân sự cao hơn và giảm khả năng duy trì tốc độ sản xuất.

    Hiểu rõ nhược điểm của kiểm tra chất lượng thủ công giúp doanh nghiệp xác định nhu cầu tự động hóa phù hợp. SotaVision ứng dụng AI Vision và Deep Learning cho kiểm tra lỗi tốc độ cao, hỗ trợ quyết định OK/NG theo thời gian thực và duy trì năng lực kiểm tra ổn định trên dây chuyền.

    Kiểm Tra Chất Lượng Thủ Công Là Gì?

    Trong nhà máy, kiểm tra chất lượng thủ công có thể được triển khai tại nhiều công đoạn từ nguyên vật liệu, sản xuất đến thành phẩm. Phương pháp kiểm tra chất lượng thủ công có ưu điểm về tính linh hoạt, đặc biệt với sản phẩm đa dạng hoặc tiêu chí đánh giá thường xuyên thay đổi. Doanh nghiệp cũng cần xem xét năng lực kiểm tra, tốc độ dây chuyền và yêu cầu dữ liệu chất lượng để xác định mức độ phù hợp của kiểm tra chất lượng thủ công trong quy trình QC.

    Khái Niệm Kiểm Tra Chất Lượng Thủ Công

    Kiểm tra chất lượng thủ công là quy trình đánh giá sản phẩm do nhân viên QC trực tiếp thực hiện dựa trên tiêu chuẩn chất lượng, tiêu chí ngoại quan và yêu cầu kỹ thuật của từng sản phẩm. Kết quả kiểm tra chất lượng thủ công phụ thuộc chủ yếu vào khả năng quan sát, kinh nghiệm và phán đoán của kiểm tra viên, chưa có camera công nghiệp, cảm biến hình ảnh hoặc thuật toán xử lý tự động tham gia vào quá trình đánh giá.

    Theo Sciotex, kiểm tra chất lượng thủ công yêu cầu người vận hành trực tiếp quan sát từng sản phẩm để phát hiện lỗi, khuyết tật và các bất thường về ngoại quan. Phương pháp này vẫn được sử dụng rộng rãi nhờ quy trình triển khai tương đối đơn giản và khả năng xử lý các tình huống thị giác phức tạp của con người. 

    So với kiểm tra bán tự động và kiểm tra tự động bằng AOI, AI Vision, điểm khác biệt chính nằm ở mức độ tham gia của con người và khả năng ứng dụng công nghệ machine vision:

    • Kiểm tra chất lượng thủ công: Nhân viên QC trực tiếp quan sát, đo lường và đánh giá sản phẩm. Toàn bộ quá trình phát hiện lỗi và phân loại OK/NG phụ thuộc vào con người, chưa có hệ thống thị giác máy hoặc thuật toán xử lý hình ảnh tự động.
    • Kiểm tra bán tự động: Nhân viên vẫn đảm nhận phần lớn thao tác kiểm tra và ra quyết định, kết hợp thêm dụng cụ đo, cảm biến hoặc thiết bị hỗ trợ nhằm tăng tốc độ và độ nhất quán của quá trình QC.
    • Kiểm tra tự động (AOI, AI Vision): Camera công nghiệp, hệ thống chiếu sáng, cảm biến hình ảnh và thuật toán xử lý hình ảnh đảm nhận quá trình thu nhận dữ liệu, phát hiện và phân loại lỗi. AI Vision có thể ứng dụng Computer Vision và Deep Learning để nhận diện các lỗi ngoại quan, hỗ trợ kiểm tra tốc độ cao và ghi nhận dữ liệu chất lượng theo thời gian thực.

    Xem thêm: Các Phương Pháp Kiểm Tra Chất Lượng Phổ Biến Trong Sản Xuất

    Quy Trình Kiểm Tra Chất Lượng Thủ Công Tại Nhà Máy

    Một quy trình kiểm tra chất lượng thủ công điển hình tại nhà máy thường gồm bốn bước chính:

    (1) Kiểm tra theo mẫu hoặc kiểm tra 100% sản phẩm, tùy vào mức độ rủi ro và yêu cầu khách hàng.

    (2) Đối chiếu sản phẩm với tiêu chuẩn chất lượng đã được thiết lập từ trước.

    (3) Ghi nhận kết quả kiểm tra và phân loại lỗi theo mức độ nghiêm trọng.

    (4) Xử lý sản phẩm không đạt (NG) theo quy trình kiểm tra chất lượng thủ công, có thể là loại bỏ, sửa chữa hoặc tái kiểm tra.

    Mỗi bước trong quy trình này đều phụ thuộc vào năng lực đánh giá của kiểm tra viên, điều này lý giải vì sao kết quả của kiểm tra chất lượng thủ công có thể biến động tùy theo con người thực hiện.

    Vì Sao Kiểm Tra Chất Lượng Thủ Công Vẫn Được Sử Dụng?

    Dù tồn tại nhiều hạn chế về tốc độ, độ ổn định và khả năng số hóa dữ liệu, kiểm tra chất lượng thủ công vẫn được nhiều doanh nghiệp sản xuất duy trì nhờ các lợi thế về chi phí, khả năng triển khai và tính linh hoạt:

    • Chi phí đầu tư ban đầu thấp: Kiểm tra chất lượng thủ công chưa yêu cầu doanh nghiệp đầu tư hệ thống camera công nghiệp, cảm biến hình ảnh, thiết bị chiếu sáng hoặc phần mềm machine vision. Chi phí chủ yếu tập trung vào nhân sự QC và các dụng cụ kiểm tra cơ bản.
    • Dễ triển khai: Phương pháp này phù hợp với sản phẩm có tiêu chí kiểm tra đơn giản, sản lượng vừa phải và yêu cầu phát hiện lỗi ở mức thông thường. Doanh nghiệp có thể tổ chức trạm QC mà chưa cần thay đổi đáng kể hạ tầng dây chuyền.
    • Tính linh hoạt cao: Nhân viên kiểm tra chất lượng thủ công có thể điều chỉnh tiêu chí kiểm tra, phương pháp đánh giá và phạm vi kiểm tra theo từng sản phẩm. Khả năng thích ứng này phù hợp với các dây chuyền có nhiều SKU hoặc thường xuyên cập nhật mẫu mã, specification và tiêu chuẩn chất lượng.

    Khả năng đáp ứng của kiểm tra chất lượng thủ công có xu hướng giảm tại dây chuyền có sản lượng lớn, tốc độ cao hoặc yêu cầu kiểm tra nghiêm ngặt. Nhu cầu kiểm tra 100% sản phẩm, phát hiện lỗi nhỏ, duy trì độ chính xác ổn định và truy xuất dữ liệu chất lượng đặt ra yêu cầu cao hơn đối với mô hình QC truyền thống. Đây là cơ sở để doanh nghiệp đánh giá 5 hạn chế chính của kiểm tra chất lượng thủ công trong các phần tiếp theo.

    Hạn Chế 1: Tốc Độ Kiểm Tra Chậm

    Hạn chế đầu tiên và cũng là dễ nhận thấy nhất của kiểm tra chất lượng thủ công nằm ở tốc độ xử lý. Khi dây chuyền sản xuất được tự động hóa ở hầu hết các công đoạn, trạm kiểm tra chất lượng thủ công thường trở thành nơi xử lý chậm nhất trong toàn bộ chuỗi.

    kiểm tra chất lượng thủ công 2
    Hạn chế kiểm tra chất lượng thủ công 1: Tốc độ kiểm tra chậm

    Thời Gian Kiểm Tra Trên Từng Sản Phẩm

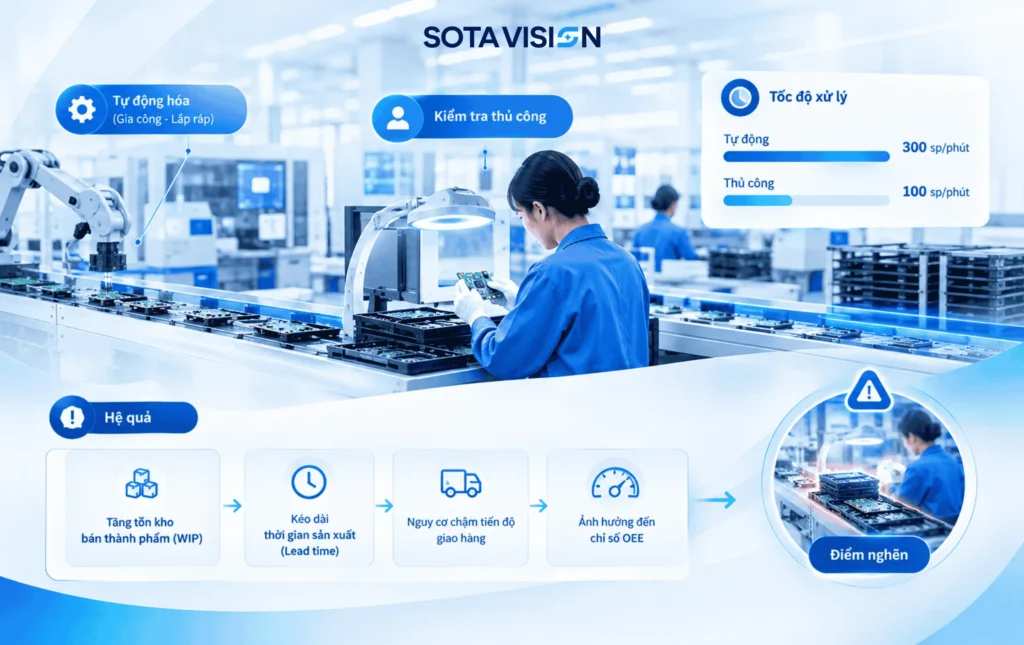
    Thời gian kiểm tra thủ công trên mỗi sản phẩm phụ thuộc vào độ phức tạp của tiêu chí đánh giá, nhưng nhìn chung luôn chậm hơn đáng kể so với kiểm tra tự động. Trong một trường hợp thực tế tại ngành dược phẩm, hệ thống kiểm tra tự động có khả năng xử lý 300 lọ mỗi phút, gấp ba lần tốc độ của quy trình kiểm tra thủ công trước đó. Điều này đồng nghĩa với việc kiểm tra chất lượng thủ công trong trường hợp này chỉ xử lý được khoảng 100 lọ mỗi phút.

    Khi đối chiếu con số này với takt time, tức thời gian tối đa cho phép để hoàn thành một sản phẩm nhằm đáp ứng nhu cầu khách hàng, có thể thấy rõ khoảng cách giữa năng lực kiểm tra chất lượng thủ công và tốc độ vận hành thực tế của dây chuyền.

    Điểm Nghẽn Tại Công Đoạn Kiểm Tra Chất Lượng

    Các công đoạn upstream như gia công và lắp ráp đã được tự động hóa với tốc độ cao, trong khi kiểm tra chất lượng thủ công vẫn xử lý từng sản phẩm theo trình tự. Chênh lệch về năng lực xử lý khiến trạm QC dễ trở thành điểm nghẽn (bottleneck) của toàn bộ dây chuyền. Sản phẩm liên tục được đưa đến công đoạn kiểm tra trong lúc năng lực xử lý của nhân viên QC có giới hạn, dẫn đến tồn đọng và kéo dài thời gian chu trình.

    Theo Averroes, việc bỏ qua hoặc rút gọn công đoạn kiểm tra chất lượng chưa giúp doanh nghiệp giảm chi phí thực tế. Lỗi được phát hiện tại các công đoạn sau thường kéo theo chi phí rework, phế phẩm và xử lý chất lượng cao hơn đáng kể. Áp lực duy trì độ chính xác khiến doanh nghiệp khó đẩy tốc độ kiểm tra chất lượng thủ công lên ngang mức vận hành của dây chuyền. 

    Tác Động Đến Takt Time, WIP Và Tiến Độ Giao Hàng

    Năng lực kiểm tra chất lượng thủ công thấp hơn tốc độ sản xuất có thể tạo ra hàng loạt hệ quả đối với hoạt động vận hành:

    • Tăng tồn kho bán thành phẩm (WIP): sản phẩm chờ kiểm tra tích tụ tại trạm QC, làm tăng lượng hàng tồn giữa các công đoạn.
    • Kéo dài thời gian sản xuất (Lead Time): thời gian xử lý từ nguyên liệu đầu vào đến thành phẩm hoàn tất bị kéo dài do thời gian chờ kiểm tra.
    • Tăng nguy cơ chậm tiến độ giao hàng: thời gian xử lý đơn hàng kéo dài, đặc biệt với các đơn hàng có yêu cầu giao hàng gấp.
    • Ảnh hưởng đến chỉ số OEE (Overall Equipment Effectiveness): hiệu suất tổng thể của dây chuyền suy giảm do công đoạn QC có năng lực xử lý thấp hơn các công đoạn sản xuất liền trước.

    Về dài hạn, các tác động này đặt ra yêu cầu đánh giá lại vai trò của kiểm tra chất lượng thủ công trong chiến lược vận hành. Nhà máy có sản lượng lớn cần cân nhắc năng lực QC, tốc độ dây chuyền và khả năng kiểm tra 100% sản phẩm để xác định mức độ phù hợp của mô hình kiểm tra hiện tại.

    Hạn Chế 2: Độ Chính Xác Của Kiểm Tra Chất Lượng Thủ Công Phụ Thuộc Vào Yếu Tố Con Người

    Không giống như hệ thống máy móc, độ chính xác của kiểm tra chất lượng thủ công luôn gắn liền với năng lực, trạng thái và sự tập trung của từng cá nhân, điều này tạo ra một mức độ rủi ro khó kiểm soát hoàn toàn.

    Rủi Ro Bỏ Sót Lỗi Và Báo Lỗi Giả

    Hai loại sai số phổ biến trong kiểm tra chất lượng thủ công là bỏ sót lỗi (false negative), tức lỗi thực tế tồn tại nhưng không được phát hiện, và báo lỗi giả (false positive), tức sản phẩm đạt tiêu chuẩn nhưng bị đánh giá nhầm là lỗi. Các sai số này phản ánh giới hạn của kiểm tra bằng mắt thường, đặc biệt với những nhiệm vụ yêu cầu phát hiện lỗi nhỏ hoặc đánh giá số lượng lớn sản phẩm liên tục.

    Theo tổng hợp tài liệu học thuật của OSTI, tỷ lệ sai số trong các nhiệm vụ kiểm tra chất lượng thủ công thường được ghi nhận ở mức 20% đến 30% đối với nhiều loại hình kiểm tra khác nhau. Một nghiên cứu khác về độ tin cậy của kiểm tra thị giác trên các chi tiết cơ khí chính xác cho thấy kiểm tra viên chỉ phát hiện trung bình khoảng 85% sản phẩm lỗi, với gần 29% quyết định kiểm tra được xác định là không chính xác.

    Sai Khác Kết Quả Giữa Các Kiểm Tra Viên

    Một hạn chế khác của kiểm tra chất lượng thủ công là tính chủ quan trong đánh giá. Có thể hiểu rằng kiểm tra thủ công vốn mang tính chủ quan, kết quả có thể khác nhau không chỉ giữa các kiểm tra viên mà còn ở cùng một người vào những thời điểm khác nhau.

    Cognex cũng ghi nhận hiện tượng tương tự: cùng một chi tiết có thể bị một kiểm tra viên đánh giá là lỗi, nhưng lại được một người khác cho qua. Sự thiếu nhất quán này khiến việc duy trì một tiêu chuẩn đánh giá đồng nhất giữa các ca sản xuất trở thành thách thức lớn đối với kiểm tra chất lượng thủ công.

    Ảnh Hưởng Của Mệt Mỏi Thị Giác

    Mệt mỏi thị giác ảnh hưởng trực tiếp đến độ ổn định của kiểm tra chất lượng thủ công trong suốt ca làm việc. Cường độ kiểm tra cao kéo theo các rủi ro trong kiểm tra chất lượng thủ công, đặc biệt ở dây chuyền yêu cầu kiểm tra liên tục:

    • Tăng nguy cơ bỏ sót lỗi (False Negative): Lỗi nhỏ về bề mặt, kích thước, hình thái hoặc vị trí có thể khó được nhận diện sau thời gian quan sát kéo dài.
    • Giảm độ ổn định của kết quả: Cùng tiêu chuẩn kiểm tra, kết quả đánh giá có thể chênh lệch giữa đầu ca và cuối ca.
    • Tăng khả năng báo lỗi giả (False Positive): Sản phẩm đạt tiêu chuẩn có thể bị đánh giá NG do khả năng tập trung suy giảm.
    • Ảnh hưởng đến năng suất QC: Nhân viên cần thêm thời gian kiểm tra lại hoặc xác nhận các trường hợp chưa chắc chắn, làm tăng thời gian xử lý tại trạm QC.
    • Tăng rủi ro chất lượng: Sai số tích lũy trong kiểm tra chất lượng thủ công có thể dẫn đến sản phẩm lỗi lọt qua công đoạn kiểm tra hoặc phát sinh thêm hoạt động rework.

    Với dây chuyền có sản lượng lớn, yêu cầu kiểm tra 100% và tốc độ vận hành cao, yếu tố mệt mỏi thị giác trở thành giới hạn đáng lưu ý của kiểm tra chất lượng thủ công.

    Hạn Chế 3: Chi Phí Nhân Sự Và Đào Tạo Cao

    Bên cạnh tốc độ và độ chính xác, kiểm tra chất lượng thủ công còn đặt ra bài toán chi phí vận hành đáng kể trong bối cảnh thị trường lao động sản xuất tại Việt Nam đang biến động mạnh.

    kiểm tra chất lượng thủ công 3
    Hạn chế kiểm tra chất lượng thủ công 2: Chi phí đào tạo nhân sự cao

    Chi Phí Vận Hành Đội Ngũ Kiểm Tra Chất Lượng Thủ Công

    Chi phí vận hành kiểm tra chất lượng thủ công thường bao gồm:

    • Lương và phúc lợi: Chi phí trả cho đội ngũ QC trực tiếp thực hiện kiểm tra sản phẩm.
    • Tuyển dụng: Phát sinh thêm ngân sách tuyển người phục vụ mở rộng sản xuất hoặc bổ sung nhân sự nghỉ việc.
    • Đào tạo và đào tạo lại: Nhân viên cần nắm tiêu chuẩn chất lượng, đặc điểm lỗi, phương pháp kiểm tra và yêu cầu kỹ thuật của từng nhóm sản phẩm.
    • Bố trí nhân sự theo ca: Các dây chuyền vận hành liên tục cần nhân sự QC cho ca đêm, cuối tuần hoặc ngày lễ.
    • Chi phí quản lý: Doanh nghiệp cần phân bổ nguồn lực giám sát, đánh giá năng lực và kiểm soát chất lượng đội ngũ QC.

    Theo Vietnam Briefing, thu nhập bình quân của người lao động Việt Nam trong quý 3/2025 đạt khoảng 8,4 triệu đồng/tháng, tương đương khoảng 336 USD. Mặt bằng thu nhập tăng tạo thêm áp lực lên ngân sách nhân sự, đặc biệt với nhà máy cần duy trì lực lượng QC lớn cho kiểm tra chất lượng thủ công.

    Khoản chi phíPhát sinh trong kiểm tra chất lượng thủ côngTác động đến doanh nghiệp
    Nhân sự QCLương, phúc lợi, phụ cấp caChi phí vận hành tăng theo số lượng nhân sự
    Tuyển dụngTìm kiếm, phỏng vấn, onboardingTăng ngân sách mỗi đợt mở rộng đội ngũ
    Đào tạoĐào tạo tiêu chuẩn, lỗi sản phẩm, phương pháp kiểm traTốn thời gian và nguồn lực
    Đào tạo lạiCập nhật tiêu chuẩn hoặc thay đổi sản phẩmPhát sinh chi phí liên tục
    Nhân sự theo caCa đêm, cuối tuần, ngày lễTăng phụ cấp và chi phí duy trì
    Biến động nhân sựTuyển người thay thế, đào tạo lạiẢnh hưởng tính ổn định của hoạt động QC

    Áp Lực Thiếu Hụt Nhân Sự QC Có Kỹ Năng

    Tình trạng thiếu hụt lao động kiểm tra chất lượng thủ công có tay nghề đang gây áp lực trực tiếp lên năng lực duy trì kiểm tra chất lượng thủ công tại nhiều khu công nghiệp. Tại Bắc Ninh, một trong những trung tâm sản xuất điện tử lớn của miền Bắc với gần 830.000 lao động, tình trạng thiếu hụt lao động có kỹ năng đang ngày càng phổ biến khi các nhà máy mở rộng sản xuất, buộc doanh nghiệp phải tăng lương và thưởng để thu hút nhân sự.

    Ở phạm vi cả nước, chỉ khoảng 29,2% lực lượng lao động Việt Nam có bằng cấp hoặc chứng chỉ được công nhận, cho thấy khoảng cách rõ rệt giữa nguồn cung lao động và nhu cầu về nhân sự có kỹ năng chuyên môn, bao gồm cả vị trí kiểm tra chất lượng thủ công.

    Chi Phí Ẩn Từ Biến Động Nhân Sự

    Ngoài chi phí trực tiếp, kiểm tra chất lượng thủ công còn chịu tác động từ biến động nhân sự. Nhân viên nghỉ việc khiến doanh nghiệp phát sinh chi phí tuyển dụng, đào tạo và thời gian để nhân sự mới đạt năng lực kiểm tra theo yêu cầu. Xét trên tổng chi phí, doanh nghiệp cần đánh giá kiểm tra chất lượng thủ công dựa trên cả chi phí trực tiếp lẫn chi phí ẩn:

    • Chi phí nhân sự: Lương, phụ cấp, phúc lợi và chi phí tăng ca.
    • Chi phí đào tạo: Đào tạo nhân viên mới và cập nhật năng lực cho nhân sự hiện hữu.
    • Chi phí biến động nhân sự: Tuyển dụng, onboarding và đào tạo thay thế.
    • Chi phí chất lượng: Rework, phế phẩm và xử lý sản phẩm lỗi phát sinh do sai sót kiểm tra.
    • Chi phí cơ hội: Nguồn lực quản lý dành cho duy trì đội ngũ kiểm tra chất lượng thủ công thay vì tập trung vào các hoạt động cải tiến chất lượng và tối ưu sản xuất.

    Hạn Chế 4: Dữ Liệu Từ Kiểm Tra Chất Lượng Thủ Công Khó Số Hóa Và Truy Xuất

    Vấn đềThực trạng trong kiểm tra chất lượng thủ côngHệ quả đối với doanh nghiệp
    Ghi nhận kết quả kiểm traKết quả kiểm tra chất lượng thủ công tại nhiều nhà máy vẫn được ghi trên biểu mẫu giấy hoặc bảng tính rời rạc. Theo MasterControl, hơn 90% nhà sản xuất vẫn duy trì quy trình vận hành dựa trên giấy tờ ở một mức độ nhất định.Dữ liệu từ kiểm tra chất lượng thủ công khó cập nhật và tổng hợp theo thời gian thực. Việc nhập lại thông tin từ giấy sang hệ thống cũng làm tăng nguy cơ sai sót dữ liệu.
    Lưu trữ dữ liệu chất lượngThông tin về sản phẩm, loại lỗi, số lượng lỗi, thời gian kiểm tra hoặc người thực hiện thường được lưu riêng lẻ theo biểu mẫu, ca sản xuất hoặc bảng tính.Dữ liệu kiểm tra chất lượng thủ công bị phân tán, gây khó khăn cho việc tổng hợp lịch sử chất lượng và xây dựng cơ sở dữ liệu tập trung.
    Truy xuất nguyên nhân gốc (Root Cause)Kiểm tra chất lượng thủ công thường chỉ ghi nhận kết quả OK/NG hoặc mô tả lỗi, thiếu hình ảnh và bằng chứng trực quan đi kèm.Đội ngũ QC khó đối chiếu lỗi giữa các lô, công đoạn và thời điểm sản xuất. Việc xác định root cause của lỗi lặp lại cũng mất nhiều thời gian hơn.
    Truy xuất lô sản phẩmDữ liệu kiểm tra chất lượng thủ công nằm trên nhật ký giấy hoặc bảng tính riêng biệt, khiến việc kết nối kết quả kiểm tra với từng lô sản phẩm trở nên phức tạp.Doanh nghiệp có thể mất nhiều thời gian tái dựng lịch sử chất lượng để xác định phạm vi sản phẩm bị ảnh hưởng trong trường hợp phát sinh sự cố hoặc thu hồi.
    Theo dõi tỷ lệ lỗiDữ liệu từ kiểm tra chất lượng thủ công thường được tổng hợp theo ca, ngày, tuần hoặc kỳ báo cáo thay vì cập nhật liên tục.Khó theo dõi biến động tỷ lệ lỗi theo thời gian thực, hạn chế khả năng nhận diện sớm xu hướng bất thường trên dây chuyền.
    Phân tích theo dây chuyền và ca sản xuấtKết quả kiểm tra chất lượng thủ công cần được tổng hợp từ nhiều biểu mẫu hoặc file dữ liệu trước khi phân tích.Khó xác định công đoạn, dây chuyền, ca sản xuất hoặc nhóm sản phẩm có tỷ lệ lỗi tăng bất thường.
    Phát hiện xu hướng chất lượngKiểm tra chất lượng thủ công chủ yếu cung cấp dữ liệu sau quá trình kiểm tra, trong khi việc phân tích thường phụ thuộc vào chu kỳ báo cáo.Doanh nghiệp có thể phát hiện vấn đề muộn, làm tăng nguy cơ lỗi tiếp tục phát sinh trước thời điểm đội ngũ vận hành đưa ra biện pháp xử lý.
    Khả năng ra quyết định dựa trên dữ liệuDữ liệu kiểm tra chất lượng thủ công thiếu tính liên tục, tập trung và khả năng truy xuất trực quan.Hạn chế khả năng sử dụng dữ liệu chất lượng cho phân tích xu hướng, cải tiến quy trình, kiểm soát lỗi và tối ưu hoạt động sản xuất.

    Về bản chất, hạn chế lớn của kiểm tra chất lượng thủ công nằm ở khoảng cách giữa hoạt động kiểm tra tại hiện trường và hệ thống dữ liệu chất lượng của nhà máy. Sản phẩm có thể được đánh giá OK/NG, song thông tin đi kèm chưa chắc tạo thành dữ liệu có cấu trúc, dễ truy xuất và sẵn sàng cho phân tích.

    Hạn Chế 5: Nhà Máy Khó Mở Rộng Khi Sản Lượng Tăng

    kiểm tra chất lượng thủ công 4
    Hạn chế kiểm tra chất lượng thủ công 5: Khó mở rộng nhà máy khi sản lượng tăng

    Hạn chế cuối cùng, nhưng có thể coi là mang tính chiến lược nhất, là khả năng mở rộng quy mô của kiểm tra chất lượng thủ công khi doanh nghiệp muốn tăng trưởng sản lượng hoặc đa dạng hóa sản phẩm.

    Nhu Cầu Nhân Sự Tăng Theo Sản Lượng

    Kiểm tra chất lượng thủ công có mối quan hệ chặt chẽ giữa sản lượng kiểm tra và nhu cầu nhân sự. Sản lượng tăng kéo theo khối lượng công việc QC tăng tương ứng. Doanh nghiệp cần bổ sung kiểm tra viên, mở rộng trạm kiểm tra hoặc tăng số ca làm việc nhằm đáp ứng công suất.

    Một số áp lực thường gặp gồm:

    • Tăng nhân sự QC: Sản lượng tăng đòi hỏi thêm kiểm tra viên thực hiện kiểm tra chất lượng thủ công.
    • Mở rộng trạm kiểm tra: Công suất lớn cần thêm vị trí kiểm tra nhằm hạn chế ùn tắc tại công đoạn QC.
    • Tăng số ca làm việc: Dây chuyền vận hành liên tục phát sinh nhu cầu nhân sự QC theo từng ca.
    • Tăng chi phí vận hành: Chi phí lương, phụ cấp, tuyển dụng và đào tạo tăng theo quy mô kiểm tra chất lượng thủ công.
    • Khó tạo hiệu ứng quy mô: Năng lực kiểm tra phụ thuộc trực tiếp vào số lượng nhân sự, khiến chi phí mở rộng khó giảm theo sản lượng.

    Do đó, kiểm tra chất lượng thủ công khó đạt hiệu ứng kinh tế theo quy mô (economies of scale) tương tự các hệ thống kiểm tra tự động. Sản lượng càng lớn, doanh nghiệp càng cần đánh giá lại năng lực QC, số lượng nhân sự cần thiết và tổng chi phí duy trì kiểm tra chất lượng thủ công.

    Thách Thức Với Sản Xuất High-Mix, Low-Volume

    Mô hình high-mix, low-volume (HMLV) có nhiều chủng loại sản phẩm, sản lượng từng loại thấp, tạo áp lực lớn lên kiểm tra chất lượng thủ công. Nhân viên QC phải liên tục chuyển đổi tiêu chuẩn, đặc điểm lỗi và phương pháp đánh giá, dễ làm tăng thời gian kiểm tra, giảm tính nhất quán và gây khó khăn cho việc truy xuất dữ liệu.

    HMLV cũng có tần suất changeover cao, đòi hỏi cập nhật tiêu chí và đào tạo lại nhân sự theo từng sản phẩm. Kiểm tra chất lượng thủ công vì thế dễ phát sinh thêm thời gian chuẩn bị, tăng chi phí QC và kéo dài thời gian đưa sản phẩm mới vào sản xuất.

    Khó Duy Trì Tiêu Chuẩn Đồng Nhất Giữa Nhiều Ca Và Nhà Máy

    Khi doanh nghiệp mở rộng sang nhiều ca sản xuất hoặc nhiều nhà máy, thách thức về tính nhất quán của kiểm tra chất lượng thủ công càng trở nên rõ rệt. Như đã đề cập ở phần hạn chế về độ chính xác, việc duy trì tiêu chuẩn đánh giá đồng nhất giữa các kiểm tra viên vốn đã khó trong một dây chuyền, và càng khó hơn khi nhân rộng ra nhiều địa điểm sản xuất khác nhau.

    Hệ quả là doanh nghiệp phải đầu tư thêm nguồn lực quản lý và giám sát chất lượng chỉ để đảm bảo các nhà máy hoặc ca sản xuất khác nhau áp dụng cùng một tiêu chuẩn kiểm tra chất lượng thủ công, thay vì để nguồn lực đó tập trung vào cải tiến sản xuất.

    Xem thêm: Vì Sao Kiểm Tra Thủ Công Khó Mở Rộng Theo Quy Mô Sản Xuất

    SotaVision Giải Quyết Các Hạn Chế Của Kiểm Tra Chất Lượng Thủ Công  

    SotaVision là giải pháp Vision AI do SotaTek phát triển, hướng đến tự động hóa các công đoạn kiểm tra chất lượng tại nhà máy. Giải pháp tập trung xử lý các hạn chế phổ biến của kiểm tra chất lượng thủ công, gồm tốc độ kiểm tra, độ chính xác, chi phí nhân sự, dữ liệu chất lượng và khả năng mở rộng. SotaVision phù hợp cho các nhà máy tại Việt Nam, Thái Lan, Malaysia,… đang cần nâng cao năng lực kiểm soát chất lượng.

    kiểm tra chất lượng thủ công 5

    Các hạn chế của kiểm tra chất lượng thủ công có thể được giải quyết theo từng khía cạnh:

    • Tốc độ kiểm tra: SotaVision có tốc độ suy luận (inference) dưới 50 mili giây, hỗ trợ đưa ra quyết định OK/NG tại tốc độ sản xuất thực tế và giảm điểm nghẽn thường gặp ở kiểm tra chất lượng thủ công.
    • Độ chính xác: SotaVision đạt độ chính xác lên đến 99,99%, phát hiện lỗi có kích thước từ 0,1 mm, hỗ trợ kiểm tra các chi tiết nhỏ mà kiểm tra chất lượng thủ công khó duy trì độ ổn định.
    • Chi phí nhân sự: Tự động hóa các tác vụ kiểm tra lặp lại, giảm nhu cầu duy trì đội ngũ kiểm tra viên quy mô lớn và giảm áp lực tuyển dụng, đào tạo nhân sự kiểm tra chất lượng thủ công.
    • Dữ liệu và truy xuất: Kết quả kiểm tra được số hóa, lưu trữ hình ảnh lỗi, thời gian và thông tin kiểm tra, kết hợp dashboard theo thời gian thực. Dữ liệu tập trung tạo khả năng truy xuất tốt hơn so với kiểm tra chất lượng thủ công dựa trên biểu mẫu giấy hoặc bảng tính.
    • Khả năng mở rộng: Kiến trúc Edge AI cho phép triển khai độc lập tại từng trạm kiểm tra, hỗ trợ nhân rộng sang nhiều dây chuyền hoặc nhà máy mà không cần tăng nhân sự theo cùng tỷ lệ sản lượng.

    Doanh nghiệp đang sử dụng kiểm tra chất lượng thủ công có thể triển khai SotaVision theo mô hình hybrid. Các công đoạn có sản lượng cao, yêu cầu phát hiện lỗi nhỏ hoặc rủi ro chất lượng lớn có thể được ưu tiên tự động hóa trước. Nhân sự QC tiếp tục xử lý các trường hợp cần phán đoán chuyên môn, tạo mô hình kết hợp giữa kiểm tra chất lượng thủ công và AI Vision, sau đó mở rộng phạm vi tự động hóa theo nhu cầu thực tế. 

    Xem thêm: SotaVision

    Kết Luận

    Kiểm tra chất lượng thủ công đã và đang đóng vai trò quan trọng trong ngành sản xuất, đặc biệt với các doanh nghiệp có quy mô nhỏ hoặc quy trình kiểm tra đơn giản. Tuy nhiên, như 5 hạn chế đã phân tích, phương pháp này đang bộc lộ rõ những giới hạn về tốc độ, độ chính xác, chi phí nhân sự, khả năng truy xuất dữ liệu và năng lực mở rộng quy mô khi sản lượng sản xuất tăng lên.

    Trước khi quyết định tiếp tục duy trì hay chuyển đổi, doanh nghiệp nên tự đánh giá lại quy trình kiểm tra chất lượng thủ công hiện tại dựa trên ba câu hỏi cốt lõi: Tỷ lệ lỗi bỏ sót hiện nay là bao nhiêu, chi phí vận hành đội ngũ QC đang chiếm tỷ trọng ra sao trong tổng chi phí sản xuất, và liệu tốc độ kiểm tra hiện tại có còn theo kịp tốc độ tăng trưởng sản lượng hay không. 

    Từ đó, việc chuyển đổi từng phần sang các giải pháp kiểm tra tự động như SotaVision có thể là bước đi phù hợp để khắc phục những hạn chế cố hữu của kiểm tra chất lượng thủ công, đồng thời chuẩn bị nền tảng vững chắc cho giai đoạn tăng trưởng tiếp theo.

    Liên hệ với chúng tôi để đánh giá công đoạn kiểm tra chất lượng và xây dựng lộ trình tự động hóa phù hợp cho nhà máy của bạn.

  • Khả Năng Phát Hiện Lỗi Nhỏ Của AOI Trong Sản Xuất

    Khả Năng Phát Hiện Lỗi Nhỏ Của AOI Trong Sản Xuất

    Các hệ thống AOI truyền thống có thể xử lý hiệu quả nhiều bài toán kiểm tra ngoại quan, nhưng các khuyết tật kích thước nhỏ, hình dạng phức tạp hoặc có đặc điểm không đồng nhất đặt ra yêu cầu cao hơn về năng lực nhận diện. Khả năng phát hiện lỗi nhỏ của AOI cần được xem xét cả ở góc độ phần cứng lẫn phương pháp phân tích hình ảnh. Đây cũng là điểm AI Vision và Deep Learning có thể mở rộng năng lực kiểm tra tự động trên dây chuyền sản xuất.

    SotaVision phát triển giải pháp AI Vision nhằm nâng cao khả năng phát hiện lỗi nhỏ của AOI trong các bài toán kiểm tra yêu cầu độ chính xác và tốc độ cao. AI/Deep Learning hỗ trợ nhận diện các đặc điểm khuyết tật phức tạp, giảm phụ thuộc vào rule-based inspection và tăng khả năng phân biệt OK/NG. Kết hợp AI Vision với camera, hệ thống chiếu sáng và hạ tầng AOI hiện hữu, SotaVision hướng đến khả năng phát hiện lỗi nhỏ của AOI ổn định, chính xác hơn trên dây chuyền sản xuất.

    Khả Năng Phát Hiện Lỗi Nhỏ Của AOI Đến Đâu?

    Khả năng phát hiện lỗi nhỏ của AOI không có một ngưỡng chung áp dụng cho mọi hệ thống. Mỗi cấu hình AOI sẽ tạo ra một mức độ chi tiết hình ảnh khác nhau, quyết định trực tiếp đến khả năng phát hiện lỗi nhỏ của AOI trong từng ứng dụng. Camera, ống kính, trường nhìn (Field of View), khoảng cách chụp và độ phân giải trên mỗi pixel đều cần được lựa chọn tương ứng với kích thước khuyết tật cần kiểm tra.

    Kích thước lỗi mục tiêu càng nhỏ, yêu cầu về độ phân giải hình ảnh và cấu hình quang học càng cao. Do đó, đánh giá khả năng phát hiện lỗi nhỏ của AOI cần gắn với sản phẩm, loại khuyết tật và điều kiện kiểm tra cụ thể thay vì chỉ dựa trên thông số thiết bị.

    Ngưỡng Kích Thước Lỗi Tối Thiểu Có Thể Phát Hiện Theo mm/µm

    Về mặt kỹ thuật, khả năng phát hiện lỗi nhỏ của AOI có thể được đánh giá dựa trên mối quan hệ giữa trường nhìn (Field of View), độ phân giải cảm biến và số pixel cần thiết để nhận diện một khuyết tật. Công thức xác định kích thước lỗi tối thiểu có thể phát hiện được biểu diễn như sau:

    Kích thước lỗi tối thiểu = Trường nhìn của camera (mm) × Số pixel tối thiểu cần thiết để nhận diện lỗi / Tổng số pixel của cảm biến theo chiều tương ứng.

    Thông thường, một khuyết tật cần khoảng 2–4 pixel để hệ thống có đủ dữ liệu hình ảnh phục vụ nhận diện. Chẳng hạn, camera có 1.200 pixel theo chiều dọc, trường nhìn 60 mm và ngưỡng phát hiện 2 pixel sẽ cho kích thước lỗi tối thiểu khoảng 0,1 mm. Đây là cơ sở quan trọng để xác định khả năng phát hiện lỗi nhỏ của AOI theo cấu hình camera và phạm vi quan sát thực tế.

    Trong sản xuất PCB, khả năng phát hiện lỗi nhỏ của AOI có thể đạt mức chi tiết cao hơn nhờ các hệ thống thị giác máy hiện đại: 

    • Hệ thống có thể ghi nhận hình ảnh ở độ phân giải xuống đến vài micromet.
    • Sau đó đối chiếu với hình ảnh bo mạch chuẩn (golden board) hoặc cơ sở dữ liệu gồm hình ảnh lỗi và không lỗi đã được huấn luyện trước. 

    Phương pháp này mở rộng khả năng phát hiện lỗi nhỏ của AOI, đặc biệt trong các bài toán kiểm tra ngoại quan có yêu cầu cao về kích thước khuyết tật. 

    Độ Phân Giải Camera Và Mật Độ Pixel Trong Phát Hiện Lỗi Kích Thước Nhỏ

    Độ phân giải là yếu tố quan trọng quyết định khả năng phát hiện lỗi nhỏ của AOI, thường được biểu thị bằng số micromet trên mỗi pixel. Con số càng nhỏ, hệ thống càng có khả năng phân biệt các chi tiết tinh vi. Với linh kiện 0201 và IC chân cực mật độ cao có khoảng cách chân 0,4–0,5 mm, hệ thống thường cần độ phân giải khoảng 10–15 micromet/pixel.

    Một cấu hình phần cứng điển hình có thể sử dụng camera công nghiệp CMOS 16 megapixel, kết hợp ống kính zoom tiêu cự 6–12 mm, khẩu độ tối đa f/1.6, cho ảnh gốc 4608 × 3456 pixel trước khi cắt và xử lý theo kích thước bo mạch. Cấu hình camera và ống kính phù hợp là nền tảng để đảm bảo khả năng phát hiện lỗi nhỏ của AOI trong từng ứng dụng kiểm tra.

    Loại linh kiện / khoảng cách chânĐộ phân giải cần thiết
    Linh kiện tiêu chuẩn (0603, 0805)20–30 micromet/pixel
    Linh kiện 0201, IC chân cực 0,4–0,5 mm10–15 micromet/pixel
    Kiểm tra wafer bán dẫnDưới micromet đến nanomet

    Giới Hạn Quang Học Ảnh Hưởng Đến Khả Năng Phát Hiện Lỗi Nhỏ Của AOI

    Ngay cả khi camera có độ phân giải cao, khả năng phát hiện lỗi nhỏ của AOI vẫn bị giới hạn bởi bản chất của hình ảnh 2D bề mặt. AOI không thể nhìn xuyên vào bên trong mối hàn, dưới gói BGA hoặc vào trong via. Các lỗ rỗng (voids) trong viên hàn BGA, vốn là mối lo ngại lớn về độ tin cậy, hoàn toàn vô hình đối với kiểm tra quang học. Các trường hợp đoản mạch bên dưới linh kiện có khoảng hở thấp, mối hàn hở dưới QFN, hoặc bất kỳ lỗi nào bị che khuất bởi thân linh kiện đều đòi hỏi kiểm tra bằng tia X thay vì AOI.

    Xem thêm: AOI Là Gì? Nguyên Lý Hoạt Động, Ưu Điểm & Ứng Dụng AOI

    Các Nhóm Lỗi Nhỏ Có Khả Năng Phát Hiện Cao Với AOI

    Dù có giới hạn về quang học và độ phân giải, khả năng phát hiện lỗi nhỏ của AOI vẫn đạt hiệu quả cao đối với các khuyết tật nằm trên bề mặt và có thể được camera ghi nhận trực tiếp. Khả năng phát hiện lỗi nhỏ của AOI đặc biệt phù hợp với các lỗi có hình dạng, vị trí hoặc kích thước đủ rõ trên ảnh kiểm tra.

    khả năng phát hiện lỗi nhỏ của AOI 2
    Khả năng phát hiện lỗi nhỏ của AOI vẫn đạt hiệu quả cao đối với các khuyết tật nhỏ

    Lỗi Hàn Vi Mô Trên PCB Theo Tiêu Chuẩn IPC-A-610

    IPC-A-610 là tiêu chuẩn được sử dụng rộng rãi để đánh giá khả năng chấp nhận của các cụm lắp ráp điện tử, bao gồm tiêu chí về mối hàn, gắn linh kiện, độ nhô chân linh kiện và độ sạch bề mặt. Tiêu chuẩn phân loại sản phẩm thành 3 lớp, trong đó Lớp 3 áp dụng cho các sản phẩm yêu cầu độ tin cậy cao và điều kiện vận hành khắt khe nhất. 

    Lớp IPC-A-610Đối tượng áp dụngMức độ khắt khe
    Lớp 1Điện tử tiêu dùng phổ thôngChấp nhận một số khiếm khuyết thẩm mỹ không ảnh hưởng chức năng
    Lớp 2Sản phẩm dịch vụ chuyên dụng, máy tínhYêu cầu cao hơn về độ bền và độ tin cậy
    Lớp 3Hàng không, y tế, thiết bị hiệu năng caoYêu cầu nghiêm ngặt, dung sai thấp

    Các lỗi hàn vi mô thường được AOI nhận diện gồm mối hàn lạnh, thiếu hàn, hàn dư gây cầu nối giữa các chân và hiện tượng tombstoning. Đặc điểm hình ảnh của các lỗi này tạo điều kiện thuận lợi cho hệ thống ghi nhận, phân tích và phân loại tự động.

    Do đó, khả năng phát hiện lỗi nhỏ của AOI có thể đạt hiệu quả cao đối với các lỗi hàn có vị trí và đặc điểm hình ảnh rõ ràng. Cấu hình camera, độ phân giải, hệ thống chiếu sáng và thuật toán kiểm tra vẫn là các yếu tố quyết định khả năng phát hiện lỗi nhỏ của AOI trong từng ứng dụng PCB cụ thể.

    Lỗi Lệch Vị Trí Linh Kiện Ở Mức Sai Số Dưới 0.1mm

    Độ lệch (offset) là một trong những thông số quan trọng trong kiểm tra vị trí linh kiện, được xác định bằng khoảng cách giữa vị trí thực tế của linh kiện và tâm pad mục tiêu. Ở công đoạn pre-reflow AOI, hệ thống sẽ đối chiếu sai lệch với ngưỡng đã thiết lập, phát cảnh báo và loại sản phẩm không đạt khỏi dây chuyền khi vượt giới hạn cho phép. Năng lực đo chính xác sai lệch ở kích thước nhỏ phản ánh rõ khả năng phát hiện lỗi nhỏ của AOI trong kiểm soát chất lượng.

    Khi được trang bị độ phân giải camera phù hợp, khả năng phát hiện lỗi nhỏ của AOI có thể đáp ứng các sai lệch dưới 0,1 mm. Mức độ chính xác này đặc biệt có giá trị trên dây chuyền sản xuất số lượng lớn, nơi mắt thường khó duy trì khả năng nhận diện đồng nhất đối với những sai lệch rất nhỏ. Qua đó, khả năng phát hiện lỗi nhỏ của AOI hỗ trợ kiểm soát ổn định vị trí linh kiện và hạn chế sản phẩm không đạt đi tiếp sang công đoạn sau.

    Vết Trầy Xước Và Khuyết Tật Bề Mặt Kích Thước Nhỏ Trên PCB, Vỏ Sản Phẩm

    Ở công đoạn kiểm tra bare board, AOI có thể nhận diện các khuyết tật nhỏ như đoản mạch, hở mạch và lệch lỗ khoan trước khi PCB chuyển sang công đoạn hàn và gắn linh kiện. Đối với bề mặt vỏ sản phẩm, khả năng phát hiện lỗi nhỏ của AOI cũng được thể hiện qua khả năng nhận diện các vết trầy xước, điểm rỗ hoặc biến dạng có kích thước nhỏ.

    Sai Lệch Kích Thước Và Hình Dạng Chi Tiết Cơ Khí Với Dung Sai Hẹp

    Trong sản xuất cơ khí chính xác, khả năng phát hiện lỗi nhỏ của AOI phụ thuộc vào mức độ phân giải cần thiết cho từng ứng dụng, đặc biệt khi sai lệch chỉ ở mức vài chục micromet.

    Dựa trên công thức xác định kích thước lỗi tối thiểu, nhà sản xuất có thể lựa chọn trường nhìn (Field of View) và độ phân giải camera phù hợp với yêu cầu kiểm tra. Cấu hình chính xác giúp tối ưu khả năng phát hiện lỗi nhỏ của AOI, đảm bảo hệ thống nhận diện được các sai lệch kích thước ở mức vài chục micromet hoặc nhỏ hơn. 

    Các Giới Hạn Trong Khả Năng Phát Hiện Lỗi Nhỏ Của AOI

    Khả năng phát hiện lỗi nhỏ của AOI vẫn có những giới hạn nhất định, đặc biệt với các khuyết tật nằm ngoài phạm vi quan sát của camera hoặc có kích thước vượt quá năng lực phân giải của hệ thống. Đặc điểm bề mặt, độ tương phản và điều kiện hình ảnh cũng ảnh hưởng trực tiếp đến khả năng phát hiện lỗi nhỏ của AOI, khiến một số dạng khuyết tật khó được nhận diện ổn định dù hệ thống được cấu hình ở độ phân giải cao.

    Lỗi Ẩn Bên Trong Linh Kiện Không Thể Ghi Nhận Qua Hình Ảnh Bề Mặt

    Khả năng phát hiện lỗi nhỏ của AOI dựa trên hình ảnh quang học của bề mặt, nên hệ thống chỉ có thể nhận diện những khuyết tật nằm trong vùng quan sát của camera. Các lỗi bị che khuất hoặc nằm bên trong cấu trúc linh kiện sẽ vượt ngoài phạm vi của khả năng phát hiện lỗi nhỏ của AOI. Cụ thể:

    • Khuyết tật bên trong mối hàn: AOI không thể quan sát trực tiếp các lỗi nằm bên trong mối hàn, như lỗ rỗng (void) trong mối hàn BGA.
    • Khuyết tật bên dưới linh kiện: Đoản mạch dưới các package có khoảng hở thấp, mối hàn hở dưới QFN hoặc lỗi bị che bởi thân linh kiện nằm ngoài khả năng phát hiện lỗi nhỏ của AOI. Các trường hợp này thường cần kiểm tra bằng X-ray.
    • Khuyết tật bên trong via: Camera AOI không thể quan sát trực tiếp các lỗi nằm sâu bên trong via hoặc cấu trúc mạch.
    • Lỗi chức năng và thông số: Các vấn đề như sai giá trị linh kiện, lập trình IC không chính xác hoặc hiệu năng tham số nằm ngoài giới hạn không thể được xác định chỉ bằng kiểm tra quang học.

    Sai Khác Tinh Vi Về Màu Sắc Và Độ Trong Suốt Trong Kiểm Tra 2D

    Các hệ thống AOI 2D chịu ảnh hưởng đáng kể từ điều kiện ánh sáng môi trường, có thể gây biến dạng hình ảnh thu được và làm tăng tỷ lệ đánh giá sai. Nghiên cứu về YOLO-pdd cũng chỉ ra rằng AOI dễ bị tác động bởi điều kiện quang học, ảnh hưởng đến độ chính xác trong quá trình phát hiện khuyết tật PCB. 

    Điều trên tác động trực tiếp đến khả năng phát hiện lỗi nhỏ của AOI, đặc biệt đối với các khuyết tật có kích thước nhỏ hoặc đặc điểm hình ảnh không rõ ràng. Các nhà sản xuất có thể kết hợp AOI 3D hoặc kiểm tra bằng tia X (AXI) nhằm bổ sung dữ liệu hình ảnh và mở rộng khả năng phát hiện lỗi nhỏ của AOI trong những ứng dụng có yêu cầu kiểm tra phức tạp.

    khả năng phát hiện lỗi nhỏ của AOI 3
    Sai khác tinh vi làm giảm khả năng phát hiện lỗi nhỏ của AOI

    Bên cạnh điều kiện ánh sáng, những sai khác tinh vi về màu sắc, độ bóng hoặc độ trong suốt cũng có thể làm giảm khả năng phát hiện lỗi nhỏ của AOI. Chẳng hạn, camera 2D có thể khó phân biệt ổn định giữa lớp phủ đạt chuẩn và lớp phủ mỏng hơn tiêu chuẩn vài phần trăm nếu mức độ tương phản trên hình ảnh quá thấp. 

    Hệ thống chiếu sáng chuyên biệt, góc chiếu phù hợp và thuật toán xử lý hình ảnh được tối ưu theo từng loại bề mặt có thể cải thiện khả năng phát hiện lỗi nhỏ của AOI, đặc biệt trong các bài toán kiểm tra yêu cầu phân biệt những thay đổi rất nhỏ về đặc tính bề mặt.

    Khuyết Tật Có Kích Thước Dưới Ngưỡng Phân Giải Của Hệ Thống Quang Học

    Khả năng phát hiện lỗi nhỏ của AOI phụ thuộc trực tiếp vào ngưỡng phân giải mà hệ thống quang học có thể đạt được. Khi kích thước khuyết tật nhỏ hơn mức chi tiết mà trường nhìn (FOV), mật độ pixel và camera có thể ghi nhận, hình ảnh thu được không chứa đủ thông tin để hệ thống xác định lỗi. Một số trường hợp điển hình gồm:

    • Khuyết tật nhỏ hơn kích thước pixel: Lỗi có kích thước quá nhỏ có thể chỉ tạo ra tín hiệu trên một phần rất nhỏ của pixel, khiến khả năng phát hiện lỗi nhỏ của AOI bị giới hạn.
    • Chi tiết không đủ độ tương phản: Khuyết tật có kích thước nhỏ nhưng độ tương phản thấp dễ bị hòa vào nền hình ảnh, làm giảm khả năng phân biệt OK/NG.
    • Giới hạn của hệ thống quang học: Thuật toán xử lý hình ảnh dù có độ chính xác cao cũng không thể khôi phục đầy đủ thông tin hình ảnh đã bị mất do giới hạn độ phân giải.

    Một ví dụ điển hình xuất hiện trong sản xuất TFT-LCD, nơi các khuyết tật vi mô phát sinh trong công đoạn xử lý mảng TFT có thể ảnh hưởng đáng kể đến tỷ lệ sản phẩm đạt chuẩn. Những khuyết tật có kích thước rất nhỏ đặt ra thách thức lớn cho các phương pháp kiểm tra quang học truyền thống. 

    Các Yếu Tố Quyết Định Khả Năng Phát Hiện Lỗi Nhỏ Của AOI

    Yếu tốVai trò đối với khả năng phát hiện lỗi nhỏ của AOI
    Camera & ống kínhXác định độ chi tiết, độ sắc nét và giới hạn kích thước lỗi có thể ghi nhận.
    Chiếu sáng & góc chụpTạo độ tương phản, hạn chế phản xạ và bóng đổ, hỗ trợ nhận diện khuyết tật nhỏ.
    Thuật toán xử lý ảnhPhân tích đặc điểm khuyết tật; AI/Deep Learning có thể xử lý các biến thể phức tạp hơn rule-based.
    Defect thresholdCân bằng giữa khả năng bắt lỗi nhỏ và tỷ lệ false call.

    Trong đó, camera và ống kính tạo ra giới hạn vật lý cho khả năng phát hiện lỗi nhỏ của AOI. Camera có độ phân giải cao chưa đủ nếu trường nhìn quá lớn hoặc ống kính gây méo, giảm độ sắc nét. Cấu hình cần được lựa chọn dựa trên kích thước sản phẩm, FOV và kích thước khuyết tật mục tiêu.

    Hệ thống chiếu sáng cũng có ảnh hưởng lớn đến chất lượng hình ảnh đầu vào. Phản xạ trên bề mặt PCB, bóng đổ hoặc ánh sáng không đồng đều có thể làm thay đổi đặc điểm của vùng lỗi, khiến khả năng phát hiện lỗi nhỏ của AOI giảm hoặc tạo thêm false call. Ánh sáng cần được thiết kế phù hợp với vật liệu, hình dạng bề mặt và loại khuyết tật cần kiểm tra.

    Ở lớp xử lý, AI/Deep Learning có thể hỗ trợ khả năng phát hiện lỗi nhỏ của AOI trong các trường hợp đặc điểm lỗi thay đổi giữa các mẫu sản phẩm. Các nghiên cứu về AOI PCB cho thấy hướng tiếp cận dựa trên machine learning ngày càng được sử dụng để phát hiện và phân loại khuyết tật, đặc biệt trong những bài toán mà phương pháp xử lý cố định gặp giới hạn.

    Cuối cùng, defect threshold quyết định mức độ nhạy thực tế của hệ thống. Ngưỡng quá cao có thể bỏ sót các khuyết tật nhỏ; ngưỡng quá thấp lại làm tăng false call. Bởi vậy, tối ưu khả năng phát hiện lỗi nhỏ của AOI cần hướng đến sự cân bằng giữa độ nhạy, tỷ lệ false call và tốc độ kiểm tra trên dây chuyền.

    Khả Năng Phát Hiện Lỗi Nhỏ Của AOI So Với Kiểm Tra Thủ Công

    So sánh khả năng phát hiện lỗi nhỏ của AOI với kiểm tra thủ công cho thấy hai phương pháp có điểm mạnh khác biệt rõ rệt, và sự khác biệt lớn nhất không nằm ở độ chính xác tại một thời điểm, mà ở tính nhất quán theo thời gian.

    Giới Hạn Thị Giác Con Người Trong Phát Hiện Khuyết Tật Kích Thước Nhỏ

    Khả năng phát hiện lỗi nhỏ của AOI có lợi thế rõ rệt khi so sánh với kiểm tra thủ công trong các công đoạn yêu cầu quan sát liên tục với số lượng sản phẩm lớn. Mắt người có thể nhận diện khuyết tật tốt trong điều kiện lý tưởng, nhưng khả năng duy trì độ tập trung suy giảm theo thời gian, đặc biệt khi phải kiểm tra hàng nghìn hình ảnh hoặc sản phẩm có đặc điểm tương đồng.

    Theo Oxmaint, sự chú ý thị giác có thể giảm 25–40% sau 45 phút kiểm tra liên tục, trong khi tỷ lệ phát hiện lỗi giảm từ khoảng 85% trong giờ đầu tiên xuống 55% vào giờ thứ tư.

    Một số giới hạn thường gặp của kiểm tra thủ công gồm:

    • Suy giảm khả năng tập trung: Kiểm tra lặp lại trong thời gian dài có thể làm giảm mức độ chú ý, ảnh hưởng trực tiếp đến khả năng nhận diện khuyết tật nhỏ.
    • Khó duy trì độ ổn định: Cùng một loại lỗi có thể được đánh giá khác nhau giữa các thời điểm hoặc giữa các nhân sự kiểm tra.
    • Khối lượng kiểm tra lớn: Hàng nghìn sản phẩm hoặc hình ảnh trong mỗi ca làm tăng nguy cơ bỏ sót các lỗi có kích thước nhỏ.
    • Phụ thuộc vào điều kiện làm việc: Ánh sáng, thời gian làm việc và mức độ lặp lại của công đoạn đều có thể ảnh hưởng đến hiệu quả quan sát.

    Một trường hợp thực tế cho thấy giới hạn này rõ hơn. Trong quá trình kiểm tra 4.200 hình ảnh trong một ca làm việc, một thanh tra viên đã bỏ sót vết nứt do ăn mòn ứng suất rộng 3,2 mm, dù kích thước này cao hơn ngưỡng phát hiện 1 mm của camera được sử dụng. Sự cố đường ống xảy ra vài tháng sau đó, cho thấy khả năng phát hiện lỗi nhỏ của AOI không chỉ cần được xem xét theo kích thước khuyết tật mà còn cần đặt cạnh khả năng duy trì độ ổn định trong kiểm tra liên tục.

    Xem thêm: AOI và Kiểm Tra Thủ Công: AOI Có Thể Thay Thế Không?

    Tốc Độ Và Độ Ổn Định Của AOI Trong Kiểm Tra Liên Tục Theo Ca Sản Xuất

    Ngược lại với kiểm tra thủ công, hệ thống thị giác máy có thể duy trì tiêu chí phân tích nhất quán qua số lượng hình ảnh rất lớn. Theo nghiên cứu của Oxmaint, hệ thống đạt 94% độ chính xác phát hiện lỗi, xử lý mỗi ảnh trong khoảng 0,3 giây và duy trì mức độ chính xác tương tự từ hình ảnh đầu tiên đến các tập dữ liệu có quy mô rất lớn. Độ chính xác đo kích thước đạt khoảng ±0,2 mm. Những đặc điểm này cho thấy khả năng phát hiện lỗi nhỏ của AOI có lợi thế rõ rệt trong các dây chuyền cần kiểm tra liên tục với số lượng sản phẩm cao.

    So sánh giữa AOI và kiểm tra thủ công có thể được tổng hợp qua các tiêu chí chính:

    Tiêu chíKiểm tra bằng AOIKiểm tra thủ công
    Tốc độ xử lýKhoảng 0,3 giây/ảnh8–15 giây/ảnh
    Đo kích thướcKhoảng ±0,2 mmPhụ thuộc người kiểm tra
    Độ ổn địnhDuy trì nhất quánSuy giảm theo thời gian
    Phát hiện lỗi nhỏTheo cấu hình camera, quang học và thuật toánPhụ thuộc thị lực, kinh nghiệm và mức độ tập trung

    Các Trường Hợp Kiểm Tra Thủ Công Có Lợi Thế Về Đánh Giá Ngữ Cảnh

    khả năng phát hiện lỗi nhỏ của AOI 4

    Dù có ưu thế về tốc độ và tính nhất quán, khả năng phát hiện lỗi nhỏ của AOI vẫn phụ thuộc vào chất lượng hình ảnh đầu vào, cấu hình quang học, thuật toán và loại khuyết tật. Kiểm tra thủ công vẫn có giá trị trong những trường hợp cần đánh giá ngữ cảnh, nhận diện bất thường chưa từng xuất hiện trong dữ liệu hoặc đưa ra phán đoán kỹ thuật dựa trên kinh nghiệm. Do đó, mô hình kết hợp AOI + nhân sự QC có thể tận dụng khả năng kiểm tra ổn định của máy cùng năng lực đánh giá ngữ cảnh của con người.

    False Call Khi Tăng Độ Nhạy Phát Hiện Lỗi Nhỏ

    Tăng độ nhạy có thể cải thiện khả năng phát hiện lỗi nhỏ của AOI, nhưng cũng làm tăng nguy cơ hệ thống đánh dấu nhầm những biến thiên hình ảnh vẫn nằm trong giới hạn chấp nhận. False call xảy ra khi AOI nhận diện một sản phẩm đạt chuẩn thành NG, kéo theo thời gian kiểm tra lại và ảnh hưởng đến hiệu suất dây chuyền.

    Bài toán đặt ra là cân bằng giữa khả năng phát hiện lỗi nhỏ của AOI và tỷ lệ false call. Ngưỡng quá chặt có thể bắt được nhiều sai khác nhỏ nhưng tạo thêm cảnh báo không cần thiết; ngưỡng quá rộng lại làm tăng nguy cơ bỏ sót lỗi thực tế. Phần này sẽ phân tích mối quan hệ giữa độ nhạy, defect threshold, false call và hiệu suất vận hành, qua đó xác định mức thiết lập phù hợp cho từng ứng dụng kiểm tra.

    Mối Quan Hệ Giữa Ngưỡng Phát Hiện Và Tỷ Lệ False Call

    Khả năng phát hiện lỗi nhỏ của AOI thường tăng khi ngưỡng phát hiện được thiết lập nhạy hơn. Tuy nhiên, ngưỡng càng chặt cũng khiến hệ thống dễ phản ứng với những biến thiên vô hại của hình ảnh, làm tăng false call. Siemens ghi nhận AOI có thể tạo ra 20–80% cảnh báo giả (NFF – No Fault Found) trong tổng số cảnh báo, khiến nhiều trường hợp phải được nhân sự kiểm tra lại thủ công.

    khả năng phát hiện lỗi nhỏ của AOI 5

    Mối quan hệ giữa độ nhạy và false call có thể hình dung qua các trường hợp sau:

    • Ngưỡng quá cao: tăng nguy cơ bỏ sót khuyết tật nhỏ, làm giảm khả năng phát hiện lỗi nhỏ của AOI.
    • Ngưỡng quá thấp: hệ thống nhạy hơn với những sai khác nhỏ về hình ảnh, từ đó tăng false call.
    • Ngưỡng cân bằng: duy trì khả năng phát hiện lỗi nhỏ của AOI ở mức phù hợp, đồng thời hạn chế số lượng sản phẩm cần re-inspection.

    Siemens cũng chỉ ra false call có thể chiếm tỷ lệ rất lớn trong các cảnh báo AOI. Một white paper của Siemens ghi nhận tới 95% cảnh báo có thể là false call trong một số môi trường sản xuất, khiến nhân sự phải dành thêm thời gian xác minh và dễ phát sinh alarm fatigue.

    Trên dây chuyền SMT, dữ liệu năm 2026 từ Enao Vision ghi nhận AOI rule-based truyền thống có false-call rate khoảng 1,8% ở các ứng dụng hướng đến tỷ lệ chấp nhận 99,7% theo IPC-A-610 Class 3. Với dây chuyền sản xuất số lượng lớn, một tỷ lệ false call nhỏ vẫn có thể tạo ra hàng chục cảnh báo cần kiểm tra mỗi ca.

    Như vậy, tối ưu khả năng phát hiện lỗi nhỏ của AOI không đồng nghĩa với việc đưa ngưỡng phát hiện xuống mức thấp nhất. Hệ thống cần tìm được điểm cân bằng giữa độ nhạy, false call, thời gian re-inspection và tốc độ dây chuyền. Đây cũng là cơ sở để AI/Deep Learning được áp dụng nhằm đánh giá lại các cảnh báo AOI và giảm những false call không cần thiết.

    Cân Bằng Độ Nhạy Phát Hiện Với Hiệu Suất Vận Hành Trên Chuyền

    Để duy trì hiệu suất vận hành ổn định, các kỹ sư SMT thường theo dõi một bộ chỉ số cụ thể nhằm cân bằng giữa độ nhạy và năng suất thực tế:

    Chỉ sốCách đoMục tiêu khuyến nghị
    Tỷ lệ False Call (FCR)Số cảnh báo giả chia tổng số cảnh báoDưới 10%
    Tỷ lệ phát hiện lỗi thậtSố lỗi thật được xác nhận chia tổng số lỗiTrên 95%
    Thời gian xem xét của vận hành viênSố giờ mỗi ca dành cho việc rà soát cảnh báoDưới 1 giờ
    Tỷ lệ lỗi lọt qua (Escape Rate)Số lỗi phát hiện sau AOIGần bằng không

    (Nguồn: makerrayaoi, Medium)

    Chi Phí Re-Inspection (Kiếm Tra Lại) Phát Sinh Từ False Call Tích Lũy

    54 phút → 12 phút → giảm khoảng 78% là mức chênh lệch thời gian re-inspection được Enao Vision ghi nhận trên một dây chuyền SMT xử lý khoảng 3.000 bo mạch mỗi ca sau khi áp dụng AI giảm false call. Dữ liệu này cho thấy chi phí của false call không nằm ở bản thân cảnh báo mà nằm ở lượng thời gian con người phải dành cho từng cảnh báo.

    Khi khả năng phát hiện lỗi nhỏ của AOI được tăng lên, hệ thống có thể phát hiện nhiều sai khác tinh vi hơn. Nếu các sai khác này chưa được phân biệt chính xác giữa lỗi thật và biến thiên chấp nhận được, số lượng cảnh báo giả sẽ tăng. Chi phí tích lũy thường thể hiện qua:

    • Re-inspection: Kiểm tra lại từng cảnh báo.
    • Labor cost: Tăng thời gian làm việc của operator và QC.
    • Throughput loss: Sản phẩm phải chờ xác minh trước khi chuyển công đoạn.
    • Operator workload: Nhân sự phải xử lý lượng lớn cảnh báo có giá trị thấp.

    SotaVision Nâng Cao Khả Năng Phát Hiện Lỗi Nhỏ Của AOI Bằng AI Vision

    SotaVision, giải pháp AI Vision do SotaTek phát triển, được thiết kế theo hướng bổ sung AI vào hệ thống kiểm tra hiện hữu nhằm giải quyết bài toán nâng cao khả năng phát hiện lỗi nhỏ của AOI.

    Các năng lực của SotaVision liên quan trực tiếp đến khả năng phát hiện lỗi nhỏ của AOI gồm:

    • Độ chính xác lên đến 99,99%: Hỗ trợ nhận diện và phân loại khuyết tật với độ chính xác cao trong môi trường sản xuất thực tế.
    • Phát hiện lỗi nhỏ đến 0,1 mm: Đáp ứng các bài toán kiểm tra khuyết tật kích thước nhỏ, bao gồm lỗi bề mặt, sai lệch hình học và các bất thường trong lắp ráp.
    • Inference dưới 50 ms: Phân tích hình ảnh theo thời gian thực, hỗ trợ đưa ra quyết định OK/NG mà không làm chậm nhịp dây chuyền.
    • Edge AI: Xử lý dữ liệu trực tiếp tại nhà máy, giảm độ trễ và hạn chế phụ thuộc vào kết nối cloud trong quá trình kiểm tra.
    • Continuous Learning: Mô hình có thể tiếp tục được cập nhật dựa trên dữ liệu mới và các trường hợp lỗi phát sinh trong sản xuất thực tế.

    Một điểm quan trọng của SotaVision là khả năng kết hợp với camera hoặc hệ thống AOI hiện hữu. Hệ thống có thể tiếp nhận hình ảnh từ camera hoặc AOI, phân tích bằng mô hình AI rồi trả về kết quả kiểm tra OK/NG cho các hệ thống QA/QC, PLC hoặc MES. Cách triển khai này giúp doanh nghiệp nâng cao khả năng phát hiện lỗi nhỏ của AOI mà không nhất thiết phải thay thế toàn bộ hạ tầng kiểm tra đang vận hành.

    Với doanh nghiệp đang muốn cải thiện khả năng phát hiện lỗi nhỏ của AOI, mục tiêu không nên dừng ở việc tăng độ nhạy. Một hệ thống hiệu quả cần đồng thời kiểm soát độ chính xác, false call, tốc độ xử lý và tính ổn định trong điều kiện sản xuất thực tế. SotaVision giúp doanh nghiệp tiếp cận bài toán này bằng AI Vision, tận dụng hạ tầng hiện hữu và từng bước nâng cao năng lực kiểm tra chất lượng trên dây chuyền.

    Xem thêm: SotaVision

    Kết Luận

    Tăng độ nhạy chưa đồng nghĩa khả năng phát hiện lỗi nhỏ của AOI sẽ tốt hơn. Bài toán thực tế nằm ở khả năng phân biệt lỗi thực sự cần loại bỏ với biến thiên vẫn nằm trong giới hạn chấp nhận. Hệ thống AOI cần duy trì khả năng phát hiện lỗi nhỏ của AOI cùng mức false call được kiểm soát. 

    AI Vision mở ra hướng cải thiện khả năng này bằng cách bổ sung lớp phân tích thông minh vào quy trình AOI. SotaVision sử dụng AI/Deep Learning để phân tích hình ảnh từ camera hoặc hệ thống AOI hiện hữu, hỗ trợ phát hiện lỗi kích thước nhỏ, phân biệt biến thể sản xuất và đưa ra kết quả OK/NG theo thời gian thực. Nền tảng đạt khả năng phát hiện lỗi đến 0,1 mm, độ chính xác lên đến 99,99% và thời gian suy luận dưới 50 ms.

    Nếu doanh nghiệp đang gặp vấn đề về khả năng phát hiện lỗi nhỏ của AOI, false call cao hoặc re-inspection kéo dài, SotaVision có thể được đánh giá trực tiếp trên dữ liệu và điều kiện sản xuất thực tế. Liên hệ với chúng tôi để xác định cấu hình AI Vision phù hợp với sản phẩm, loại khuyết tật và yêu cầu kiểm tra của dây chuyền.

  • Tại Sao AOI Không Chính Xác? Giải Mã Độ Chính Xác AOI

    Tại Sao AOI Không Chính Xác? Giải Mã Độ Chính Xác AOI

    AOI được triển khai nhằm tự động hóa quá trình kiểm tra chất lượng, tăng tốc độ kiểm tra và duy trì tính nhất quán trên dây chuyền sản xuất. Hiệu quả thực tế của hệ thống phụ thuộc vào nhiều yếu tố liên quan đến thiết bị, sản phẩm và điều kiện vận hành.

    Độ chính xác AOI có thể thay đổi theo chất lượng hình ảnh, hệ thống chiếu sáng, độ phân giải camera, thuật toán xử lý và cách thiết lập chương trình kiểm tra. Các yếu tố này tác động trực tiếp đến khả năng nhận diện khuyết tật và phân loại sản phẩm.

    Vậy tại sao AOI không chính xác trong một số trường hợp? Bài viết phân tích những nguyên nhân phổ biến làm suy giảm độ chính xác AOI, từ giới hạn phần cứng đến thuật toán, quy trình vận hành và môi trường sản xuất thực tế.

    Độ Chính Xác AOI Là Gì? Các Chỉ Số Đánh Giá Hiệu Suất AOI

    Trên dây chuyền sản xuất, độ chính xác AOI quyết định khả năng hệ thống phân biệt sản phẩm đạt và sản phẩm lỗi. Accuracy chỉ phản ánh một phần hiệu suất kiểm tra. False Call Rate, Escape Rate và First Pass Yield bổ sung những góc nhìn cần thiết về cảnh báo sai, lỗi bị bỏ sót và chất lượng ngay từ lần kiểm tra đầu tiên. Tập hợp các chỉ số này tạo thành cơ sở đánh giá độ chính xác AOI trong thực tế.

    Bốn Chỉ Số Cấu Thành Độ Chính Xác AOI: Accuracy, False Call Rate, Escape Rate, First Pass Yield

    Độ chính xác AOI phản ánh khả năng hệ thống kiểm tra quang học tự động đưa ra kết quả đúng đối với từng sản phẩm được kiểm tra. Trong môi trường sản xuất, độ chính xác AOI cần được đánh giá qua nhiều khía cạnh, bao gồm khả năng phát hiện defect, nhận diện đúng sản phẩm đạt chuẩn và kiểm soát các trường hợp cảnh báo sai.

    Accuracy, False Call Rate (FCR), Escape Rate và First Pass Yield (FPY) là bốn chỉ số thường được sử dụng để phân tích độ chính xác AOI. 

    Chỉ số độ chính xác AOIÝ nghĩaCách tính đơn giảnMức tham khảo trong ngành
    Accuracy (độ chính xác tổng thể)Tỷ lệ phán đoán đúng trên tổng số phán đoán của AOISố phán đoán đúng chia cho tổng số phán đoánKhông có ngưỡng cố định, phụ thuộc từng dòng sản phẩm
    False Call Rate (FCR, tỷ lệ báo lỗi giả)Tỷ lệ AOI gắn cờ nhầm cho board thực chất vẫn đạt chuẩnSố báo động giả chia cho tổng số điểm bị gắn cờMục tiêu dưới 10% 
    Escape Rate (tỷ lệ lỗi lọt qua)Tỷ lệ lỗi thật không bị AOI phát hiệnSố lỗi tìm thấy sau AOI chia cho tổng số lỗi thực tếCàng gần 0% càng tốt
    First Pass Yield (FPY, tỷ lệ đạt ngay lần đầu)Tỷ lệ board đạt chuẩn ngay ở lượt kiểm tra đầu tiênSố board đạt chia cho tổng số board kiểm traThường được đặt mục tiêu trên 95% tùy ngành

    Nhìn riêng từng chỉ số có thể dẫn đến cách hiểu chưa đầy đủ về độ chính xác AOI. Accuracy cho biết tỷ lệ kết quả đúng trên tổng thể, FCR phản ánh mức cảnh báo sai, còn Escape Rate tập trung vào những defect mà hệ thống không phát hiện được. FPY bổ sung góc nhìn về tỷ lệ PCB đạt chuẩn ngay sau lần kiểm tra đầu tiên.

    Mối quan hệ giữa các chỉ số cũng cần được cân nhắc trong quá trình thiết lập AOI. Chẳng hạn, tăng độ nhạy nhằm hạn chế Escape Rate có thể làm FCR tăng do hệ thống phát sinh nhiều cảnh báo hơn. Vì vậy, độ chính xác AOI nên được đánh giá theo yêu cầu chất lượng, loại defect, đặc điểm PCB và điều kiện vận hành thực tế của từng dây chuyền.

    Vì Sao Thông Số Độ Chính Xác AOI Trên Datasheet Có Thể Khác Thực Tế?

    Độ chính xác AOI trên datasheet thường được xác định qua các bài kiểm tra trong điều kiện đã được kiểm soát, chẳng hạn một nhóm PCB cụ thể, chương trình inspection được thiết lập sẵn, ánh sáng ổn định và các defect đã được xác định trước. Những điều kiện này tạo môi trường thuận lợi cho hệ thống đạt mức độ chính xác AOI theo công bố của nhà sản xuất.

    Theo một khảo sát về triển khai AOI trong ngành SMT, tỷ lệ báo lỗi giả trên các dây chuyền thực tế thường vượt ngưỡng 8 đến 10%, và một số nhà máy vẫn bỏ sót từ 2 đến 5% lỗi thật ngay cả khi đã lắp đặt hệ thống kiểm tra. 

    Ở một số trường hợp vận hành chưa tối ưu, các hệ thống AOI dựa trên luật cứng có thể tạo ra tỷ lệ báo lỗi giả dao động từ 20% đến 80%, buộc toàn bộ kết quả phải được kiểm tra thủ công lại lần nữa. Khoảng chênh lệch cho thấy con số “độ chính xác AOI 99%” trên tài liệu kỹ thuật chỉ là điểm khởi đầu, không phải kết quả cuối cùng khi máy vận hành thực tế.

    Xem thêm: Độ Chính Xác Của AOI Là Bao Nhiêu? Phân Tích Thực Tế

    Phân Biệt AOI Chính Xác Trên Thông Số Kỹ Thuật Và AOI Chính Xác Khi Vận Hành Liên Tục 24/7

    Độ chính xác AOI tại thời điểm nghiệm thu chỉ phản ánh hiệu suất hệ thống trong một tập hợp điều kiện cụ thể. Bước vào vận hành liên tục 24/7, độ chính xác AOI cần duy trì ổn định trước những thay đổi về sản phẩm, vật liệu, thiết kế PCB và điều kiện trên dây chuyền SMT.

    Một nghiên cứu tình huống trên dây chuyền sản xuất PCB cho ngành điện tử ô tô ghi nhận tỷ lệ false call tăng từ 12% lên 30% trong vòng 18 tháng. Các thay đổi về product mix, solder paste và mật độ linh kiện đã khiến hệ thống AOI rule-based với bộ quy tắc hình học cố định dần gặp khó khăn trong việc xử lý biến thiên thực tế. 

    Sự khác biệt giữa độ chính xác AOI trên thông số kỹ thuật và độ chính xác AOI trong môi trường sản xuất thực tế thường thể hiện ở các yếu tố sau:

    • Biến thể sản phẩm: PCB revision, linh kiện và mật độ bố trí thay đổi theo từng dòng sản phẩm.
    • Biến động vật liệu và quy trình: Solder paste, bề mặt linh kiện hoặc điều kiện reflow có thể tạo ra các đặc điểm hình ảnh khác với mẫu golden board.
    • Sự thay đổi của hệ thống inspection: Camera, lens và hệ thống chiếu sáng có thể suy giảm hoặc thay đổi theo thời gian, ảnh hưởng đến chất lượng ảnh đầu vào.
    • Giới hạn của thuật toán rule-based: Các geometric rule và threshold cố định khó thích nghi với những biến thiên mới chưa xuất hiện trong quá trình lập trình ban đầu.
    • Yêu cầu duy trì hiệu suất 24/7: Độ chính xác AOI cần được theo dõi liên tục thông qua Accuracy, False Call Rate và Escape Rate thay vì chỉ kiểm tra tại thời điểm commissioning.

    Nguyên Nhân Phần Cứng Khiến AOI Không Chính Xác

    Độ chính xác AOI bắt đầu từ chất lượng hình ảnh mà hệ thống thu nhận. Camera, lens, độ phân giải, trường nhìn (FOV) và hệ thống chiếu sáng đều quyết định mức độ chi tiết của hình ảnh PCB trước khi thuật toán thực hiện defect detection.

    Sai lệch từ phần cứng có thể xuất hiện ngay trước bước xử lý ảnh. Hình ảnh bị mờ, thiếu chi tiết hoặc nhiễu sáng khiến thuật toán khó phân biệt defect với đặc điểm bình thường của sản phẩm, trực tiếp ảnh hưởng đến độ chính xác AOI và kết quả kiểm tra chất lượng.

    độ chính xác AOI 2
    Nguyên nhân phần cứng khiến độ chính xác AOI giảm

    Độ Phân Giải Camera Không Đủ Để Phát Hiện Lỗi Hàn Dưới 0.1mm Trên Linh Kiện Mật Độ Cao

    Linh kiện điện tử ngày càng thu nhỏ, đặc biệt trong các thiết kế PCB mật độ cao. Chẳng hạn, linh kiện 01005 chỉ có kích thước khoảng 0,4 mm × 0,2 mm, đặt ra yêu cầu cao hơn về độ phân giải camera, hệ thống quang học và khả năng kiểm tra của AOI.

    Ở cấp độ linh kiện siêu nhỏ, độ chính xác AOI phụ thuộc lớn vào chất lượng hình ảnh đầu vào và khả năng phân giải của camera. Kích thước lỗi tiến gần giới hạn phân giải có thể làm giảm độ tin cậy của quá trình phát hiện lỗi, kéo theo nguy cơ báo lỗi giả (false call) hoặc lỗi lọt (escape rate). Các lỗi SMT tinh vi như thiếu thiếc, nứt mối hàn, lệch linh kiện hay sai lệch chân IC sẽ khó được nhận diện chính xác nếu hình ảnh không đủ chi tiết. 

    Hệ Thống Chiếu Sáng Không Đồng Đều Gây Bóng Đổ, Phản Xạ Sai Lệch Trên Bề Mặt Kim Loại

    Hệ thống chiếu sáng quyết định trực tiếp chất lượng hình ảnh đầu vào của độ chính xác AOI. Ánh sáng không đồng đều, góc chiếu không phù hợp hoặc cường độ sáng biến động có thể tạo bóng đổ, vùng sáng tối không ổn định và phản xạ trên bề mặt PCB. 

    Các thuật toán dựa trên luật cố định (rule-based algorithms) dễ phát sinh cảnh báo sai trước những thay đổi này, làm suy giảm độ chính xác AOI và tăng khối lượng kiểm tra thủ công . Nguồn tham khảo cũng ghi nhận lighting shifts là một nguyên nhân tạo false positives trong hệ thống AOI truyền thống.

    Góc Chụp Cố Định Không Bao Quát Được Linh Kiện 3D, Linh Kiện Gắn Nghiêng Hoặc Bị Che Khuất

    Phần lớn AOI 2D chỉ chụp ảnh từ một hoặc một số góc cố định phía trên board, nên gặp khó khăn khi đánh giá độ cao mối hàn hoặc phát hiện linh kiện gắn nghiêng. Theo phân tích so sánh giữa hai công nghệ, hệ thống AOI 3D hiện đại đạt tỷ lệ phát hiện 98 đến 99% với các lỗi hiện trên bề mặt, trong khi hệ thống 2D thường có tỷ lệ báo lỗi giả cao hơn do hạn chế trong việc đo lường chiều cao. Với các linh kiện BGA hoặc chân cắm bị che khuất một phần, góc chụp cố định gần như không thể xác nhận chính xác tình trạng mối hàn bên dưới.

    Camera Và Ống Kính Xuống Cấp Theo Thời Gian Làm Giảm Chất Lượng Ảnh Đầu Vào

    Camera và ống kính có thể suy giảm chất lượng sau thời gian dài hoạt động trên dây chuyền sản xuất. Sau thời gian dài vận hành, bụi công nghiệp, dầu và tạp chất có thể bám trên bề mặt lens, làm giảm độ trong, độ sắc nét và độ tương phản của hình ảnh PCB. Cảm biến hình ảnh xuống cấp cũng ảnh hưởng đến khả năng thu nhận chi tiết, khiến các khuyết tật nhỏ hoặc lỗi có độ tương phản thấp khó được phát hiện ổn định. Vì vậy, độ chính xác AOI có thể suy giảm dù chương trình kiểm tra và thuật toán defect detection vẫn giữ nguyên cấu hình.

    Suy giảm chất lượng quang học còn tạo ra sai lệch trong kết quả kiểm tra AOI, làm tăng nguy cơ nhận diện sai, báo lỗi giả hoặc bỏ sót lỗi. Để duy trì độ chính xác AOI trong suốt quá trình sản xuất, camera, lens và hệ thống quang học cần được kiểm tra định kỳ thông qua các chỉ số như độ lặp lại, độ chính xác đo lường và độ ổn định hình ảnh.

    Nguyên Nhân Từ Thuật Toán Và Phần Mềm Lập Trình AOI Gây Sai Số Hệ Thống

    Phần cứng hoạt động ổn định chưa đảm bảo độ chính xác AOI đạt mức kỳ vọng. Trong quá trình kiểm tra AOI, thuật toán xử lý hình ảnh, logic phân loại lỗi, ngưỡng phát hiện và chương trình kiểm tra quyết định cách hệ thống đánh giá từng điểm trên bo mạch PCB. 

    Các hệ thống AOI truyền thống thường sử dụng thuật toán dựa trên luật (rule-based algorithm), đối chiếu hình ảnh thực tế với hình ảnh tham chiếu rồi xác định lỗi theo các ngưỡng được thiết lập trước. Phương pháp trên phù hợp với những lỗi có đặc điểm rõ ràng như thiếu linh kiện, lệch linh kiện hoặc sai vị trí lớn. Với các biến thể hình ảnh phức tạp, thuật toán dựa trên luật có thể gặp hạn chế trong phát hiện lỗi, đặc biệt trên PCB có mật độ linh kiện cao hoặc nhiều phiên bản sản phẩm. 

    Một số nghiên cứu được trích dẫn cho thấy mô hình mạng nơ-ron tích chập (convolutional neural network, CNN) đạt tỷ lệ phát hiện 98,9% trên 12 loại lỗi, trong khi phương pháp AOI dựa trên luật cố định đạt 82,4% trên cùng bộ dữ liệu kiểm thử. Chênh lệch cho thấy lựa chọn thuật toán có ảnh hưởng đáng kể đến độ chính xác AOI, đặc biệt trong các bài toán phát hiện lỗi có nhiều biến thể.

    Yếu tố thuật toán/phần mềmTác động đến độ chính xác AOIRủi ro trong sản xuất
    Thuật toán dựa trên luật (rule-based algorithm)Khó xử lý biến thể hình ảnh và lỗi phức tạpBáo lỗi giả (false call) cao, lỗi lọt (escape)
    Ngưỡng phát hiện không phù hợp Làm thay đổi độ nhạy của quá trình phát hiện lỗi Báo lỗi giả hoặc bỏ sót lỗi
    Dữ liệu huấn luyện thiếu đa dạngGiảm khả năng nhận diện lỗi hiếm gặp hoặc lỗi mớiPhân loại sai, âm tính giả (false negative)
    Dữ liệu huấn luyện không được cập nhậtMô hình khó thích ứng với sản phẩm và điều kiện kiểm tra mớiĐộ chính xác AOI suy giảm theo thời gian
    Thư viện linh kiện lỗi thời Áp dụng sai thông số linh kiện hoặc tiêu chuẩn kiểm traKết quả kiểm tra không chính xác
    Chương trình kiểm tra chưa cập nhật Không phản ánh thay đổi trong thiết kế PCBTăng báo lỗi giả hoặc tỷ lệ lỗi lọt
    Tiêu chuẩn kiểm tra không đồng nhấtKết quả phân loại không ổn định giữa các dây chuyền sản xuấtKhó kiểm soát chất lượng

    Đối với hệ thống AOI ứng dụng AI, chất lượng dữ liệu huấn luyện cũng ảnh hưởng trực tiếp đến độ chính xác AOI. Mô hình học máy (machine learning) hoặc học sâu (deep learning) cần được tiếp cận đủ các trường hợp lỗi thực tế, bao gồm lỗi phổ biến, lỗi hiếm gặp, biến thể linh kiện và thay đổi hình ảnh trên dây chuyền sản xuất. 

    Xét trên toàn bộ vòng đời hệ thống, độ chính xác AOI chịu tác động từ nhiều yếu tố trong lớp thuật toán và phần mềm. Thuật toán dựa trên luật, ngưỡng phát hiện, dữ liệu huấn luyện, thư viện linh kiện và chương trình kiểm tra đều ảnh hưởng đến khả năng phát hiện lỗi và phân loại kết quả OK/NG. 

    Xem thêm: AOI Trong Sản Xuất Điện Tử: Những Điểm Còn Hạn Chế

    Lỗi Quy Trình Vận Hành Làm Giảm Độ Chính Xác AOI Trong Sản Xuất Thực Tế

    Độ chính xác AOI không chỉ phụ thuộc vào camera, hệ thống quang học hay thuật toán xử lý hình ảnh. Một hệ thống được thiết lập tốt tại thời điểm nghiệm thu vẫn có nguy cơ giảm độ chính xác AOI nếu quy trình vận hành không được duy trì nhất quán theo thời gian.

    Chương Trình Kiểm Tra AOI Không Được Cập Nhật Đồng Bộ 

    Mỗi thay đổi về thiết kế, linh kiện hoặc quy trình SMT đều có thể làm thay đổi hình ảnh tham chiếu, vị trí kiểm tra và tiêu chí phát hiện lỗi. Việc tiếp tục sử dụng chương trình cũ khiến AOI đánh giá sản phẩm theo dữ liệu không còn phù hợp, từ đó ảnh hưởng trực tiếp đến độ chính xác AOI.

    Các điểm cần kiểm soát gồm:

    • Thiết kế PCB thay đổi: Cập nhật vị trí linh kiện, hình dạng pad, fiducial và vùng kiểm tra để chương trình phản ánh đúng thiết kế mới.
    • Linh kiện thay đổi: Kiểm tra lại thư viện linh kiện, hình dạng, kích thước, hướng đặt và đặc điểm nhận diện.
    • Vật liệu và quy trình hàn thay đổi: Rà soát tiêu chí kiểm tra mối hàn, hình ảnh tham chiếu và ngưỡng phát hiện.
    • Phiên bản PCB thay đổi: Liên kết đúng chương trình AOI với phiên bản thiết kế, tránh sử dụng nhầm chương trình của phiên bản trước.
    • Tiêu chuẩn chất lượng thay đổi: Cập nhật tiêu chí chấp nhận và giới hạn kiểm tra theo yêu cầu mới.

    Không Hiệu Chuẩn (Calibration) Định Kỳ Khiến Sai Số Tích Lũy Theo Thời Gian Sử Dụng

    Rất nhiều doanh nghiệp chỉ hiệu chuẩn máy một lần duy nhất lúc mới lắp đặt. Tuy nhiên, với sai số quang học tiêu chuẩn ở mức ±30 µm, độ chính xác AOI sẽ bị ảnh hưởng lớn nếu không được theo dõi thường xuyên. Việc định kỳ đo bảng chuẩn ở nhiều vị trí sẽ giúp phát hiện sớm hiện tượng trôi lệch. Ngược lại, nếu lơ đãng công đoạn này, những hỏng hóc nhỏ sẽ âm thầm tích lũy, làm sụt giảm độ chính xác AOI và khiến máy đưa ra những kết quả kiểm tra sai lệch hoàn toàn.

    độ chính xác AOI 3
    Không hiệu chuẩn khiến độ chính xác AOI giảm

    Thiếu Quy Trình Xác Minh Lại (Verification Loop) Các Lỗi Mà AOI Báo Cáo

    Nếu không có vòng xác minh lại kết quả AOI báo cáo, nhà máy khó phát hiện được liệu máy đang bỏ sót lỗi thật hay không. Chỉ tin tưởng hoàn toàn vào dữ liệu đầu ra ban đầu của thiết bị mà thiếu đi cơ chế kiểm soát chéo có thể tạo ra những “điểm mù” chất lượng nguy hại trên dây chuyền.

    Trên thực tế, ngay cả những dây chuyền đã trang bị máy móc hiện đại vẫn ghi nhận tỷ lệ lọt lỗi từ 2% đến 5% khi thiếu cơ chế đối chiếu định kỳ với kết quả kiểm tra chức năng ở công đoạn sau. Chính vì vậy, nếu không có vòng xác minh lại kết quả AOI báo cáo, nhà máy khó phát hiện được liệu máy đang bỏ sót lỗi thật hay không, từ đó vô tình để các sản phẩm lỗi lọt sang công đoạn tiếp theo hoặc tới tay khách hàng.

    Golden Board Không Đại Diện Cho Điều Kiện Sản Xuất Thực Tế

    Golden board (bo mạch chuẩn) thường được dùng làm mẫu tham chiếu lúc thiết lập chương trình kiểm tra AOI. Dữ liệu từ golden board cung cấp cơ sở xác định hình ảnh đạt chuẩn, vị trí linh kiện và các đặc điểm cần kiểm tra. Rủi ro phát sinh nếu mẫu tham chiếu chỉ phản ánh trạng thái sản phẩm tại thời điểm lập trình. Sai lệch vốn có trên golden board hoặc khác biệt giữa mẫu chuẩn và PCB sản xuất hàng loạt có thể khiến tiêu chí kiểm tra thiếu chính xác, ảnh hưởng trực tiếp đến độ chính xác AOI.

    Sản xuất hàng loạt luôn tồn tại biến động về lô linh kiện, vật liệu hàn, bề mặt PCB, nhiệt độ và điều kiện reflow. Golden board đơn lẻ khó phản ánh đầy đủ phạm vi biến động của quá trình SMT. Dữ liệu tham chiếu được xây dựng từ nhiều PCB đạt chuẩn, kết hợp mẫu lỗi đã xác nhận, sẽ tạo cơ sở đáng tin cậy hơn cho độ chính xác AOI và khả năng phát hiện lỗi.

    Yếu Tố Con Người Và Môi Trường Nhà Máy Ảnh Hưởng Đến Độ Chính Xác AOI

    độ chính xác AOI 4
    Yếu tố môi trường tác động đến độ chính xác AOI

    Duy trì độ chính xác AOI ổn định đòi hỏi nhà máy kiểm soát cả hoạt động vận hành lẫn điều kiện môi trường xung quanh thiết bị. Rung động, bụi, nhiệt độ, tốc độ dây chuyền cùng cách nhân sự thiết lập và xử lý cảnh báo có thể ảnh hưởng đến chất lượng hình ảnh và kết quả kiểm tra. 

    Kỹ Thuật Viên Thiếu Kinh Nghiệm Cấu Hình Sai Thông Số Kiểm Tra Ban Đầu

    Các thông số cần được thiết lập và kiểm chứng gồm:

    • Ngưỡng phát hiện: Ngưỡng quá thấp dễ tạo báo lỗi giả; ngưỡng quá cao làm tăng nguy cơ bỏ sót lỗi.
    • Vùng kiểm tra: Chọn sai phạm vi quan sát có thể khiến AOI bỏ qua khu vực chứa khuyết tật hoặc phân tích thêm các vùng không cần thiết.
    • Tiêu chí chấp nhận: Giới hạn sai lệch cần phù hợp với yêu cầu chất lượng PCB, loại linh kiện và tiêu chuẩn sản xuất.
    • Thông số nhận diện: Cấu hình sai kích thước, hình dạng, hướng đặt hoặc đặc điểm nhận diện của linh kiện có thể làm tăng tỷ lệ phân loại sai.
    • Điều kiện hình ảnh: Cấu hình thiếu phù hợp về ánh sáng, độ tương phản hoặc vùng lấy ảnh có thể ảnh hưởng trực tiếp đến khả năng phát hiện lỗi.

    Sai số cấu hình ban đầu thường khó nhận biết nếu chỉ theo dõi kết quả OK/NG mà thiếu bước xác minh bằng mẫu đạt và mẫu lỗi. Độ chính xác AOI cần được đánh giá qua khả năng phát hiện lỗi thực tế, tỷ lệ báo lỗi giả (false call rate), tỷ lệ lỗi lọt (escape rate) và độ ổn định giữa các batch sản xuất.

    Rung Động, Bụi Công Nghiệp Và Nhiệt Độ Thay Đổi Làm Nhiễu Hình Ảnh Thu Được

    Các điều kiện vật lý tại nhà máy có thể tạo ra sai lệch trực tiếp trên dữ liệu hình ảnh đầu vào, qua đó ảnh hưởng đến độ chính xác AOI. Rung động làm thay đổi độ ổn định của quá trình chụp; bụi công nghiệp gây suy giảm chất lượng quang học; nhiệt độ biến động có thể làm thay đổi điều kiện ánh sáng và đặc tính phản xạ của bề mặt PCB. 

    Rủi ro càng rõ khi hệ thống sử dụng ngưỡng phát hiện cố định. Một thay đổi về độ sáng hoặc độ tương phản có thể khiến hình ảnh thực tế lệch khỏi phạm vi mà chương trình kiểm tra đã thiết lập, làm tăng báo lỗi giả hoặc bỏ sót lỗi. Bởi thế, kiểm soát môi trường, vệ sinh camera và lens, theo dõi rung động cùng giám sát nhiệt độ là các hoạt động cần thiết nhằm bảo vệ độ chính xác AOI.

    Tốc Độ Băng Chuyền Không Đồng Bộ Với Thời Gian Chụp Và Xử Lý Ảnh Của Camera

    Tốc độ băng chuyền là thông số có quan hệ trực tiếp với độ chính xác AOI. Khi PCB di chuyển nhanh, thời gian phơi sáng cần đủ ngắn nhằm hạn chế quãng đường dịch chuyển của sản phẩm lúc camera thu ảnh. Nếu thời gian phơi sáng quá dài, chuyển động của PCB có thể tạo nhòe ảnh; nếu phơi sáng quá ngắn mà hệ thống chiếu sáng không đủ, chất lượng tín hiệu hình ảnh cũng có thể suy giảm.

    Khả năng xử lý ảnh cần được tính theo nhịp sản xuất thực tế. Độ chính xác AOI không nên chỉ đánh giá qua hình ảnh chụp ở tốc độ thấp hoặc trạng thái tĩnh. Nhà máy cần kiểm chứng hệ thống tại tốc độ băng chuyền mục tiêu, gồm thời gian chụp, tốc độ khung hình, thời gian xử lý và thời gian phản hồi OK/NG. Cách đánh giá này phản ánh sát hơn độ chính xác AOI khi vận hành liên tục.

    Xử Lý Cảnh Báo Không Đúng Quy Trình Làm Giảm Hiệu Quả AOI

    Một nhân viên vận hành trung bình có thể phải xem xét khoảng 600 điểm bị gắn cờ trong một ca làm việc trên dây chuyền SMT có tỷ lệ báo lỗi giả cao. Khối lượng công việc lặp đi lặp lại này dẫn đến hiện tượng mỏi cảnh báo, khi nhân viên dần có xu hướng xác nhận nhanh hoặc bỏ qua các điểm gắn cờ mà không kiểm tra kỹ, khiến những lỗi thật có nguy cơ lọt qua ngay trong chính bước được thiết kế để ngăn chặn chúng.

    Độ Chính Xác AOI Thấp Gây Ra Những Chi Phí Nào Cho Nhà Máy?

    Mức độ ảnh hưởng của độ chính xác AOI phụ thuộc vào tần suất phát sinh false call, escape rate, sản lượng PCB và nguồn lực dành cho kiểm tra chất lượng. 

    Nguồn chi phíTác động khi độ chính xác AOI thấpVí dụ chi phí / ảnh hưởng
    Báo lỗi giả (False Call)Nhân sự phải kiểm tra lại các cảnh báo không phải lỗi thực tế, làm tăng thời gian xử lý và giảm năng suất dây chuyền3.000 board/ca có thể cần khoảng 54 phút xử lý false call; hệ thống tối ưu bằng AI giảm còn khoảng 12 phút, tương đương gần 78%
    Nhân công kiểm tra lại False call cao buộc kỹ thuật viên dành thêm thời gian xác minh kết quả AOIHai nhân viên dành 3 giờ/ca, mức lương 25 USD/giờ, 250 ngày/năm có thể tạo ra khoảng 37.500 USD chi phí nhân công mỗi năm
    Lỗi lọt (Escape)Lỗi không được phát hiện tại AOI tiếp tục đi qua các công đoạn sản xuất, làm tăng chi phí sửa chữa, phân loại và xử lý sản phẩmLô 10.000 board có tỷ lệ lỗi 5% tương đương 500 board cần xử lý lại; mức 10 USD/board tạo ra khoảng 5.000 USD chi phí
    Bảo hành và thu hồiEscape đến tay khách hàng có thể phát sinh chi phí bảo hành, logistics, thu hồi và xử lý khiếu nạiChi phí chất lượng kém trong sản xuất có thể chiếm 10–20% doanh thu doanh nghiệp, tùy ngành và mức độ lỗi
    Kiểm tra thủ công bổ sungKết quả AOI thiếu ổn định làm nhà máy tăng kiểm tra thủ công nhằm giảm rủi ro chất lượngTăng chi phí nhân sự, kéo dài thời gian kiểm tra và giảm lợi ích tự động hóa
    Mất niềm tin vào AOINhân sự có xu hướng kiểm tra lại nhiều hơn hoặc vận hành AOI song song với kiểm tra thủ côngHiệu suất đầu tư cho hệ thống AOI giảm, chi phí vận hành tăng

    Chi phí do độ chính xác AOI thấp còn tăng theo thời điểm phát hiện lỗi. Theo nguyên tắc Rule of Ten, chi phí xử lý có xu hướng tăng khi lỗi được phát hiện muộn hơn, bởi sản phẩm đã tiêu tốn thêm vật liệu, nhân công và thời gian qua nhiều công đoạn. Với PCB/PCBA, escape rate cao có thể biến lỗi kiểm tra tại AOI thành chi phí rework, phân loại, bảo hành hoặc thu hồi.

    Một vấn đề khác nằm ở hiệu suất nhân sự. False call xuất hiện liên tục khiến kỹ thuật viên phải dành thời gian xác minh cảnh báo, thay vì tập trung vào các lỗi thực sự cần xử lý. 

    Chỉ sốAOI truyền thốngSau khi tối ưu bằng AI
    False Call Rate20% đến 80% ở dây chuyền chưa tối ưuGiảm 60% đến 80% so với mức ban đầu
    Thời gian xử lý báo động giả mỗi ca (3.000 board)Khoảng 54 phútKhoảng 12 phút
    Độ chính xác phát hiện lỗi60% đến 85%Trên 99%

    Trên quy mô sản xuất lớn, cải thiện độ chính xác AOI không đơn thuần là nâng chỉ số kỹ thuật. Đây còn là cách kiểm soát chi phí nhân công, giảm rework, hạn chế lỗi lọt và bảo toàn hiệu suất dây chuyền SMT.

    SotaVision – Giải Pháp AI Nâng Cao Độ Chính Xác AOI Cho Nhà Máy Sản Xuất

    độ chính xác AOI 5

    Những nguyên nhân được phân tích ở trên, từ phần cứng, thuật toán, quy trình cho đến con người, đều có một điểm chung: chúng khó có thể được giải quyết triệt để chỉ bằng cách siết chặt quy trình vận hành hệ thống AOI hiện tại. Đây chính là khoảng trống mà SotaVision, giải pháp thị giác máy tính ứng dụng AI do SotaTek phát triển, được thiết kế để giúp nâng cao độ chính xác AOI một cách đồng bộ.

    SotaVision bổ sung lớp AI vào quy trình kiểm tra hiện hữu, hỗ trợ phân tích hình ảnh và nhận diện khuyết tật với các năng lực kỹ thuật nổi bật:

    • Độ chính xác lên đến 99,99%: Mô hình AI được phát triển nhằm phân biệt lỗi thực tế với các biến động hình ảnh bình thường, qua đó hỗ trợ giảm báo lỗi giả (false call) và cải thiện độ chính xác AOI.
    • Tốc độ suy luận dưới 50 mili giây: Thời gian xử lý ngắn giúp kết quả kiểm tra đáp ứng nhịp vận hành của dây chuyền sản xuất tốc độ cao, hạn chế nguy cơ tạo điểm nghẽn tại công đoạn kiểm tra.
    • Phát hiện khuyết tật kích thước từ 0,1 mm: Hỗ trợ nhận diện các lỗi nhỏ trên PCB, linh kiện mật độ cao và khu vực mối hàn có yêu cầu kiểm tra nghiêm ngặt.
    • Xử lý biên (edge-only): Dữ liệu được xử lý ngay tại hạ tầng nhà máy, giảm phụ thuộc vào kết nối mạng liên tục và hạn chế độ trễ do truyền dữ liệu lên cloud.

    Nền tảng có thể tích hợp cùng hệ thống AOI hiện hữu dưới vai trò lớp AI bổ sung (AI layer), hỗ trợ xử lý các trường hợp mà thuật toán kiểm tra truyền thống khó phân loại chính xác. Dữ liệu sản xuất thực tế cũng có thể được sử dụng cho quá trình cải thiện mô hình, giúp thu hẹp khoảng cách giữa độ chính xác AOI theo thông số kỹ thuật và hiệu quả kiểm tra trên dây chuyền vận hành thực tế.

    Xem thêm: SotaVision

    Kết Luận

    Độ chính xác AOI là kết quả tổng hợp của chất lượng hình ảnh, phần cứng, thuật toán, chương trình kiểm tra, quy trình vận hành, con người và điều kiện nhà máy. Camera có độ phân giải cao hay thuật toán được thiết lập tốt vẫn có thể cho kết quả thiếu ổn định nếu các yếu tố liên quan không được kiểm soát xuyên suốt quá trình sản xuất.

    Do đó, nâng cao độ chính xác AOI cần bắt đầu bằng việc xác định đúng nguồn sai lệch: chất lượng hình ảnh, ngưỡng phát hiện, dữ liệu tham chiếu, hiệu chuẩn, tốc độ dây chuyền hoặc thao tác vận hành. Các chỉ số như báo lỗi giả, lỗi lọt, độ lặp lại và khả năng phát hiện lỗi cần được theo dõi thường xuyên nhằm đánh giá hiệu suất AOI sát với điều kiện sản xuất thực tế.

    AI Vision có thể bổ sung năng lực phân tích cho các trường hợp AOI truyền thống khó xử lý, đặc biệt với lỗi phức tạp và biến động hình ảnh giữa các batch sản xuất. SotaVision được phát triển theo hướng tích hợp AI vào hạ tầng kiểm tra hiện hữu, hỗ trợ nâng cao độ chính xác AOI mà không yêu cầu nhà máy thay thế toàn bộ hệ thống đang vận hành.

    Doanh nghiệp của bạn đang gặp vấn đề về độ chính xác AOI, false call cao hoặc lỗi lọt trên dây chuyền SMT? Liên hệ với chúng tôi để được tư vấn giải pháp AI Vision phù hợp với hệ thống kiểm tra hiện tại và điều kiện sản xuất thực tế.

  • 7 Hạn Chế Của AOI Trong Kiểm Tra PCB

    7 Hạn Chế Của AOI Trong Kiểm Tra PCB

    AOI đóng vai trò quan trọng trong kiểm tra ngoại quan PCB, nhưng phạm vi của công nghệ này vẫn tồn tại những giới hạn nhất định. Các hạn chế của AOI trở nên rõ ràng hơn với những lỗi không thể quan sát bằng camera, khuyết tật phụ thuộc vào chiều sâu hoặc các vấn đề liên quan đến đặc tính điện của PCB.

    Nhận diện đúng hạn chế của AOI trong kiểm tra PCB không đồng nghĩa với việc loại bỏ AOI khỏi dây chuyền sản xuất. Với SotaVision, AI Vision có thể bổ sung khả năng nhận diện và phân tích bất thường, giúp doanh nghiệp mở rộng năng lực kiểm tra và xử lý hiệu quả hơn các điểm hạn chế của AOI. Bài viết phân tích 7 hạn chế của AOI và định hướng nâng cấp hệ thống kiểm tra PCB theo yêu cầu sản xuất thực tế.

    Hạn Chế Của AOI Ở Đâu? Cơ Chế Kiểm Tra PCB Của AOI

    Khả năng kiểm tra PCB của AOI phụ thuộc vào camera, ánh sáng, dữ liệu tham chiếu và quy tắc phân loại lỗi. Các yếu tố trên đồng thời tạo ra hạn chế của AOI khi hệ thống phải xử lý bề mặt phản chiếu, vùng bị che khuất hoặc dạng lỗi chưa có dữ liệu tham chiếu. Phân tích hạn chế của AOI là cơ sở quan trọng cho chiến lược nâng cấp hệ thống QC.

    Cơ Chế Vận Hành Của AOI Trong Kiểm Tra PCB

    AOI sử dụng hệ thống camera độ phân giải cao kết hợp nguồn sáng LED đa góc nhằm thu nhận hình ảnh bề mặt PCB sau quá trình lắp ráp linh kiện hoặc hàn reflow. Cơ chế thu nhận hình ảnh quyết định trực tiếp đến phạm vi phát hiện lỗi, đồng thời tạo ra một số hạn chế của AOI liên quan đến góc quan sát, đặc tính bề mặt và điều kiện ánh sáng.

    Về phương pháp lập trình, hệ thống AOI thường sử dụng hai hướng tiếp cận chính:

    • Phương pháp golden board: Một PCB đạt chuẩn được lựa chọn làm mẫu tham chiếu. Hệ thống AOI đối chiếu hình ảnh và đặc điểm của từng PCB sản xuất với mẫu chuẩn nhằm xác định sai lệch. Cách tiếp cận này thiết lập tiêu chuẩn kiểm tra trực quan, đồng thời có thể phát sinh hạn chế của AOI khi ngoại quan sản phẩm thay đổi giữa các lô hoặc thiết kế PCB có nhiều biến thể.
    • Phương pháp dựa trên dữ liệu CAD và thông số thiết kế: AOI sử dụng dữ liệu kỹ thuật nhằm xây dựng profile kiểm tra cho từng vị trí linh kiện, pad và khu vực cần kiểm soát. Phương pháp này giảm sự phụ thuộc vào mẫu vật lý, đồng thời vẫn tồn tại hạn chế của AOI liên quan đến quá trình cập nhật chương trình khi thiết kế PCB thay đổi.

    Xem thêm: Hệ Thống AOI Hoạt Động Như Thế Nào? Giải Thích Chi Tiết

    Các Nhóm Lỗi PCB AOI Có Khả Năng Phát Hiện Hiệu Quả

    AOI phát huy hiệu quả cao với các khuyết tật có thể quan sát trực tiếp qua camera, không bị che khuất bởi linh kiện hoặc lớp vật liệu khác. Phạm vi phát hiện trực quan giúp AOI kiểm soát nhiều nhóm lỗi PCB phổ biến, đồng thời cũng cho thấy ranh giới giữa khả năng phát hiện và hạn chế của AOI. Các nhóm lỗi AOI có khả năng nhận diện hiệu quả gồm:

    • Lỗi bề mặt PCB: trầy xước, vết ố, đứt mạch, sai lệch độ rộng đường mạch (trace width).
    • Lỗi vị trí linh kiện: thiếu linh kiện, đặt sai vị trí, lệch hướng, sai cực tính hoặc sai định hướng linh kiện.
    • Lỗi hàn có thể quan sát trực tiếp: hàn thiếu, hàn dư, cầu hàn, chân hàn không đạt yêu cầu về độ ướt.

    Giới Hạn Vật Lý Của Công Nghệ AOI Trong Kiểm Tra PCB

    Về bản chất, AOI là công nghệ kiểm tra dựa trên nguyên lý quan sát trực tiếp theo đường truyền ánh sáng (line of sight). Các khu vực nằm ngoài trường nhìn của camera, bị linh kiện che khuất hoặc nằm sâu bên trong cấu trúc vật liệu đều vượt quá phạm vi quan sát của hệ thống. Đây là giới hạn vật lý cốt lõi của công nghệ quang học, đồng thời lý giải tính hệ thống của 7 hạn chế của AOI được phân tích trong bài viết.

    Hạn Chế Của AOI #1: Không Kiểm Tra Được Mối Hàn Ẩn Dưới BGA, QFN Và LGA

    Hạn chế của AOI đầu tiên và cũng là hạn chế được nhắc đến nhiều nhất trong ngành sản xuất PCB liên quan đến khả năng quan sát các mối hàn nằm ẩn dưới linh kiện gắn đáy. Với sự phổ biến ngày càng tăng của BGA, QFN và LGA trong thiết kế điện tử hiện đại, hạn chế trên ảnh hưởng trực tiếp đến độ tin cậy của quy trình kiểm tra chất lượng.

    Vì Sao AOI Không Thể Quan Sát Các Mối Hàn Nằm Dưới Linh Kiện?

    Hạn chế của AOI với BGA, QFN và LGA bắt nguồn từ nguyên lý kiểm tra quang học theo đường truyền ánh sáng trực tiếp. Camera chỉ thu nhận được những khu vực có khả năng tiếp cận về mặt thị giác; phần mối hàn nằm dưới thân package bị che khuất hoàn toàn sẽ không thể được đánh giá trực tiếp. V

    ới BGA và LGA, các điểm hàn nằm phía dưới toàn bộ package; với QFN và các linh kiện bottom-terminated, phần lớn kết nối cũng nằm dưới thân linh kiện. Do đó, hạn chế của AOI trong kiểm tra PCB xuất hiện ngay cả khi hệ thống được trang bị camera độ phân giải cao hoặc cấu hình AOI 3D.

    Xét về phạm vi kiểm tra, AOI vẫn có thể đánh giá sự hiện diện, vị trí, hướng đặt và một số đặc điểm bên ngoài của BGA, QFN, LGA, song không thể xác nhận trực tiếp chất lượng các mối hàn bị che khuất. Những khuyết tật như void, head-in-pillow, cầu hàn hoặc thiếu liên kết bên dưới package vì thế nằm ngoài khả năng kiểm tra quang học thông thường.

    hạn chế của AOI 2
    Hạn chế của AOI với BGA, QFN và LGA bắt nguồn từ nguyên lý kiểm tra quang học theo đường truyền ánh sáng trực tiếp

    Rủi Ro Bỏ Sót Lỗi Hàn Ẩn Khi Chỉ Sử Dụng AOI

    Khi doanh nghiệp sử dụng AOI làm phương pháp kiểm tra duy nhất, phạm vi kiểm soát chất lượng vẫn tồn tại khoảng trống với các khuyết tật không thể quan sát bằng hình ảnh quang học. Hạn chế của AOI thể hiện rõ ở các mối hàn ẩn, đặc biệt dưới BGA, QFN và LGA, nơi camera không thể quan sát trực tiếp cấu trúc liên kết. 

    • Void (bọt khí) bên trong mối hàn, làm giảm khả năng dẫn nhiệt và dẫn điện
    • Cầu hàn ẩn giữa các chân linh kiện sát nhau
    • Mối hàn không đủ thể tích hoặc không tiếp xúc hoàn toàn với pad

    Theo AllPCB, đây chính là một trong những hạn chế của AOI rõ ràng nhất: công nghệ này không thể phát hiện lỗi nội bộ như void trong PCB đa lớp hay mối hàn ẩn dưới các gói BGA

    Kết Hợp AOI Và AXI Để Khắc Phục Hạn Chế Của AOI

    Giải pháp cho hạn chế của AOI được khuyến nghị phổ biến nhất trong ngành là bổ sung AXI (Automated X-ray Inspection) cho các dòng sản phẩm sử dụng linh kiện gắn đáy. Khác với AOI, tia X có khả năng xuyên qua thân linh kiện để quan sát trực tiếp cấu trúc mối hàn bên dưới.

    Tiêu chíAOIAXI
    Phạm vi quan sátBề mặt, mối hàn lộ thiênXuyên qua linh kiện, mối hàn ẩn
    Phát hiện void, cầu hàn ẩnKhôngCó
    Tốc độ kiểm traNhanhChậm hơn, chi phí đầu tư cao hơn
    Vai trò trong dây chuyềnKiểm tra 100% sản lượngKiểm tra chọn mẫu hoặc bo mạch có BGA

    Nhiều nhà máy áp dụng mô hình kết hợp: AOI kiểm tra 100% sản lượng cho lỗi bề mặt, còn AXI được lấy mẫu thống kê trên các bo mạch có linh kiện gắn đáy, theo mô tả từ PCBSync.

    Hạn Chế Của AOI #2: False Call Cao Làm Tăng Tải Kiểm Tra Và Chi Phí QC

    Một trong những hạn chế của AOI gây tốn kém nhất trên thực tế không nằm ở việc bỏ sót lỗi, mà ở điều ngược lại: cảnh báo sai, hay còn gọi là false call. Đây là tình trạng AOI gắn nhãn lỗi cho những bo mạch thực chất vẫn đạt chuẩn, buộc nhân sự phải tái kiểm tra thủ công.

    Những Yếu Tố Làm Gia Tăng False Call Của Hệ Thống AOI

    Hạn chế của AOI liên quan đến false call thường xuất phát từ những yếu tố kỹ thuật lặp lại trong quá trình thiết lập và vận hành hệ thống. Khi tiêu chí kiểm tra không đủ linh hoạt trước các biến động tự nhiên của sản xuất, hạn chế của AOI có thể biểu hiện qua việc gia tăng cảnh báo NG dù sản phẩm vẫn đáp ứng tiêu chuẩn chất lượng:

    • Dung sai lập trình quá chặt so với biến động tự nhiên của quy trình sản xuất, khiến các sai lệch nhỏ vẫn nằm trong giới hạn chấp nhận bị hệ thống đánh dấu NG.
    • Biến động ánh sáng giữa các lô sản xuất hoặc theo thời gian sử dụng đèn LED làm thay đổi đặc điểm hình ảnh, từ đó gia tăng false call và làm rõ hơn hạn chế của AOI về độ ổn định của điều kiện quang học.
    • Sai lệch nhỏ về hình dạng, màu sắc linh kiện giữa các lô vật tư có thể tạo ra khác biệt hình ảnh dù vẫn nằm trong dung sai kỹ thuật, khiến hệ thống phát sinh cảnh báo không chính xác.

    Theo hồ sơ sáng chế được công bố trên USPTO, các thuật toán AOI được tối ưu tốt vẫn có thể đánh trượt khoảng 3 đến 15% số bo mạch, và trong một số cấu hình, tới 98% các trường hợp bị đánh trượt này được xác nhận là false call sau khi nhân viên kiểm tra lại. Vì vậy, kiểm soát false call giữ vai trò quan trọng trong quá trình đánh giá hạn chế của AOI và tối ưu hiệu quả kiểm tra PCB.

    False Call Tạo Ra Những Chi Phí Vận Hành Nào?

    Theo Siemens Digital Industries Software, tại nhiều dây chuyền SMT, khoảng 30%–80% số bo mạch bị AOI cảnh báo lỗi có thể vẫn đạt tiêu chuẩn sau quá trình nhân viên kiểm tra lại. Tỷ lệ false call cao là một hạn chế của AOI đáng chú ý, đặc biệt với các hệ thống phụ thuộc nhiều vào ngưỡng kiểm tra và bộ quy tắc cố định. 

    Những hệ quả cụ thể bao gồm:

    • Nhân sự phải dành phần lớn thời gian mỗi ca để rà soát hình ảnh cảnh báo.
    • Chi phí vận hành ẩn tăng cao: một nghiên cứu tình huống được Orbotech thực hiện ước tính chi phí xử lý cảnh báo sai vào khoảng 7.000 USD mỗi panel mỗi năm. 
    • Hiện tượng mệt mỏi cảnh báo (alarm fatigue): khi tỷ lệ cảnh báo sai quá cao, nhân viên có xu hướng giảm mức độ tập trung, làm tăng nguy cơ bỏ sót lỗi thật trong những lần kiểm tra tiếp theo.

    Tối Ưu False Call Là Yếu Tố Quan Trọng Khi Đánh Giá Hiệu Quả AOI

    Tỷ lệ false call cần được đưa vào hệ tiêu chí đánh giá ngay từ giai đoạn lựa chọn và triển khai thiết bị. Theo APTPCB, một quy trình AOI được hiệu chỉnh tốt hướng tới false call dưới 500 PPM.

    Tỷ lệ false call cao phản ánh rõ hạn chế của AOI về khả năng cân bằng giữa độ nhạy phát hiện và tính ổn định của kết quả kiểm tra. False call gia tăng kéo theo khối lượng tái kiểm, chi phí nhân sự và nguy cơ alarm fatigue, qua đó làm giảm hiệu quả tổng thể của hệ thống.

    Hạn Chế Của AOI #3: AOI 2D Khó Nhận Diện Các Khuyết Tật Theo Trục Z

    hạn chế của AOI 3
    Hạn chế của AOI khi khó nhận diện khuyết tật theo trục Z

    Hạn chế của AOI đáng chú ý với các hệ thống AOI 2D nằm ở khả năng thu nhận thông tin chiều cao, khiến nhiều bất thường theo trục Z khó được nhận diện chính xác. AOI 2D chủ yếu sử dụng hình ảnh phẳng theo hai chiều X–Y, phù hợp với các lỗi ngoại quan có thể quan sát trực tiếp. 

    Ngược lại, AOI 3D bổ sung dữ liệu chiều cao theo trục Z thông qua nhiều camera, structured light, quét laser hoặc công nghệ Moiré dịch pha, qua đó hỗ trợ đo hình học mối hàn và độ đồng phẳng linh kiện. Sự khác biệt về dữ liệu thu nhận là nguyên nhân quan trọng tạo nên hạn chế của AOI 2D.

    Tiêu chíAOI 2DAOI 3D
    Dữ liệu thu thậpHình ảnh phẳng X–YDữ liệu X–Y–Z
    Khả năng phát hiện lỗi trục ZHạn chếCó khả năng đo và phân tích
    Tốc độ và chi phíNhanh, chi phí thấp hơnChi phí đầu tư cao hơn
    Phạm vi phù hợpPCB đơn giản, sản lượng lớnPCB mật độ cao, BGA, QFN và linh kiện phức tạp

    Hạn chế của AOI 2D thể hiện rõ với các lỗi như tombstoning, lifted lead và sai lệch độ đồng phẳng của BGA. Tombstoning tạo ra thay đổi về chiều cao của linh kiện; lifted lead liên quan trực tiếp đến trạng thái nâng khỏi pad; còn coplanarity của BGA đòi hỏi dữ liệu chiều cao tại từng điểm hàn. Những đặc điểm hình học theo trục Z khó được đánh giá đầy đủ từ một hình ảnh phẳng. 

    Hạn Chế Của AOI #4: Phụ Thuộc Vào Quy Tắc Và Dữ Liệu Kiểm Tra Được Thiết Lập Trước

    Hạn chế của AOI mang tính hệ thống xuất phát từ phương thức thiết lập tiêu chí kiểm tra dựa trên dữ liệu và quy tắc được xác định trước. AOI truyền thống đối chiếu hình ảnh thực tế với mẫu chuẩn, dữ liệu CAD hoặc ngưỡng kiểm tra đã lập trình.

    Giới Hạn Của Phương Pháp Golden Board Và So Khớp Mẫu

    Phương pháp golden board sử dụng một PCB đạt chuẩn làm mẫu tham chiếu cho quá trình kiểm tra các bo mạch tiếp theo. AOI đối chiếu hình ảnh sản phẩm thực tế với hình ảnh của mẫu chuẩn nhằm xác định sai lệch. 

    Hạn chế của AOI tiếp tục thể hiện rõ với môi trường sản xuất có tần suất thay đổi thiết kế cao. Mỗi thay đổi về layout, linh kiện, tiêu chuẩn ngoại quan hoặc yêu cầu kiểm tra đều có thể kéo theo nhu cầu cập nhật chương trình AOI. PCBWay xác định việc lập trình lại sau mỗi thay đổi là một hạn chế của của AOI, đồng thời hệ thống truyền thống chủ yếu phát hiện các dạng lỗi đã được thiết lập trước. 

    Chi Phí Lập Trình Và Cập Nhật AOI Khi Thiết Kế PCB Thay Đổi

    Mỗi lần thiết kế PCB thay đổi, dù chỉ là điều chỉnh nhỏ về vị trí linh kiện hoặc thay đổi nhà cung cấp linh kiện, chương trình kiểm tra AOI thường cần được cập nhật lại. Quá trình này bao gồm:

    • Nhập lại dữ liệu vị trí linh kiện (pick and place) và file Gerber
    • Quét lại bo mạch mẫu đạt chuẩn để huấn luyện mô hình so khớp
    • Kiểm tra và tinh chỉnh ngưỡng phát hiện cho từng loại linh kiện mới

    Với các nhà máy sản xuất theo mô hình đơn hàng nhỏ, đa dạng sản phẩm (high mix, low volume), khối lượng công việc lập trình lại này tạo ra một hạn chế của AOI về mặt vận hành, làm tăng thời gian chuẩn bị trước khi dây chuyền có thể chạy ổn định.

    Hạn Chế Của AOI Khi Đối Mặt Với Các Dạng Lỗi Chưa Từng Được Khai Báo

    AOI chủ yếu phát hiện những khuyết tật đã được lập trình và định nghĩa trước. Vì vậy, các dạng khuyết tật chưa xuất hiện trong dữ liệu tham chiếu hoặc chưa được kỹ sư xây dựng tiêu chí nhận diện có nguy cơ bị bỏ sót, qua đó làm rõ hạn chế của AOI về khả năng thích ứng với lỗi mới.

    Hạn chế của AOI tại khía cạnh này mang tính cấu trúc, khác với các giới hạn xuất phát từ khả năng quan sát quang học. Sự phụ thuộc vào dữ liệu tham chiếu và quy tắc kiểm tra khiến hạn chế của AOI trong kiểm tra PCB trở nên rõ rệt hơn với sản phẩm mới, thiết kế phức tạp hoặc dây chuyền có nhiều biến thể.

    Hạn Chế Của AOI #5: Độ Ổn Định Kiểm Tra Phụ Thuộc Vào Điều Kiện Hình Ảnh

    AOI vận hành dựa trên hình ảnh, vì vậy chất lượng và độ ổn định của điều kiện chụp ảnh có ảnh hưởng trực tiếp đến độ chính xác kiểm tra. Hạn chế của AOI liên quan đến điều kiện hình ảnh thường chưa được đánh giá đầy đủ ở giai đoạn lựa chọn thiết bị, song có thể tác động đáng kể đến tính ổn định của hệ thống và hiệu quả vận hành thực tế.

    Bề Mặt Phản Chiếu Ảnh Hưởng Đến Kết Quả AOI Như Thế Nào?

    Các linh kiện có bề mặt bóng, mạ thiếc sáng, hoặc vỏ kim loại phản chiếu ánh sáng mạnh dễ tạo ra hiện tượng lóa sáng trong hình ảnh thu được, khiến thuật toán khó phân biệt được ranh giới thực của linh kiện. Thuật toán xử lý ảnh của AOI đôi khi có thể nhầm lẫn giữa linh kiện và các ký hiệu in trên lớp silkscreen, dẫn đến cảnh báo sai.

    Một nghiên cứu công bố trên arXiv về phát hiện lỗi PCB bằng thị giác máy cũng chỉ ra rằng các hạn chế của AOI hiện tại là dễ bị ảnh hưởng bởi ánh sáng môi trường xung quanh, gây ra sự biến dạng đáng kể trong hình ảnh thu được và làm tăng tỷ lệ đánh giá sai trong quá trình kiểm tra.

    hạn chế của AOI 4
    Hạn chế của AOI là dễ bị ảnh hưởng bởi ánh sáng môi trường xung quanh

    Bóng Đổ Và Chênh Lệch Chiều Cao Có Thể Làm Sai Lệch Kết Quả Kiểm Tra

    Những linh kiện có chiều cao lớn nhô lên khỏi bề mặt PCB thường tạo ra bóng đổ xuống các khu vực xung quanh, đặc biệt khi ánh sáng chiếu từ một góc nhất định. Những vùng bóng đổ này đôi khi bị hệ thống nhận diện nhầm thành bất thường, dù thực chất bo mạch không có lỗi. Ngoài ra, khi độ tương phản giữa các chi tiết trên hình ảnh quá thấp, camera cũng có thể bỏ sót những lỗi hạn chế của AOI thực sự tồn tại.

    Hiệu Chuẩn Ánh Sáng Và Bảo Trì Là Yếu Tố Duy Trì Độ Ổn Định AOI

    Để giảm thiểu hạn chế của AOI liên quan đến điều kiện hình ảnh, các nhà máy cần duy trì quy trình bảo trì định kỳ, bao gồm:

    • Kiểm tra và hiệu chuẩn cường độ đèn LED theo lịch cố định, vì cường độ ánh sáng suy giảm dần theo thời gian sử dụng
    • Vệ sinh ống kính camera thường xuyên để tránh bụi bẩn làm mờ hình ảnh
    • Điều chỉnh góc chiếu sáng phù hợp với từng loại bo mạch, đặc biệt với các thiết kế có nhiều linh kiện chiều cao khác nhau

    Hạn Chế Của AOI #6: Không Đánh Giá Được Chất Lượng Điện Và Hiệu Năng Chức Năng PCB

    Hạn chế của AOI thường xuất hiện tại ranh giới giữa kiểm tra ngoại quan và đánh giá chức năng thực tế của PCB. Bo mạch có thể đáp ứng đầy đủ tiêu chí hình ảnh dưới hệ thống AOI nhưng vẫn tồn tại lỗi điện hoặc vấn đề chức năng chỉ bộc lộ qua quá trình kiểm tra chuyên sâu và vận hành thực tế.

    AOI Và ICT Đánh Giá Hai Khía Cạnh Chất Lượng PCB Khác Nhau

    AOI tập trung vào kiểm tra ngoại quan PCB, bao gồm hình dạng, vị trí, hướng đặt và sự hiện diện của linh kiện, cùng các đặc điểm có thể quan sát trực tiếp trên mối hàn. Hạn chế của AOI nằm ở phạm vi đánh giá hình ảnh: hệ thống không thể xác nhận trực tiếp các đặc tính điện hoặc khả năng hoạt động thực tế của bo mạch. 

    ICT (In-Circuit Testing) tiếp cận chất lượng PCB từ góc độ điện học, thông qua đo dòng điện, điện trở, tín hiệu và các thông số tại từng điểm kiểm tra. Sự khác biệt về phạm vi kiểm tra cho thấy hạn chế của AOI không thể được khắc phục chỉ bằng việc tăng độ phân giải hình ảnh. AOI và ICT cần được xem là hai lớp kiểm tra bổ trợ, giúp doanh nghiệp giảm hạn chế của AOI trong kiểm tra PCB và nâng cao độ bao phủ của hệ thống QC.

    Vì Sao PCB Đạt AOI Vẫn Có Thể Không Đạt Kiểm Tra Chức Năng?

    Có những dạng lỗi hoàn toàn không biểu hiện ra bên ngoài dưới dạng bất thường về hình ảnh, ví dụ:

    • Mối hàn nguội (cold solder joint) có thể trông bình thường về mặt hình dạng nhưng không tạo được liên kết kim loại đầy đủ, khiến bo mạch hoạt động không ổn định dưới tác động nhiệt hoặc rung động
    • Điện trở tiếp xúc cao tại điểm hàn do vi cấu trúc bên trong không đạt chuẩn, dù bề ngoài mối hàn vẫn trông đầy đặn
    • Lỗi tín hiệu do sai lệch trong mạch in nhiều lớp, không thể quan sát bằng camera bề mặt

    Nguyên tắc chi phí lỗi trong ngành sản xuất, thường được gọi là quy tắc 1:10:100, cho thấy chi phí xử lý một lỗi tăng gấp khoảng 10 lần ở mỗi giai đoạn sau nếu lỗi đó không được phát hiện sớm, từ giai đoạn thiết kế đến lắp ráp cuối cùng, và tiếp tục tăng mạnh nếu lỗi lọt ra đến tay khách hàng

    Kết Hợp AOI, ICT Và Functional Test Trong Quy Trình QC PCB

    Một quy trình QC toàn diện cho PCB hiện đại thường bao gồm nhiều lớp kiểm tra, mỗi lớp giải quyết một khía cạnh chất lượng riêng:

    Công đoạn kiểm traĐánh giáThời điểm áp dụng
    SPI (Solder Paste Inspection)Chất lượng in kem hàn trước reflowTrước khi lắp linh kiện
    AOINgoại quan, vị trí linh kiện, mối hàn lộ thiênSau lắp linh kiện, sau reflow
    AXIMối hàn ẩn, void bên trongSau reflow, với bo mạch có BGA
    ICTĐặc tính điện tại từng điểm mạchSau lắp ráp hoàn chỉnh
    Functional TestHành vi thực tế của sản phẩmGiai đoạn kiểm tra cuối cùng

    Việc phân bổ đúng vai trò cho từng công đoạn giúp nhà máy khắc phục hạn chế của AOI mà không cần thay thế toàn bộ hệ thống kiểm tra hiện có, đồng thời tối ưu được chi phí kiểm tra tổng thể theo mô hình chi phí chất lượng mà IPC khuyến nghị, trong đó lỗi được phát hiện càng sớm thì chi phí xử lý càng thấp.

    Hạn Chế Của AOI #7: Không Phát Hiện Được Lỗi Bên Trong PCB Đa Lớp

    hạn chế của AOI 5
    Hạn chế của AOI khi không phát hiện được lỗi bên trong PCB đa lớp

    Hạn chế của AOI trở nên rõ rệt với PCB đa lớp, nơi nhiều lớp mạch đồng được ép giữa các lớp vật liệu cách điện và liên kết thông qua hệ thống via. AOI sử dụng phương pháp kiểm tra quang học nên chủ yếu đánh giá các đặc điểm có thể quan sát trên bề mặt PCB. 

    Các lớp mạch bên trong, via ẩn hoặc khu vực bị vật liệu và linh kiện che khuất nằm ngoài phạm vi quan sát trực tiếp. Theo AllPCB, AOI không thể kiểm tra các lớp bên trong PCB hoặc các mối hàn ẩn, chẳng hạn kết nối nằm dưới BGA. 

    Hạn chế của AOI trong kiểm tra PCB có thể dẫn đến nguy cơ bỏ sót các khuyết tật không biểu hiện rõ trên bề mặt, chẳng hạn:

    • Void bên trong mối hàn của buried via hoặc blind via: Khuyết tật nằm sâu bên dưới bề mặt, không tạo ra hình ảnh đủ rõ cho hệ thống AOI nhận diện.
    • Sai lệch vị trí giữa các lớp mạch: Phát sinh trong quá trình ép lớp (lamination), ảnh hưởng đến độ chính xác kết nối giữa các lớp nhưng không nhất thiết tạo ra bất thường trên bề mặt.
    • Khuyết tật tại lớp underfill: Nằm bên dưới linh kiện và ngoài vùng quan sát trực tiếp của camera AOI.

    Việc bổ sung AXI/X-ray cần được cân nhắc dựa trên cấu trúc PCB, mức độ phức tạp của sản phẩm và yêu cầu độ tin cậy. Các trường hợp có nhu cầu kiểm tra xuyên vật liệu gồm:

    • PCB từ 6 lớp trở lên, đặc biệt với thiết kế sử dụng buried via hoặc blind via.
    • Sản phẩm yêu cầu độ tin cậy cao, chẳng hạn ứng dụng ô tô, y tế hoặc hàng không.
    • PCB có mật độ BGA, QFN cao, với số lượng lớn kết nối nằm dưới package.
    • Sản phẩm có yêu cầu kiểm soát nghiêm ngặt đối với lỗi nội bộ, nơi khả năng bỏ sót defect có thể tạo ra rủi ro lớn về chất lượng và chi phí bảo hành.

    AXI/X-ray mở rộng phạm vi kiểm tra sang các khu vực AOI không thể quan sát, qua đó giảm hạn chế của AOI đối với lỗi ẩn bên trong PCB. Theo phân tích chi phí–lợi ích, X-ray có thể hỗ trợ giảm tỷ lệ lỗi và chi phí rework với các dòng sản phẩm có mức độ rủi ro cao. Vì vậy, đánh giá đúng hạn chế của AOI theo cấu trúc PCB giúp doanh nghiệp xác định nhu cầu bổ sung AXI phù hợp, thay vì sử dụng AOI như lớp kiểm tra duy nhất.

    Xem thêm: Kiểm Tra AOI: AOI Kiểm Tra Những Lỗi Gì Trong Sản Xuất?

    SotaVision – Giải Pháp Khắc Phục Hạn Chế Của AOI

    Qua 7 hạn chế của AOI đã phân tích, có thể thấy nhiều vấn đề xuất phát từ giới hạn của phương pháp kiểm tra dựa trên quy tắc cố định, golden board và dữ liệu tham chiếu được thiết lập trước. AOI vẫn giữ vai trò quan trọng tại các công đoạn kiểm tra ngoại quan PCB, song hạn chế của AOI trở nên rõ rệt trước những biến động về vật tư, thiết kế, điều kiện hình ảnh và các dạng khuyết tật mới. 

    Khác với phương pháp so khớp mẫu tĩnh, SotaVision ứng dụng mô hình AI nhằm phân tích dữ liệu hình ảnh và thích ứng tốt hơn với các biến động thực tế trên dây chuyền. Khả năng này đặc biệt có giá trị với những nguyên nhân thường dẫn đến hạn chế của AOI như thay đổi giữa các lô vật tư, sai lệch nhỏ về ngoại quan linh kiện, điều kiện ánh sáng hoặc các biến thể sản phẩm. AI Vision giúp tăng khả năng phân biệt giữa sai lệch được phép và defect thực tế, qua đó hỗ trợ giảm false call và nâng cao tính ổn định của quá trình kiểm tra.

    Một số năng lực kỹ thuật đáng chú ý của SotaVision gồm:

    • Tốc độ suy luận dưới 50 mili giây: Đáp ứng yêu cầu phân tích hình ảnh theo thời gian thực tại các dây chuyền sản xuất tốc độ cao.
    • Độ chính xác lên đến 99,99%: Áp dụng cho các kịch bản kiểm tra đã được triển khai thực tế.
    • Khả năng phát hiện khuyết tật với độ phân giải tới 0,1 mm: Phù hợp với PCB có mật độ linh kiện cao và yêu cầu kiểm tra chi tiết.
    • Kiến trúc edge-only: Cho phép xử lý dữ liệu trực tiếp tại hệ thống biên, hỗ trợ tích hợp vào dây chuyền hiện hữu mà không phụ thuộc vào kết nối cloud liên tục.

    SotaVision không hướng tới việc thay thế toàn bộ AOI, mà tập trung giải quyết những khoảng trống mà hạn chế của AOI truyền thống để lại. Với dây chuyền đang gặp vấn đề về false call, bỏ sót defect, biến động ngoại quan hoặc khó thích ứng với thiết kế PCB mới, AI Vision có thể được triển khai như lớp phân tích thông minh bổ sung phía sau hệ thống kiểm tra hiện hữu. Cách tiếp cận này giúp doanh nghiệp tận dụng hạ tầng AOI sẵn có, đồng thời từng bước giảm hạn chế của AOI, nâng cao hiệu quả QC và xây dựng quy trình kiểm tra PCB linh hoạt hơn.

    Đội ngũ chuyên gia của SotaVision sẵn sàng đồng hành cùng doanh nghiệp đánh giá hiện trạng hệ thống kiểm tra, xác định các hạn chế của AOI đang ảnh hưởng đến dây chuyền và đề xuất phương án tích hợp SotaVision phù hợp với đặc điểm sản phẩm, yêu cầu chất lượng và mục tiêu vận hành.

    Xem thêm: SotaVision

    Kết Luận

    Hạn chế của AOI không đồng nghĩa với việc AOI là công nghệ kiểm tra kém hiệu quả. Ngược lại, AOI vẫn giữ vai trò quan trọng trong kiểm tra ngoại quan PCB nhờ khả năng tự động hóa, tốc độ xử lý cao và khả năng phát hiện nhiều nhóm lỗi bề mặt. 

    Việc nhận diện đúng hạn chế của AOI giúp doanh nghiệp tránh kỳ vọng AOI có thể đảm nhiệm toàn bộ quy trình kiểm tra chất lượng. Thay vào đó, AOI cần được đặt vào một hệ thống QC nhiều lớp, kết hợp cùng AXI/X-ray, ICT hoặc các công nghệ AI Vision tùy theo đặc điểm sản phẩm.

    Đối với doanh nghiệp sản xuất PCB/PCBA, lựa chọn công nghệ không nên chỉ dựa trên tốc độ hoặc độ phân giải thiết bị. Đánh giá toàn diện hạn chế của AOI, phạm vi defect cần kiểm soát, tỷ lệ false call, yêu cầu sản phẩm và khả năng tích hợp với hệ thống hiện hữu sẽ giúp xây dựng chiến lược kiểm tra phù hợp hơn. SotaVision mang đến hướng tiếp cận AI Vision nhằm tăng tính linh hoạt và khả năng thích ứng của quy trình QC, hỗ trợ doanh nghiệp tiến gần hơn tới hệ thống kiểm tra thông minh, ổn định và có khả năng mở rộng.

    Liên hệ SotaVision để được đánh giá hệ thống kiểm tra hiện tại và tư vấn giải pháp SotaVision phù hợp với nhu cầu sản xuất PCB/PCBA của doanh nghiệp.
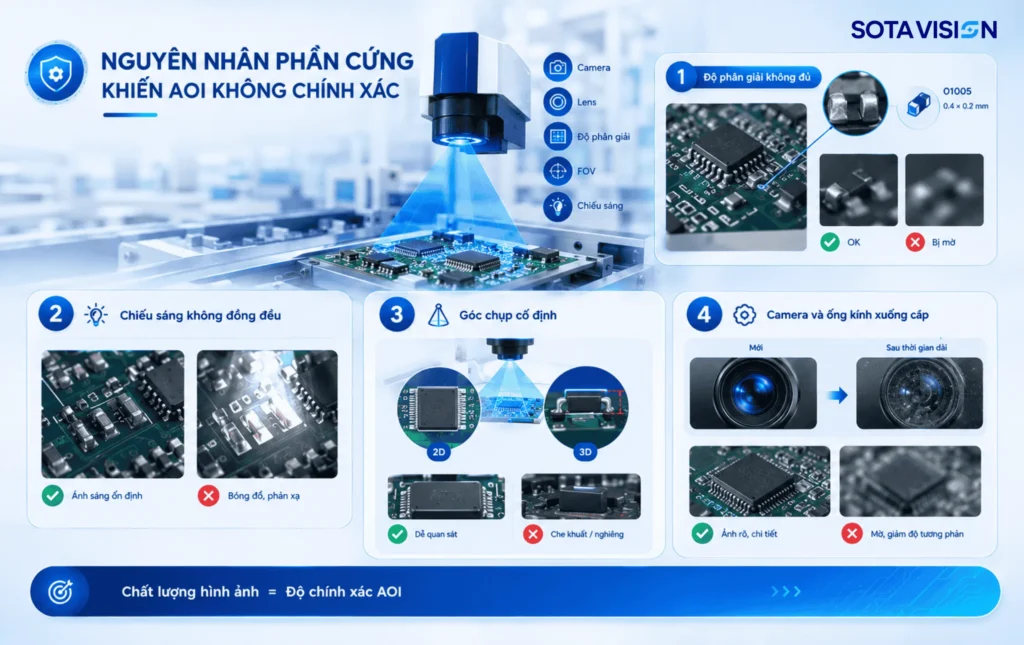
  • Độ Chính Xác Của AOI Là Bao Nhiêu? Phân Tích Thực Tế

    Độ Chính Xác Của AOI Là Bao Nhiêu? Phân Tích Thực Tế

    Độ chính xác của AOI là bao nhiêu? Đây là câu hỏi quan trọng đối với doanh nghiệp đang tìm kiếm giải pháp tự động hóa kiểm tra chất lượng sản phẩm điện tử. Trên thực tế, hiệu suất của AOI có thể thay đổi tùy theo loại sản phẩm, đặc điểm lỗi, chất lượng hình ảnh và điều kiện vận hành của dây chuyền.

    Sự kết hợp giữa AOI và AI Vision đang mở ra hướng tiếp cận mới cho bài toán này. SotaVision ứng dụng AI và Deep Learning vào kiểm tra hình ảnh, giúp hệ thống xử lý tốt hơn các biến thể sản phẩm và dạng lỗi phức tạp. Nội dung dưới đây sẽ phân tích cụ thể độ chính xác của AOI và những yếu tố quyết định hiệu quả kiểm tra thực tế.
    Độ Chính Xác Của AOI Và Phương Pháp Đo Lường Trong Sản Xuất

    Độ chính xác của AOI phản ánh mức độ hệ thống đưa ra kết quả kiểm tra phù hợp với trạng thái thực tế của sản phẩm. Để xác định chỉ số này, cần đối chiếu kết quả phân loại của AOI với dữ liệu thực tế của từng sản phẩm và xác định các trường hợp nhận diện đúng, báo lỗi sai hoặc bỏ sót lỗi.

    Phương pháp đánh giá dựa trên True Positive, True Negative, False Positive và False Negative giúp lượng hóa hiệu suất của hệ thống một cách rõ ràng. Đây cũng là cơ sở để đánh giá năng lực kiểm tra độ chính xác của AOI của các giải pháp AI Vision như SotaVision theo từng nhóm lỗi và điều kiện sản xuất.

    Khái Niệm Accuracy Rate Trong Hệ Thống AOI

    Độ chính xác của AOI (Accuracy Rate) là tỷ lệ phần trăm các kết quả phân loại đúng trên tổng số điểm kiểm tra của hệ thống. Chỉ số này bao gồm cả trường hợp AOI phát hiện đúng sản phẩm lỗi và xác nhận đúng sản phẩm đạt chuẩn. Vì vậy, độ chính xác của AOI phản ánh hiệu suất phân loại tổng thể, không đơn thuần thể hiện khả năng phát hiện lỗi.

    Khác với Detection Rate, độ chính xác của AOI tính đến cả khả năng nhận diện sản phẩm đạt chuẩn. Một hệ thống có thể phát hiện phần lớn lỗi nhưng vẫn tạo ra nhiều cảnh báo sai, từ đó làm giảm hiệu quả kiểm tra thực tế. Theo Averroes.ai, các hệ thống kiểm tra quang học được triển khai và tối ưu phù hợp có thể đạt Accuracy trên 97% trong một số điều kiện nhất định.

    Phương Pháp Tính Độ Chính Xác Dựa Trên True Positive, False Positive Và False Negative

    Độ chính xác của AOI được tính toán dựa trên ma trận nhầm lẫn (confusion matrix), với bốn thành phần cốt lõi:

    • True Positive (TP): lỗi thật được AOI phát hiện đúng
    • True Negative (TN): sản phẩm đạt chuẩn được AOI xác nhận đạt
    • False Positive (FP): sản phẩm tốt bị AOI báo lỗi sai, còn gọi là false call
    • False Negative (FN): lỗi thật bị AOI bỏ sót, còn gọi là escape

    Công thức phổ biến nhất là:

    Accuracy = (TP + TN) / (TP + TN + FP + FN)

    Ngoài accuracy, các nhà máy còn theo dõi thêm hai chỉ số bổ trợ là precision (độ chuẩn xác khi báo lỗi) và recall (khả năng bắt trọn lỗi thật), vì một hệ thống có độ chính xác của AOI cao vẫn có thể yếu ở một trong hai khía cạnh này nếu tỷ lệ lỗi trên dây chuyền quá thấp. Theo dõi đồng thời cả ba chỉ số này giúp phản ánh đúng độ chính xác của AOI thay vì chỉ dựa vào một con số tổng hợp duy nhất.

    Phân Biệt Độ Chính Xác Và Tỷ Lệ Phát Hiện Lỗi (Detection Rate)

    Độ chính xác của AOI và Detection Rate là hai chỉ số có liên quan nhưng phản ánh những khía cạnh khác nhau của hệ thống kiểm tra. Accuracy đánh giá tỷ lệ kết quả phân loại đúng trên toàn bộ mẫu kiểm tra, còn Detection Rate tập trung vào khả năng phát hiện các lỗi thực tế.

    Có thể hình dung sự khác biệt như sau:

    Tiêu chíĐộ chính xác của AOI (Accuracy)Tỷ lệ phát hiện lỗi (Detection Rate/Recall)
    Phạm vi đánh giáToàn bộ kết quả kiểm traCác sản phẩm thực sự có lỗi
    Sản phẩm đạt chuẩnCó tính đếnKhông trực tiếp tính đến
    Lỗi được phát hiện đúngCó tính đếnCó tính đến
    Lỗi bị bỏ sótCó tính đếnCó tính đến
    Báo lỗi saiCó ảnh hưởng đến kết quảKhông phản ánh trực tiếp
    Mục đích chínhĐánh giá khả năng phân loại tổng thểĐánh giá khả năng bắt lỗi

    Một hệ thống AOI có thể đạt Detection Rate 99% nhưng vẫn tạo ra tỷ lệ False Call cao. Khi đó, khả năng bắt lỗi của hệ thống rất tốt nhưng hiệu quả phân loại tổng thể chưa tối ưu. Đội ngũ QC vẫn phải dành nhiều thời gian xác minh các cảnh báo không chính xác, làm tăng chi phí vận hành và giảm hiệu suất dây chuyền.

    Độ Chính Xác Của AOI Đạt Bao Nhiêu Phần Trăm Trong Thực Tế Sản Xuất?

    Độ chính xác của AOI trong thực tế sản xuất thường nằm trong khoảng 95% đến 99,99%, tùy vào công nghệ cảm biến, thuật toán xử lý ảnh và mức độ tối ưu hóa chương trình kiểm tra. Đây là khoảng dao động khá rộng, phản ánh sự khác biệt lớn giữa một hệ thống AOI cơ bản và một hệ thống AOI ứng dụng AI được tinh chỉnh kỹ lưỡng.

    Ngưỡng Độ Chính Xác Phổ Biến Theo Tài Liệu Ngành 

    Các tài liệu và nghiên cứu ngành cho thấy độ chính xác của AOI có thể đạt mức cao nếu hệ thống được lựa chọn, thiết lập và vận hành phù hợp. Theo báo cáo thị trường thiết bị kiểm tra SMT, ngưỡng phát hiện lỗi của các hệ thống AOI độ phân giải cao đã đạt 98,2% vào năm 2024, trong khi hơn 87% nhà sản xuất điện tử toàn cầu đang sử dụng hệ thống kiểm tra SMT như một phần bắt buộc của quy trình đảm bảo chất lượng.

    Số liệu trên cho thấy độ chính xác của AOI không nên được xem là một thông số cố định áp dụng cho mọi dây chuyền. Độ phân giải camera, hệ thống chiếu sáng, thuật toán xử lý hình ảnh, dữ liệu huấn luyện và đặc điểm sản phẩm đều có thể tác động đến kết quả. Cùng báo cáo này ghi nhận việc ứng dụng AI và deep learning đã giúp giảm tỷ lệ báo lỗi giả tới 41% so với hệ thống AOI rule-based truyền thống, qua đó góp phần cải thiện độ chính xác của AOI và hiệu quả kiểm tra thực tế.

    Ngược lại, một nghiên cứu về hệ thống AOI kiểm tra linh kiện quang học ba chiều cho thấy, chỉ với 30 mẫu huấn luyện ban đầu, mô hình học máy đã đạt độ chính xác phát hiện 97%. Kết quả này cho thấy độ chính xác của AOI có thể được cải thiện đáng kể thông qua việc tối ưu thuật toán và dữ liệu huấn luyện.

    độ chính xác của AOI 2
    Các tài liệu và nghiên cứu ngành cho thấy độ chính xác của AOI có thể đạt mức cao

    So Sánh Độ Chính Xác Giữa AOI 2D Và AOI 3D

    Tiêu chíAOI 2DAOI 3D
    Nguyên lý hoạt độngPhân tích ảnh phẳng dựa trên độ tương phản và màu sắcĐo chiều cao, thể tích bằng ánh sáng cấu trúc hoặc tam giác laser
    Khả năng phát hiện lỗiTốt với lỗi bề mặt, thiếu linh kiện và lệch vị tríPhát hiện thêm khoảng 30% lỗi so với AOI 2D, đặc biệt với lỗi liên quan đến chiều cao
    Điểm yếuDễ phát sinh báo lỗi sai do bóng đổ và phản chiếu ánh sáng trên bề mặt kim loạiChi phí đầu tư và bảo trì cao hơn
    Ứng dụng phù hợpBảng mạch đơn giản, mật độ linh kiện thấpBảng mạch mật độ cao, linh kiện BGA, QFN yêu cầu độ tin cậy cao

    Dữ liệu ngành cho thấy AOI 3D có thể phát hiện thêm tới 30% số lỗi so với hệ thống 2D thuần túy nhờ khả năng đo lường chiều cao và thể tích mối hàn thay vì chỉ phân tích màu sắc bề mặt.

    Với các lỗi mối hàn phức tạp như head-in-pillow hoặc chân linh kiện bị nhấc, AOI 3D có thể đạt tỷ lệ phát hiện trên 95%, trong khi AOI 2D gặp nhiều hạn chế do thiếu dữ liệu chiều sâu. Vì vậy, độ chính xác của AOI 3D thường có lợi thế hơn với PCB mật độ cao và các linh kiện như BGA, QFN.

    Độ Chính Xác AOI Theo Từng Loại Lỗi: Hàn, Linh Kiện, Bề Mặt PCB

    Độ chính xác của AOI không đồng đều giữa các loại lỗi, mà phụ thuộc vào đặc tính vật lý của từng dạng khiếm khuyết:

    • Lỗi mối hàn: hàn thiếu, hàn cầu, hàn nguội. AOI 3D xử lý tốt nhờ đo được thể tích và chiều cao mối hàn, trong khi AOI 2D dễ bỏ sót các lỗi hàn không đủ lượng nếu màu sắc bề mặt không thay đổi rõ rệt
    • Lỗi linh kiện: thiếu linh kiện, sai linh kiện, lệch cực tính, nghiêng linh kiện. Cả AOI 2D và 3D đều xử lý tốt nhóm lỗi này vì linh kiện có hình dạng và vị trí tham chiếu rõ ràng trên golden board
    • Lỗi bề mặt PCB: trầy xước, đứt mạch, ngắn mạch, nhiễm bẩn. Độ chính xác phụ thuộc nhiều vào độ phân giải camera, với các hệ thống hiện đại có thể đo sai số vị trí chỉ khoảng ±15μm ở cấp độ linh kiện 0201

    Nhìn chung, độ chính xác của AOI đạt mức cao nhất với lỗi có sự khác biệt rõ về hình dạng hoặc vị trí, và giảm dần với các lỗi tinh vi phụ thuộc vào ánh sáng hoặc góc quan sát.

    Những Yếu Tố Ảnh Hưởng Đến Độ Chính Xác Của AOI Trong Vận Hành Thực Tế

    Độ chính xác của AOI được công bố trên thông số kỹ thuật của nhà sản xuất có thể khác với hiệu suất đạt được trong điều kiện vận hành thực tế tại nhà máy. Sự chênh lệch này thường chịu tác động bởi bốn nhóm yếu tố chính sau đây.

    Chất Lượng Camera, Độ Phân Giải Và Hệ Thống Chiếu Sáng

    độ chính xác của AOI 3
    Chất lượng camera, độ phân giải và hệ thống chiếu sáng tác động trực tiếp đến độ chính xác của AOI

    Chất lượng camera và độ phân giải quang học là nền tảng quyết định khả năng thu nhận chi tiết của hệ thống, từ đó tác động trực tiếp đến độ chính xác của AOI. Độ phân giải cao giúp hệ thống phân biệt các chi tiết nhỏ trên PCB và nhận diện những sai lệch có kích thước thấp. Khả năng quan sát còn phụ thuộc vào cảm biến camera, ống kính, khoảng cách từ camera đến bề mặt PCB và kích thước linh kiện cần kiểm tra.

    Yêu cầu này đặc biệt quan trọng với các PCB sử dụng linh kiện kích thước nhỏ như 0201 hoặc nhỏ hơn. Độ phân giải không phù hợp có thể khiến các đặc điểm quan trọng của linh kiện hoặc khuyết tật nhỏ không được thể hiện rõ trên hình ảnh, từ đó ảnh hưởng đến độ chính xác của AOI. 

    Hệ thống chiếu sáng cũng tác động trực tiếp đến độ chính xác của AOI. Các hệ thống AOI hiện đại sử dụng nhiều cấu hình chiếu sáng như coaxial, ring hoặc dome lighting để kiểm soát bóng, phản xạ và đặc điểm hình học của linh kiện. Một số hệ thống cho phép điều chỉnh camera và ánh sáng theo từng sản phẩm, hỗ trợ duy trì độ chính xác của AOI trước những thay đổi về đặc điểm bề mặt và điều kiện kiểm tra.

    Thuật Toán AI/Deep Learning So Với Thuật Toán Rule-Based Truyền Thống

    AOI truyền thống chủ yếu hoạt động theo phương pháp rule-based, sử dụng các ngưỡng và quy tắc hình học cố định để so sánh hình ảnh kiểm tra với golden board theo dung sai được lập trình sẵn. Cách tiếp cận này phù hợp với những sản phẩm có đặc điểm ổn định, song khả năng thích ứng với biến động sản xuất còn hạn chế. Thay đổi về lô nguyên liệu, bề mặt linh kiện hoặc ánh sáng nền có thể tạo ra sai khác so với mẫu chuẩn, từ đó ảnh hưởng đến độ chính xác của AOI.

    Một số hạn chế chính của AOI rule-based gồm:

    • Phụ thuộc vào các ngưỡng được thiết lập sẵn về kích thước, hình dạng, màu sắc và vị trí.
    • Dễ phát sinh False Call trước những biến động như cặn flux, phản xạ ánh sáng hoặc thay đổi nhẹ trên bề mặt linh kiện.
    • Khó thích ứng với sự khác biệt giữa các lô sản phẩm và điều kiện sản xuất.
    • Thường cần lập trình hoặc hiệu chỉnh lại rule khi sản phẩm và yêu cầu kiểm tra thay đổi.

    AI và Deep Learning, đặc biệt là mạng nơ-ron tích chập (CNN), tiếp cận bài toán nhận diện theo hướng học đặc điểm trực tiếp từ dữ liệu hình ảnh. Thay cho việc áp dụng cứng các ngưỡng hình học, mô hình có khả năng học cách phân biệt lỗi thực sự với những biến động không ảnh hưởng đến chất lượng sản phẩm, chẳng hạn cặn flux hoặc oxy hóa nhẹ.

    Chất Lượng Lập Trình Chương Trình Kiểm Tra (Programming/Teaching)

    Độ chính xác của AOI phụ thuộc rất lớn vào chất lượng của quá trình lập trình ban đầu, hay còn gọi là teaching. Quá trình bắt đầu bằng việc chọn một bảng mạch đạt chuẩn làm golden board, sau đó thiết lập dung sai cho từng vùng kiểm tra.

    Nếu dung sai được đặt quá chặt, hệ thống sẽ báo lỗi giả liên tục với những biến động không đáng kể. Ngược lại, nếu dung sai quá lỏng, AOI có nguy cơ bỏ sót lỗi thật. Trên dây chuyền sản xuất mới hoặc sản lượng thấp, khi thư viện lỗi chưa đủ dữ liệu để tinh chỉnh, tỷ lệ bảng mạch bị AOI đánh trượt có thể lên tới gần 100% do quy tắc phân loại chưa được tối ưu.

    Điều Kiện Môi Trường Nhà Máy: Rung Động, Bụi, Ánh Sáng Nền

    Ngoài công nghệ camera, thuật toán và chương trình kiểm tra, độ chính xác của AOI còn chịu tác động trực tiếp từ điều kiện vật lý tại khu vực sản xuất. Các yếu tố môi trường có thể làm thay đổi chất lượng hình ảnh đầu vào, từ đó ảnh hưởng đến khả năng nhận diện và phân loại lỗi của hệ thống AOI.

    Các yếu tố môi trường cần được kiểm soát để duy trì độ chính xác của AOI gồm:

    • Rung động cơ khí: Rung động từ băng chuyền hoặc máy móc lân cận có thể làm hình ảnh bị nhòe, đặc biệt với camera tốc độ cao, từ đó ảnh hưởng đến độ chính xác của AOI khi nhận diện các lỗi kích thước nhỏ.
    • Bụi và hơi ẩm: Bụi hoặc hơi ẩm tích tụ trên ống kính theo thời gian có thể làm giảm độ rõ của hình ảnh, khiến độ chính xác của AOI suy giảm nếu hệ thống không được vệ sinh và bảo trì định kỳ.
    • Ánh sáng nền: Ánh sáng từ đèn nhà xưởng hoặc ánh sáng tự nhiên có thể tác động đến vùng kiểm tra và tạo nhiễu cho hệ thống chiếu sáng của AOI, ảnh hưởng đến độ chính xác của AOI khi phân tích hình ảnh.
    • Nhiệt độ và điều kiện vận hành: Biến động nhiệt độ hoặc điều kiện môi trường không ổn định có thể tác động đến thiết bị quang học và tính nhất quán của dữ liệu hình ảnh, từ đó ảnh hưởng đến độ chính xác của AOI.

    False Call Rate Và Escape Rate Trong Đánh Giá Hiệu Quả AOI

    Độ chính xác của AOI không thể đánh giá đầy đủ chỉ bằng Accuracy hay Detection Rate. False Call Rate và Escape Rate là hai chỉ số quan trọng phản ánh những sai lệch trong quá trình kiểm tra, gồm trường hợp sản phẩm đạt chuẩn bị báo lỗi và lỗi thực tế bị hệ thống bỏ sót. 

    Đối với các giải pháp AI Vision như SotaVision, kiểm soát False Call và Escape có ý nghĩa quan trọng trong việc nâng cao độ chính xác của AOI, giảm khối lượng xác minh thủ công và hạn chế nguy cơ sản phẩm lỗi tiếp tục đi qua các công đoạn tiếp theo.

    False Call Rate Và Tác Động Đến Hiệu Quả Kiểm Tra Thực Tế

    False call rate là tỷ lệ AOI báo lỗi sai trên tổng số điểm được đánh dấu là lỗi. Trong môi trường sản xuất thực tế, tỷ lệ này thường cao hơn nhiều so với kỳ vọng: theo ghi nhận từ nhiều dây chuyền SMT, từ 30% đến 80% số bảng mạch bị AOI đánh trượt sau đó được xác nhận là đạt chuẩn khi kiểm tra lại thủ công.

    Mức false call rateĐánh giáHành động đề xuất
    Dưới 10%Tốt, hệ thống đang được tinh chỉnh hiệu quảDuy trì và theo dõi định kỳ
    10% đến 20%Cần cải thiện, có dấu hiệu tối ưu chưa đủRà soát lại dung sai và thư viện lỗi
    Trên 20%Có vấn đề hệ thống, cần can thiệpXem xét nâng cấp thuật toán AI hoặc tái lập trình toàn diện

    (Nguồn: Makerray)

    False call rate cao không chỉ làm giảm độ chính xác của AOI trên thực tế mà còn kéo theo chi phí nhân sự để xác minh thủ công từng cảnh báo, làm chậm tốc độ dây chuyền và gây áp lực lớn lên đội ngũ vận hành.

    Escape Rate: Rủi Ro Khi AOI Bỏ Sót Lỗi Thật

    Escape Rate là tỷ lệ lỗi thực tế không được hệ thống AOI phát hiện và tiếp tục đi qua công đoạn kiểm tra. Với những ngành yêu cầu độ tin cậy cao như ô tô và thiết bị y tế, kiểm soát Escape Rate là một yêu cầu quan trọng để duy trì độ chính xác của AOI và chất lượng đầu ra.

    Một số điểm cần lưu ý về Escape Rate:

    • Escape Rate thấp: Cho thấy hệ thống có khả năng phát hiện lỗi thực tế tốt và hạn chế sản phẩm NG lọt qua.
    • Escape Rate cao: Là dấu hiệu hệ thống đang bỏ sót lỗi, có thể dẫn đến chi phí sửa chữa, thu hồi hoặc bảo hành.
    • Ảnh hưởng đến độ chính xác của AOI: Escape Rate phản ánh trực tiếp khả năng nhận diện lỗi thật, cần được đánh giá cùng Detection Rate và Recall.
    • Yêu cầu theo từng ngành: Các lĩnh vực như ô tô, điện tử hàng không hoặc thiết bị y tế thường đặt yêu cầu nghiêm ngặt hơn về khả năng kiểm soát Escape.
    độ chính xác của AOI 4
    Kiểm soát Escape Rate là một yêu cầu quan trọng để duy trì độ chính xác của AOI

    Đánh Đổi Giữa Độ Nhạy (Sensitivity) Và Tỷ Lệ Báo Lỗi Giả

    Sensitivity cao giúp hệ thống tăng khả năng nhận diện các lỗi nhỏ, song cũng có thể làm số lượng cảnh báo sai tăng lên. Mức Sensitivity thấp hơn giúp hạn chế False Call nhưng đồng thời làm tăng nguy cơ bỏ sót lỗi thật.

    Mối quan hệ này có thể được thể hiện qua các điểm chính:

    • Sensitivity cao: Tăng khả năng bắt lỗi thật, đồng thời có nguy cơ tăng False Positive.
    • Sensitivity thấp: Giảm cảnh báo sai nhưng có thể làm tăng False Negative và Escape Rate.
    • False Call Rate cao: Tăng khối lượng sản phẩm cần xác minh thủ công và tạo áp lực cho đội ngũ QC.
    • Cân bằng hai chỉ số: Mục tiêu là duy trì khả năng phát hiện lỗi cao mà vẫn kiểm soát False Call ở mức phù hợp.
    • Tác động đến độ chính xác của AOI: Một hệ thống có Detection Rate cao chưa chắc đạt hiệu quả tổng thể nếu False Call quá lớn.

    Một nghiên cứu từ Solectron cho thấy khi tỷ lệ báo lỗi giả vượt quá 3.000 phần triệu cơ hội kiểm tra, tỷ lệ phán đoán đúng của kỹ thuật viên chưa có kinh nghiệm giảm xuống dưới 5%, trong khi kỹ thuật viên giàu kinh nghiệm cũng giảm hơn một nửa hiệu suất phán đoán.

    Độ Chính Xác Của AOI So Với Phương Pháp Kiểm Tra Thủ Công

    Độ chính xác của AOI thường được đặt cạnh phương pháp kiểm tra thủ công để đánh giá mức độ cải thiện về khả năng phát hiện lỗi, tính nhất quán và tốc độ kiểm tra. So sánh độ chính xác của AOI với kiểm tra thủ công giúp doanh nghiệp xác định rõ ưu điểm và giới hạn của từng phương pháp, đồng thời lựa chọn mô hình kiểm tra phù hợp với yêu cầu sản xuất.

    Tỷ Lệ Lỗi Trung Bình Của Kiểm Tra Thủ Công Qua Các Nghiên Cứu

    Nhiều nghiên cứu cho thấy phương pháp kiểm tra thủ công chịu ảnh hưởng đáng kể từ yếu tố con người, qua đó tác động trực tiếp đến độ chính xác của AOI khi được đặt cạnh phương pháp kiểm tra bằng mắt. Nghiên cứu kinh điển của Drury và Fox từ năm 1975 ghi nhận tỷ lệ lỗi trong kiểm tra thủ công dao động từ 20% đến 30%. 

    Tiêu chíKiểm tra thủ côngAOI
    Tỷ lệ phát hiện lỗi60% đến 90% tùy nghiên cứuTrên 99% với hệ thống được tối ưu
    Tính nhất quánThay đổi theo ca làm việc, mức độ mệt mỏi và kinh nghiệmỔn định, lặp lại theo cùng tiêu chí kiểm tra
    Tốc độKhoảng 5 mối hàn mỗi giâyHàng trăm đến hàng nghìn điểm mỗi phút
    Khả năng phát hiện lỗi vi môHạn chế, đặc biệt với lỗi dưới 0,5 mmTốt hơn nhờ camera độ phân giải cao
    Khả năng duy trì độ chính xácChịu ảnh hưởng từ sự tập trung và tình trạng nhân sựCó thể duy trì tiêu chí kiểm tra nhất quán
    Khả năng truy xuất dữ liệuPhụ thuộc vào cách ghi nhận của nhân sựCó thể lưu trữ hình ảnh và kết quả kiểm tra

    Xét về độ chính xác của AOI, hệ thống tự động có lợi thế ở khả năng áp dụng cùng một tiêu chí cho số lượng lớn sản phẩm mà không phụ thuộc vào sự thay đổi về mức độ tập trung của nhân sự. Camera độ phân giải cao cũng hỗ trợ nhận diện các chi tiết nhỏ mà mắt người khó quan sát ở tốc độ sản xuất cao.

    Mô Hình Kết Hợp AOI Và Kiểm Tra Thủ Công Trong Quy Trình QC

    Dù độ chính xác của AOI vượt trội so với kiểm tra thủ công về mặt thống kê, phần lớn nhà máy vẫn duy trì mô hình kết hợp cả hai phương pháp thay vì loại bỏ hoàn toàn yếu tố con người. Lý do đến từ đặc điểm bổ trợ giữa máy móc và con người:

    • AOI đảm nhận việc kiểm tra 100% sản lượng với tốc độ cao và tính nhất quán
    • Thanh tra viên xác minh lại các điểm AOI đánh dấu nghi ngờ, giúp giảm false call trước khi đưa ra quyết định rework
    • Con người xử lý tốt các trường hợp biên, dị thường phức tạp mà quy tắc lập trình sẵn của AOI chưa bao quát hết

    Mô hình kết hợp này giúp tận dụng tốc độ và độ ổn định của AOI, đồng thời giữ lại khả năng phán đoán linh hoạt của con người ở những tình huống mà máy móc chưa đủ dữ liệu để tự quyết định.

    độ chính xác của AOI 5

    SotaVision – Giải Pháp AOI Ứng Dụng AI Đạt Độ Chính Xác 99.99% Cho Nhà Máy

    Sau khi xem xét các yếu tố ảnh hưởng đến độ chính xác của AOI, có thể thấy AOI rule-based vẫn gặp một số giới hạn liên quan đến False Call, dung sai lập trình và khả năng thích ứng với biến động của dây chuyền. SotaVision của SotaTek được phát triển theo hướng AI Vision, kết hợp AI và Edge Computing nhằm nâng cao độ chính xác của AOI và khả năng kiểm tra tự động trong môi trường sản xuất.

    SotaVision đạt độ chính xác lên đến 99,99% nhờ kiến trúc AI xử lý tại biên (Edge AI), giúp giảm độ trễ truyền dữ liệu và hỗ trợ phản hồi với tốc độ suy luận dưới 50ms. Hệ thống có khả năng phát hiện lỗi kích thước nhỏ tới 0,1 mm, phù hợp với các dây chuyền điện tử có yêu cầu cao về độ chính xác và tốc độ kiểm tra.

    Các yếu tố tạo nên khả năng kiểm tra của SotaVision gồm:

    • Độ chính xác lên đến 99,99%: Hỗ trợ nâng cao khả năng nhận diện và phân loại lỗi trên dây chuyền.
    • Edge AI: Xử lý dữ liệu trực tiếp tại biên, giảm độ trễ và hỗ trợ phản hồi nhanh.
    • Tốc độ suy luận dưới 50ms: Đáp ứng yêu cầu kiểm tra trên các dây chuyền sản xuất tốc độ cao.
    • Phát hiện lỗi từ 0,1 mm: Hỗ trợ nhận diện các khuyết tật có kích thước nhỏ trên linh kiện và PCB.
    • AI Vision: Phân tích đặc điểm hình ảnh và hỗ trợ nhận diện nhiều dạng lỗi phức tạp.
    • Khả năng thích ứng: Hỗ trợ xử lý những biến động về sản phẩm và điều kiện kiểm tra mà phương pháp rule-based khó xử lý bằng các dung sai cố định.
    • Giảm False Call: Hỗ trợ cân bằng giữa khả năng phát hiện lỗi và tỷ lệ báo lỗi giả, qua đó cải thiện độ chính xác của AOI trong vận hành.

    Điểm khác biệt quan trọng của SotaVision nằm ở cách AI xử lý dữ liệu hình ảnh. AOI rule-based chủ yếu dựa trên các ngưỡng và dung sai được thiết lập trước, còn SotaVision có khả năng học từ dữ liệu và nhận diện đặc điểm của từng nhóm lỗi. Cách tiếp cận này giúp độ chính xác của AOI được đánh giá trên nhiều khía cạnh, từ Detection Rate, False Call Rate đến khả năng duy trì kết quả ổn định trước những biến động của dây chuyền.

    Xem thêm: SotaVision

    Kết Luận

    Độ chính xác của AOI là một chỉ số quan trọng khi doanh nghiệp đánh giá hiệu quả của hệ thống kiểm tra quang học tự động. Accuracy cao không đồng nghĩa với khả năng kiểm tra toàn diện nếu hệ thống vẫn phát sinh False Call hoặc bỏ sót lỗi. Do đó, doanh nghiệp cần xem xét đồng thời Accuracy, Detection Rate, False Call Rate và Escape Rate để đánh giá đúng độ chính xác của AOI.

    Với SotaVision, AI Vision và Edge Computing được ứng dụng nhằm nâng cao độ chính xác của AOI, giảm False Call và hỗ trợ phát hiện các lỗi kích thước nhỏ với tốc độ xử lý nhanh. Giải pháp cũng hướng đến khả năng thích ứng với dữ liệu và điều kiện sản xuất, tạo nền tảng cho quy trình kiểm tra chất lượng tự động có tính ổn định cao.

    Đối với doanh nghiệp đang cân nhắc nâng cấp độ chính xác của AOI, lựa chọn công nghệ phù hợp nên bắt đầu từ dữ liệu sản xuất thực tế và các chỉ số chất lượng cần cải thiện. Hãy liên hệ với SotaVision để trao đổi về bài toán kiểm tra và xây dựng phương án triển khai phù hợp với dây chuyền sản xuất.

  • AOI Trong Sản Xuất Điện Tử: Những Điểm Còn Hạn Chế

    AOI Trong Sản Xuất Điện Tử: Những Điểm Còn Hạn Chế

    AOI trong sản xuất điện tử đã trở thành một phần quen thuộc trong quy trình kiểm tra chất lượng, đặc biệt tại các dây chuyền có sản lượng lớn và yêu cầu kiểm tra liên tục. Khả năng tự động nhận diện các lỗi trên PCB, linh kiện và bề mặt sản phẩm giúp AOI nâng cao tốc độ kiểm tra, duy trì tính nhất quán và giảm áp lực cho nhân sự kiểm tra.

    Tuy nhiên, hiệu quả của AOI trong sản xuất điện tử vẫn phụ thuộc vào nhiều yếu tố như loại lỗi, đặc điểm sản phẩm, điều kiện hình ảnh và tiêu chí được thiết lập trước. Với những lỗi có hình thái phức tạp, biến đổi giữa các sản phẩm hoặc khó mô tả bằng các quy tắc cố định, AOI có thể gặp khó khăn trong việc phân biệt lỗi thực tế và các biến thể không gây ảnh hưởng đến chất lượng.

    SotaVision tiếp cận bài toán kiểm tra hình ảnh theo hướng bổ sung AI vào hạ tầng camera hiện có, giúp hệ thống có khả năng phân tích hình ảnh linh hoạt hơn. Khi kết hợp AI Vision với các phương pháp kiểm tra sẵn có, doanh nghiệp có thêm một lớp phân tích để xử lý những bài toán mà AOI trong sản xuất điện tử còn gặp giới hạn, đồng thời tận dụng tốt hơn dữ liệu hình ảnh phát sinh trên dây chuyền.

    AOI Trong Sản Xuất Điện Tử Vận Hành Như Thế Nào Trước Khi Bộc Lộ Hạn Chế

    AOI trong sản xuất điện tử được xây dựng để biến quá trình kiểm tra ngoại quan thành một công đoạn tự động, có khả năng xử lý số lượng lớn sản phẩm trong thời gian ngắn. Hệ thống sử dụng camera để thu nhận hình ảnh, sau đó phân tích các đặc điểm trên bề mặt và so sánh với tiêu chuẩn đã được thiết lập nhằm xác định những điểm bất thường. Nhờ cơ chế này, AOI trong sản xuất điện tử có thể hỗ trợ phát hiện nhanh các lỗi phổ biến trên PCB, linh kiện và mối hàn, đồng thời duy trì kết quả kiểm tra nhất quán giữa các sản phẩm.

    Nguyên Lý Hoạt Động Của Hệ Thống AOI Trong Dây Chuyền SMT

    AOI trong sản xuất điện tử hoạt động dựa trên sự kết hợp giữa camera độ phân giải cao, hệ thống chiếu sáng đa góc và phần mềm xử lý hình ảnh. Camera ghi nhận hình ảnh bề mặt bo mạch dưới điều kiện ánh sáng được kiểm soát, sau đó hệ thống đối chiếu dữ liệu thu được với mẫu tham chiếu như golden board, CAD hoặc Gerber để xác định các sai lệch về vị trí linh kiện, cực tính, mối hàn và đặc điểm ngoại quan. 

    AOI trong sản xuất điện tử cũng có thể được triển khai dưới dạng AOI 3D để bổ sung thông tin về chiều cao và hình dạng theo trục Z. Hệ thống có khả năng đánh giá độ cao linh kiện, hình dạng mối hàn và một số sai lệch về cấu trúc mà hình ảnh 2D khó nhận diện. Dù mở rộng phạm vi kiểm tra, AOI trong sản xuất điện tử vẫn chủ yếu đánh giá những đặc điểm có thể quan sát bằng phương pháp quang học. Các lỗi nằm bên dưới linh kiện hoặc bên trong mối nối, chẳng hạn một số dạng lỗi tại BGA, có thể cần đến công nghệ X-ray để kiểm tra.

    Tốc độ xử lý là một lợi thế quan trọng của AOI trong sản xuất điện tử, đặc biệt trên các dây chuyền SMT có sản lượng lớn. Khả năng thu nhận và phân tích hình ảnh liên tục giúp hệ thống AOI trong sản xuất điện tử kiểm tra hàng loạt bo mạch trong thời gian ngắn, giảm áp lực cho kiểm tra thủ công và hỗ trợ duy trì throughput ổn định. Hiệu quả thực tế của AOI trong sản xuất điện tử phụ thuộc vào độ phân giải camera, cấu hình hệ thống, tốc độ dây chuyền và tiêu chí kiểm tra được thiết lập.

    Vị Trí Kiểm Tra AOI Trong Quy Trình Sản Xuất PCBA (Pre-Reflow Và Post-Reflow)

    Trong quy trình AOI trong sản xuất điện tử, vị trí đặt hệ thống kiểm tra có ảnh hưởng trực tiếp đến loại lỗi có thể phát hiện và thời điểm doanh nghiệp nhận diện sai lệch. Một dây chuyền SMT tiêu chuẩn thường gồm ba công đoạn chính: in kem hàn, gắp đặt linh kiện và hàn reflow. Hệ thống AOI trong sản xuất điện tử thường được bố trí tại hai vị trí là pre-reflow và post-reflow, phục vụ các mục tiêu kiểm tra khác nhau.

    • Pre-reflow AOI: Được đặt sau công đoạn gắp đặt linh kiện và trước khi PCB đi vào lò reflow. Vị trí này cho phép AOI trong sản xuất điện tử phát hiện sớm các lỗi như lệch vị trí, thiếu linh kiện hoặc sai hướng linh kiện, tạo cơ hội xử lý trước khi bo mạch trải qua quá trình hàn.
    • Post-reflow AOI: Được đặt sau lò reflow và là vị trí phổ biến trong nhiều dây chuyền SMT. AOI trong sản xuất điện tử tại bước này có thể kiểm tra các lỗi liên quan đến quá trình in kem hàn, gắp đặt và hàn reflow trong cùng một lần quét, giúp doanh nghiệp đánh giá tổng thể chất lượng mối hàn và linh kiện sau hàn.

    Vai Trò Của AOI Trong Sản Xuất Điện Tử So Với Các Phương Pháp Kiểm Tra Thủ Công Truyền Thống

    AOI trong sản xuất điện tử mang lại nhiều lợi thế khi thay thế hoặc hỗ trợ kiểm tra bằng mắt thường trên dây chuyền. Hệ thống có thể thực hiện kiểm tra liên tục với tốc độ cao, duy trì tiêu chí đánh giá nhất quán giữa nhiều ca làm việc và lưu trữ kết quả dưới dạng dữ liệu số. Nhờ khả năng tự động hóa, AOI trong sản xuất điện tử giúp giảm sự phụ thuộc vào kinh nghiệm cá nhân của nhân sự kiểm tra, đồng thời tạo nguồn dữ liệu phục vụ truy xuất và phân tích chất lượng.

    Kiểm tra thủ công phụ thuộc nhiều vào khả năng quan sát, mức độ tập trung và kinh nghiệm của từng nhân sự. AOI trong sản xuất điện tử khắc phục phần lớn biến động này bằng cách sử dụng camera và thuật toán để đánh giá hình ảnh theo tiêu chí được thiết lập. Hệ thống có thể phát hiện nhanh những sai lệch về vị trí, linh kiện, mối hàn hoặc ngoại quan trên số lượng lớn sản phẩm, tạo ra quy trình kiểm tra có tính lặp lại cao.

    Xem thêm: AOI và Kiểm Tra Thủ Công: AOI Có Thể Thay Thế Không?

    Tỷ Lệ Báo Lỗi Giả (False Call) – Hạn Chế Phổ Biến Nhất Của AOI Trong Sản Xuất Điện Tử

    Nếu phải chọn một hạn chế gây tốn kém nhất trong vận hành AOI trong sản xuất điện tử hàng ngày, đó chính là tỷ lệ báo lỗi giả, hay false call. Đây là tình huống hệ thống đánh dấu một vị trí kiểm tra là lỗi trong khi thực tế bo mạch hoàn toàn đạt chuẩn. AOI trong sản xuất điện tử có thể tạo ra false call khi hình ảnh thực tế có những biến đổi nằm ngoài ngưỡng hoặc tiêu chí mà hệ thống được thiết lập để nhận diện.

    Nguyên Nhân Kỹ Thuật Gây Ra False Call: Ánh Sáng, Góc Chụp, Thuật Toán Rule-Based

    Theo phân tích từ Patsnap, false call có thể tạo ra nhiều tác động đến vận hành hơn cả việc tối ưu khả năng phát hiện lỗi, khi hệ thống liên tục đưa ra những cảnh báo cần được nhân sự xác minh lại. 

    Nguyên nhân của false call trong AOI trong sản xuất điện tử thường xuất phát từ một số yếu tố kỹ thuật:

    • Thuật toán rule-based: Hệ thống dựa trên các ngưỡng và tiêu chí được thiết lập trước, chẳng hạn độ sáng hoặc hình dạng. Khi điều kiện ánh sáng hay đặc điểm bề mặt linh kiện thay đổi, thuật toán có thể đánh giá sai trạng thái thực tế.
    • Bề mặt linh kiện phản chiếu: Các linh kiện như LED hoặc linh kiện có vỏ kim loại dễ tạo hiện tượng chói sáng, làm thay đổi hình ảnh thu được và khiến AOI trong sản xuất điện tử phát sinh cảnh báo không chính xác. 
    • Linh kiện ngày càng thu nhỏ: Kích thước từ 0402 xuống 0201, thậm chí 01005 khiến những sai lệch rất nhỏ cũng tạo ra biến đổi đáng kể trong hình ảnh. Các quy tắc kiểm tra cố định vì thế khó bao quát hết những biến thể này. 

    Một số tài liệu trong ngành ghi nhận tỷ lệ false call của AOI truyền thống có thể vượt 8–10%, trong khi vẫn tồn tại khả năng bỏ sót một phần lỗi thực tế.

    Chi Phí Ẩn Từ Việc Tái Kiểm Tra Thủ Công Sau Mỗi Lần AOI Báo Lỗi

    Mỗi lần AOI trong sản xuất điện tử phát sinh cảnh báo lỗi, một nhân viên vận hành thường phải dừng công việc để kiểm tra hình ảnh và xác định bo mạch có thực sự lỗi hay không. Khi tỷ lệ false call tăng cao, thời gian dành cho việc xác minh cảnh báo cũng tăng theo, biến một tính năng kiểm soát chất lượng thành một nguồn tiêu hao nhân lực đáng kể. Khoản chi phí này thường không được tính đầy đủ khi doanh nghiệp đánh giá hiệu quả đầu tư AOI trong sản xuất điện tử ban đầu.

    Tác động của false call không dừng ở thời gian kiểm tra. Trên dây chuyền có sản lượng lớn, AOI trong sản xuất điện tử tạo ra càng nhiều cảnh báo giả thì càng cần nhiều nguồn lực để xử lý và xác nhận. Một phần chi phí vận hành có thể phát sinh từ:

    • Chi phí nhân công: Nhân sự phải liên tục rà soát và xác nhận các cảnh báo do AOI trong sản xuất điện tử tạo ra.
    • Thời gian xử lý: Mỗi false call làm tăng thời gian kiểm tra một bo mạch, ảnh hưởng đến tốc độ của toàn bộ quy trình.
    • Nút thắt tại trạm kiểm tra: Khi lượng cảnh báo vượt quá khả năng xử lý, khu vực xác minh thủ công có thể trở thành bottleneck của dây chuyền.
    • Chi phí cơ hội: Nhân sự QC dành nhiều thời gian xử lý cảnh báo giả sẽ có ít thời gian hơn cho các hoạt động kiểm soát và cải thiện chất lượng thực tế.

    Một ví dụ được Maker-Ray đưa ra cho thấy, nếu 2 nhân viên dành 3 giờ mỗi ca để rà soát cảnh báo giả, mức lương 25 USD/giờ và nhà máy hoạt động 250 ngày/năm, chi phí lao động dành cho việc xử lý false call có thể lên tới khoảng 37.500 USD/năm cho một dây chuyền.

    Tác Động Của False Call Đến Takt Time Và Hiệu Suất Dây Chuyền (OEE)

    Tỷ lệ false call cao có thể làm giảm hiệu quả thực tế của AOI trong sản xuất điện tử, ngay cả trong trường hợp hệ thống vẫn duy trì tốc độ kiểm tra cao. Các cảnh báo giả đều cần được nhân sự kiểm tra và xác nhận, kéo dài thời gian xử lý một bo mạch. Lượng cảnh báo vượt quá năng lực của trạm kiểm tra sẽ khiến PCB phải chờ xác minh trước khi chuyển sang công đoạn tiếp theo. Hệ quả là takt time thực tế bị kéo dài, throughput suy giảm và trạm AOI có nguy cơ trở thành điểm nghẽn trên dây chuyền.

    AOI trong sản xuất điện tử 2
    Tỷ lệ false call cao có thể làm giảm hiệu quả thực tế của AOI trong sản xuất điện tử

    Tác động của AOI trong sản xuất điện tử còn thể hiện qua chỉ số OEE (Overall Equipment Effectiveness). Nguồn lực dành cho việc xác minh false call làm giảm thời gian nhân sự có thể tập trung vào các hoạt động kiểm soát chất lượng có giá trị cao hơn. Tình trạng ùn tắc tại trạm kiểm tra cũng có thể ảnh hưởng đến dòng chảy sản xuất và First Pass Yield. Một trường hợp được Siemens ghi nhận tại nhà máy Rastatt cho thấy việc giảm false call giúp thời gian phân tích kiểm tra thủ công giảm 60% và FPY tăng 42%.

    Một rủi ro khác là alarm fatigue, tức tình trạng nhân viên vận hành giảm mức độ tập trung trước lượng lớn cảnh báo lặp lại. AOI trong sản xuất điện tử phát sinh quá nhiều cảnh báo không chính xác có thể khiến quá trình xác minh trở nên máy móc, làm tăng nguy cơ bỏ sót lỗi thật nằm giữa các cảnh báo giả.

    Xem thêm: Công Nghệ AOI: Khi Nào Hoạt Động Hiệu Quả Nhất?

    Giới Hạn Phát Hiện Lỗi Của AOI Với Các Khuyết Tật Ẩn Trên Linh Kiện Điện Tử

    Bên cạnh vấn đề báo lỗi giả, một hạn chế mang tính bản chất khác của AOI trong sản xuất điện tử là giới hạn vật lý về khả năng nhìn thấy. AOI hoạt động dựa trên ánh sáng khả kiến phản xạ từ bề mặt, do đó bất kỳ khuyết tật nào nằm ngoài tầm nhìn trực tiếp của camera đều nằm ngoài khả năng phát hiện của hệ thống.

    AOI Không Phát Hiện Được Lỗi Mối Hàn Ẩn Dưới Linh Kiện BGA, QFN, CSP

    Giới hạn lớn của AOI trong sản xuất điện tử nằm ở phạm vi quan sát của phương pháp quang học. Camera chỉ phân tích được những đặc điểm mà ánh sáng có thể tiếp cận trên bề mặt PCB. Các package như BGA, QFN, CSP và LGA lại có phần mối hàn nằm phía dưới thân linh kiện, khiến AOI trong sản xuất điện tử không thể quan sát trực tiếp chất lượng của các kết nối này.

    Thiết kế fine-pitch và mật độ linh kiện ngày càng cao càng làm rõ giới hạn của AOI trong sản xuất điện tử. Linh kiện được bố trí sát nhau, nhiều điểm kết nối nằm hoàn toàn bên dưới package và không còn đường ngắm trực tiếp từ camera. Hệ thống vẫn có thể kiểm tra sự hiện diện, vị trí hoặc hướng của linh kiện, nhưng không thể xác nhận tình trạng thực tế của các mối hàn bị che khuất.

    AOI trong sản xuất điện tử 3
    Giới hạn của AOI trong sản xuất điện tử ở phạm vi quan sát của phương pháp quang học

    Các dạng lỗi có thể nằm ngoài khả năng quan sát của AOI trong sản xuất điện tử gồm:

    • Voiding: Rỗ khí bên trong mối hàn, không thể nhận diện qua hình ảnh bề mặt.
    • Head-in-Pillow: Bóng hàn và kem hàn không hợp nhất hoàn toàn sau reflow.
    • Hidden solder bridge: Cầu hàn giữa các điểm kết nối nằm dưới package.
    • Open joint: Kết nối hàn không hoàn chỉnh nhưng phần bên ngoài linh kiện vẫn có thể trông bình thường.
    • Insufficient solder: Lượng solder tại các điểm kết nối ẩn không đạt yêu cầu nhưng không thể đánh giá trực tiếp bằng camera.

    Hạn Chế Khi Kiểm Tra Bề Mặt Phản Chiếu, Linh Kiện Trong Suốt Hoặc Màu Sắc Tương Đồng Nền PCB

    AOI trong sản xuất điện tử sử dụng hình ảnh từ camera để nhận diện các đặc điểm trên PCB. Vì vậy, những khác biệt về ánh sáng, màu sắc và vật liệu có thể làm thay đổi hình ảnh thu được, ảnh hưởng đến khả năng phân biệt giữa linh kiện, nền bo mạch và vùng lỗi.

    Các trường hợp thường tạo thách thức cho AOI trong sản xuất điện tử gồm:

    • Bề mặt phản chiếu: Kim loại hoặc vỏ chống nhiễu dễ xuất hiện điểm chói, làm sai lệch hình ảnh tại vùng kiểm tra.
    • Linh kiện trong suốt: Ánh sáng truyền qua vật liệu làm đường viền và đặc điểm bề mặt khó xác định.
    • Conformal coating hoặc keo: Lớp phủ tạo thêm phản xạ hoặc che khuất chi tiết trên PCB, ảnh hưởng đến kết quả kiểm tra của AOI trong sản xuất điện tử. 
    • Màu sắc tương đồng nền PCB: Độ tương phản thấp gây khó khăn cho việc xác định ranh giới và phát hiện sai lệch nhỏ.

    So Sánh Phạm Vi Phát Hiện Lỗi Giữa AOI Và AXI (X-Ray Inspection)

    AOI trong sản xuất điện tử và AXI sử dụng hai phương pháp kiểm tra khác nhau, tạo ra phạm vi phát hiện lỗi riêng biệt. AOI trong sản xuất điện tử sử dụng ánh sáng khả kiến để phân tích hình ảnh bề mặt, phù hợp với các lỗi có thể quan sát trực tiếp. AXI sử dụng tia X để kiểm tra cấu trúc bên trong, mở rộng khả năng phát hiện đến những khu vực nằm ngoài tầm nhìn của AOI trong sản xuất điện tử.

    Tiêu chíAOIAXI
    Nguồn sángÁnh sáng khả kiếnTia X
    Phạm vi quan sátBề mặt, cần đường ngắm trực tiếpXuyên qua vật liệu, quan sát cấu trúc ẩn
    Tốc độRất nhanh, mili giây mỗi điểmChậm hơn, vài giây mỗi bo mạch
    Lỗi phát hiện tốtLệch vị trí, thiếu linh kiện, cầu hàn, sai phân cựcRỗ khí BGA, mối hàn ẩn, nứt bên trong, lệch via
    Chi phí đầu tưThấp hơnCao hơn đáng kể
    Phù hợp nhất vớiSản xuất số lượng lớn, kiểm tra nhanhBGA, CSP, QFN, PCB nhiều lớp

    Yêu Cầu Lập Trình Và Thiết Lập Chương Trình Kiểm Tra AOI Trong Sản Xuất Điện Tử Phức Tạp

    AOI trong sản xuất điện tử mang lại khả năng kiểm tra tự động tốc độ cao, nhưng chất lượng đầu ra vẫn gắn chặt với chương trình kiểm tra phía sau hệ thống. Từng loại PCB cần được xác định vùng kiểm tra, đặc điểm cần nhận diện và ngưỡng đánh giá phù hợp. 

    Bài toán không dừng ở việc tạo chương trình ban đầu. AOI trong sản xuất điện tử cần được cập nhật và tinh chỉnh theo thay đổi của thiết kế, linh kiện và điều kiện sản xuất. 

    Quy Trình Teach-In Chương Trình AOI Khi Ra Mắt Sản Phẩm Mới

    AOI trong sản xuất điện tử 4

    Đối với AOI trong sản xuất điện tử, teach-in là bước thiết lập để hệ thống xác định hình ảnh và đặc điểm của sản phẩm đạt chuẩn. Kỹ sư thường sử dụng golden board làm mẫu tham chiếu, sau đó xây dựng thư viện quy tắc pixel và tiêu chí kiểm tra cho từng loại linh kiện, mối hàn. Cách lập trình này giúp AOI trong sản xuất điện tử nhận diện sai lệch dựa trên những đặc điểm đã được thiết lập trước. 

    Quy trình teach-in trở nên phức tạp hơn trước các dòng sản phẩm mới. AOI trong sản xuất điện tử cần có chương trình riêng cho từng thiết kế PCB, đồng thời kỹ sư phải kiểm tra và tinh chỉnh các thông số để giảm false call. 

    Bài toán càng rõ rệt tại giai đoạn NPI (New Product Introduction), nơi sản lượng ban đầu thường thấp và dữ liệu lỗi thực tế chưa đủ để tối ưu chương trình. AOI trong sản xuất điện tử lúc này có thể cần kết hợp kiểm tra thủ công để xác nhận kết quả, bổ sung dữ liệu và điều chỉnh ngưỡng phân loại. 

    Khó Khăn Khi Vận Hành Mô Hình Sản Xuất Đa Chủng Loại, Số Lượng Nhỏ (High-Mix Low-Volume)

    Một số tác động thường gặp trong mô hình AOI trong sản xuất điện tử gồm:

    • Tăng thời gian changeover: Chương trình kiểm tra cần được chuẩn bị trước khi dây chuyền chuyển sang mã PCB mới.
    • Giảm công suất khả dụng: DaoAI dẫn nguồn nghiên cứu ngành cho thấy dây chuyền SMT sử dụng AOI truyền thống có thể mất 20–35% công suất sản xuất khả dụng do chi phí lập trình và thời gian chuyển đổi.
    • Tăng tải cho kỹ sư: AOI trong sản xuất điện tử truyền thống thường cần kỹ sư chuyên môn để lập trình, điều chỉnh threshold và xử lý các thay đổi giữa các sản phẩm.
    • Giảm hiệu suất ở sản lượng thấp: Thời gian chuẩn bị chương trình chiếm tỷ trọng lớn hơn trong tổng thời gian sản xuất, đặc biệt với các lô hàng nhỏ.
    • Phát sinh chi phí cơ hội: Thời gian dây chuyền chờ chương trình AOI không phải downtime do máy móc hỏng, nhưng vẫn làm giảm thời gian sản xuất thực tế.

    Bản chất của vấn đề nằm ở thời gian chờ để AOI trong sản xuất điện tử sẵn sàng kiểm tra, thay vì thời gian máy móc ngừng hoạt động do sự cố. Đối với doanh nghiệp EMS hoặc nhà máy có tần suất thay đổi sản phẩm cao, khoản thời gian này có thể tích lũy đáng kể và trở thành chi phí cơ hội khó nhìn thấy trong các báo cáo hiệu suất thông thường.

    Yêu Cầu Nhân Sự Kỹ Thuật Chuyên Môn Để Hiệu Chỉnh Và Tối Ưu Chương Trình Kiểm Tra

    Vận hành AOI trong sản xuất điện tử cần đội ngũ kỹ thuật có kinh nghiệm lập trình, hiệu chỉnh và đánh giá kết quả kiểm tra. Công việc bao gồm thiết lập vùng kiểm tra, xác định ngưỡng nhận diện, phân tích false call và đối chiếu kết quả với tiêu chuẩn chất lượng. Kiến thức về đặc tính linh kiện, mối hàn và thiết kế PCB cũng giữ vai trò quan trọng trong quá trình tối ưu AOI trong sản xuất điện tử.

    Các giải pháp tự động hóa đang mở ra hướng tiếp cận mới cho bài toán này. Koh Young cho biết KAP có thể giảm thời gian lập trình tới khoảng 70% nhờ tự động hóa quá trình tạo chương trình kiểm tra. Xu hướng này cho thấy tự động hóa khâu lập trình đang trở thành hướng phát triển quan trọng, giúp AOI trong sản xuất điện tử rút ngắn thời gian chuẩn bị và sử dụng hiệu quả hơn nguồn lực kỹ thuật.

    Độ Nhạy Của AOI Với Điều Kiện Môi Trường Trong Nhà Máy Sản Xuất Điện Tử

    AOI trong sản xuất điện tử được thiết kế để kiểm tra PCB bằng hình ảnh, nên điều kiện xung quanh khu vực kiểm tra có vai trò đáng kể đối với kết quả đầu ra. Ánh sáng thay đổi, bụi bám trên camera, rung động từ máy móc hoặc biến động nhiệt độ và độ ẩm có thể tác động đến hình ảnh thu được. Những yếu tố này cần được kiểm soát để AOI trong sản xuất điện tử duy trì độ chính xác ổn định.

    Yếu tốTác động đến AOI trong sản xuất điện tửẢnh hưởng vận hànhYêu cầu kiểm soát
    Ánh sángÁnh sáng không đồng nhất hoặc thay đổi góc chiếu có thể làm biến đổi hình ảnh, đặc biệt trên bề mặt phản chiếu.Tăng false call, giảm khả năng nhận diện lỗi bề mặt.Duy trì nguồn sáng ổn định, kiểm tra và hiệu chỉnh hệ thống chiếu sáng định kỳ.
    BụiBụi bám trên ống kính làm giảm chất lượng hình ảnh đầu vào của AOI trong sản xuất điện tử.Tăng nguy cơ báo lỗi giả hoặc bỏ sót lỗi thật.Vệ sinh camera, ống kính và khu vực kiểm tra theo lịch định kỳ.
    Rung độngRung động từ máy móc có thể ảnh hưởng đến vị trí camera và độ ổn định của quá trình chụp ảnh.Hình ảnh thiếu ổn định, kết quả kiểm tra của AOI trong sản xuất điện tử biến động.Cố định thiết bị, kiểm soát nguồn rung và kiểm tra lại hệ thống sau các thay đổi cơ khí.
    Nhiệt độ, độ ẩmBiến động môi trường có thể tác động đến thiết bị quang học và chất lượng hình ảnh.Độ chính xác của AOI trong sản xuất điện tử có thể suy giảm theo điều kiện vận hành.Duy trì môi trường trong phạm vi phù hợp và theo dõi biến động nhiệt độ, độ ẩm.
    Nhiễu điện từNhiễu từ thiết bị công nghiệp có thể ảnh hưởng đến tín hiệu và hoạt động của hệ thống thị giác.Tạo sai lệch trong quá trình thu nhận và xử lý dữ liệu.Kiểm soát nguồn nhiễu, hệ thống điện và kết nối thiết bị.
    Ống kính, cảm biếnThay đổi về ống kính, cảm biến hoặc cấu hình camera làm thay đổi điều kiện hình ảnh tham chiếu.Kết quả AOI trong sản xuất điện tử có thể lệch khỏi tiêu chuẩn đã thiết lập.Hiệu chuẩn lại sau thay đổi thiết bị và thực hiện bảo trì theo lịch.
    Hệ thống chiếu sángThay đổi cường độ hoặc đặc tính ánh sáng ảnh hưởng trực tiếp đến hình ảnh PCB.Có thể phát sinh false call, đặc biệt ở linh kiện có độ phản chiếu cao.Kiểm tra cường độ sáng và hiệu chỉnh hệ thống chiếu sáng định kỳ.

    Theo các tài liệu kỹ thuật, hệ thống thị giác công nghiệp có thể phải hoạt động trong môi trường có nhiệt độ, bụi, rung động và nhiễu điện từ, trong khi những yếu tố này đều có khả năng tác động đến chất lượng hình ảnh. 

    AOI trong sản xuất điện tử vì thế cần đi kèm quy trình bảo trì và hiệu chuẩn định kỳ. Một số hướng dẫn trong ngành khuyến nghị hiệu chuẩn lại hệ thống theo chu kỳ khoảng 3–6 tháng hoặc sau 10.000 lần kiểm tra, tùy điều kiện nào đến trước. Việc hiệu chuẩn có thể cần thực hiện lại sau thay đổi camera, ống kính, hệ thống chiếu sáng hoặc nền chụp, tạo thêm một khoản chi phí cần được tính vào TCO của AOI trong sản xuất điện tử.

    SotaVision – Giải Pháp Khắc Phục Hạn Chế Của AOI Truyền Thống Bằng Công Nghệ Thị Giác Máy Tính AI

    AOI trong sản xuất điện tử 5

    Những hạn chế của AOI trong sản xuất điện tử như false call cao, điểm mù với lỗi ẩn, thời gian lập trình dài và yêu cầu hiệu chỉnh liên tục đều bắt nguồn từ cách tiếp cận kiểm tra dựa trên quy tắc cố định. AOI trong sản xuất điện tử truyền thống thường dựa vào ngưỡng pixel và tiêu chí được thiết lập sẵn, nên khả năng thích ứng trước biến thiên thực tế trên dây chuyền còn hạn chế. Công nghệ thị giác máy tính AI mở ra hướng tiếp cận linh hoạt hơn cho bài toán này.

    SotaVision, giải pháp thị giác máy tính do SotaTek phát triển, hướng đến việc bổ sung lớp AI vào hệ thống kiểm tra hiện hữu, hỗ trợ doanh nghiệp nâng cao hiệu quả AOI trong sản xuất điện tử mà không cần xây dựng lại toàn bộ hạ tầng camera.

    Hạn chế của AOI trong sản xuất điện tửCách SotaVision tiếp cận
    False call caoMô hình deep learning phân biệt biến thiên sản xuất bình thường và lỗi thực tế, hỗ trợ giảm cảnh báo giả cần nhân sự xác minh.
    Khó nhận diện lỗi vi môSotaVision công bố độ chính xác lên đến 99,99%, hỗ trợ phát hiện lỗi có kích thước từ 0,1 mm.
    Yêu cầu xử lý nhanhĐộ trễ xử lý được công bố dưới 50 ms, phù hợp với các bài toán kiểm tra thời gian thực.
    Phụ thuộc hạ tầng cloudKiến trúc edge-only xử lý dữ liệu hình ảnh trực tiếp tại nhà máy, hỗ trợ giảm độ trễ truyền dữ liệu và giữ dữ liệu sản xuất tại chỗ.
    Chi phí thay thế hạ tầng AOISotaVision được thiết kế như lớp AI bổ sung trên hệ thống camera hiện hữu, hướng đến tận dụng hạ tầng AOI trong sản xuất điện tử đang có.
    Khó thích ứng trước biến thiên sản xuấtMô hình AI có khả năng học từ dữ liệu thực tế, hỗ trợ điều chỉnh khả năng nhận diện theo đặc điểm sản phẩm và dây chuyền.

    Đối với doanh nghiệp đang tìm hướng nâng cấp AOI trong sản xuất điện tử, SotaVision có thể được xem xét như lớp AI bổ sung cho hệ thống kiểm tra hiện hữu. Từ giảm false call, tăng khả năng nhận diện lỗi đến xử lý dữ liệu ngay tại nhà máy, giải pháp hướng đến việc nâng cao hiệu quả kiểm tra mà vẫn tận dụng hạ tầng camera sẵn có.

    Xem thêm: SotaVision

    Kết Luận

    AOI trong sản xuất điện tử mang lại tốc độ kiểm tra cao và khả năng tự động hóa đáng kể cho dây chuyền PCBA. Song song với những lợi ích đó, false call, lỗi nằm ngoài tầm quan sát, thời gian lập trình, điều kiện môi trường và yêu cầu nhân sự kỹ thuật vẫn tạo ra nhiều thách thức trong quá trình vận hành.

    Sự kết hợp giữa AOI trong sản xuất điện tử và công nghệ thị giác máy tính AI mở ra hướng cải thiện khả năng kiểm tra dựa trên dữ liệu thực tế. AI có thể hỗ trợ nhận diện các biến thiên phức tạp, giảm cảnh báo giả và nâng cao khả năng thích ứng của hệ thống trước sự thay đổi về linh kiện, thiết kế và điều kiện sản xuất.

    SotaVision hướng đến cách tiếp cận này thông qua công nghệ thị giác máy tính AI, hỗ trợ doanh nghiệp tận dụng hạ tầng camera hiện hữu và bổ sung khả năng phân tích thông minh vào quy trình kiểm tra. Các nhà máy đang tìm kiếm giải pháp nâng cao hiệu quả AOI trong sản xuất điện tử cần đánh giá chính xác điểm hạn chế của hệ thống hiện tại để lựa chọn mô hình AI phù hợp cho từng sản phẩm, dây chuyền và mục tiêu chất lượng.

    Nếu doanh nghiệp đang tìm hướng nâng cấp AOI trong sản xuất điện tử, hãy liên hệ với chúng tôi để được tư vấn giải pháp phù hợp với dây chuyền và nhu cầu kiểm tra thực tế.

  • Công Nghệ AOI: Khi Nào Hoạt Động Hiệu Quả Nhất?

    Công Nghệ AOI: Khi Nào Hoạt Động Hiệu Quả Nhất?

    Nhiều nhà máy điện tử đã đầu tư công nghệ AOI nhưng vẫn gặp tình trạng tỷ lệ báo lỗi giả cao, thời gian kiểm tra lại thủ công kéo dài và dữ liệu chất lượng phân tán giữa các công đoạn. Vấn đề không nằm ở việc có hay không có hệ thống AOI trên chuyền, mà ở việc AOI có đang được triển khai đúng điều kiện và khai thác đúng cách hay không.

    Quy mô thị trường cho thấy mức độ phổ biến ngày càng tăng của công nghệ này. Thị trường hệ thống AOI toàn cầu được dự báo tăng từ 0,91 tỷ USD năm 2025 lên 1,46 tỷ USD vào năm 2031, tương ứng tốc độ tăng trưởng kép 8,14% mỗi năm. Riêng phần cứng chiếm 69,78% giá trị thị trường thiết bị AOI năm 2025, trong khi phần mềm và thuật toán AI được dự báo tăng trưởng 15,93% mỗi năm trong giai đoạn 2026-2031, cao hơn đáng kể so với phần cứng. 

    Bài viết sẽ phân tích cụ thể các điều kiện về đặc tính sản phẩm, vị trí trong quy trình, môi trường vận hành và năng lực dữ liệu để xác định công nghệ AOI phù hợp với trường hợp nào, khi nào hệ thống phát huy hiệu quả cao nhất và khi nào doanh nghiệp nên cân nhắc kết hợp công nghệ AOI với Vision AI.

    Công nghệ AOI Hoạt Động Hiệu Quả Nhất Khi Nào? Tổng Quan Các Điều Kiện Quyết Định

    Công nghệ AOI phát huy hiệu quả cao nhất khi sản phẩm, quy trình kiểm tra và điều kiện vận hành phù hợp với khả năng của hệ thống. Đặc tính bề mặt, loại lỗi cần phát hiện, tốc độ dây chuyền, độ ổn định của sản phẩm và chất lượng dữ liệu đều có thể ảnh hưởng trực tiếp đến kết quả kiểm tra. Vì vậy, để xác định công nghệ AOI hoạt động hiệu quả nhất khi nào, doanh nghiệp cần đánh giá đồng thời nhiều điều kiện thay vì chỉ dựa trên khả năng tự động hóa của thiết bị.

    Định Nghĩa Hiệu Quả Của công nghệ AOI: Tốc Độ, Độ Chính Xác, Tỷ Lệ False Call

    Một hệ thống công nghệ AOI thực sự hiệu quả cần đồng thời đáp ứng ba yếu tố: xử lý đủ nhanh để theo kịp dây chuyền, phát hiện chính xác lỗi thực tế và hạn chế tối đa các cảnh báo sai.

    Chỉ sốÝ nghĩaNgưỡng tham chiếu
    Tốc độ xử lýThời gian chụp và phân tích ảnh trên mỗi board, cần đáp ứng nhịp độ của dây chuyềnPhù hợp với takt time, không tạo nút thắt
    Tỷ lệ phát hiện lỗi thật (True Detection Rate)Tỷ lệ lỗi thực tế được công nghệ AOI phát hiện chính xácTrên 95% theo khuyến nghị ngành
    Tỷ lệ báo lỗi giả (False Call Rate)Tỷ lệ board đạt chuẩn nhưng bị hệ thống công nghệ AOI cảnh báo lỗiDưới 10%; hệ thống được tối ưu tốt có thể đạt dưới 5% 

    Về khả năng kiểm tra, công nghệ AOI có thể phát hiện các lỗi ở kích thước nhỏ tới khoảng 0,1 mm, vượt xa khả năng kiểm tra bằng mắt thường một cách ổn định trong môi trường sản xuất tốc độ cao. 

    Tuy nhiên, độ chính xác cao chưa đồng nghĩa với hiệu quả vận hành cao. Nếu công nghệ AOI tạo ra quá nhiều false call, nhân sự vẫn phải kiểm tra lại thủ công, làm tăng thời gian xử lý, gây gián đoạn quy trình và làm giảm ROI của hệ thống.

    Vì vậy, khi đánh giá công nghệ AOI, doanh nghiệp cần nhìn vào tốc độ + khả năng phát hiện lỗi thật + tỷ lệ báo lỗi giả thay vì chỉ tập trung vào một con số độ chính xác.

    Xem thêm: AOI Là Gì? Nguyên Lý Hoạt Động, Ưu Điểm & Ứng Dụng AOI

    Ba Nhóm Yếu Tố Quyết Định Hiệu Quả Vận Hành AOI 

    Qua khảo sát nhiều mô hình triển khai trong ngành điện tử, hiệu quả của công nghệ AOI thường được quyết định bởi ba nhóm yếu tố sau:

    • Đặc tính sản phẩm: mật độ linh kiện, kích thước linh kiện, mức độ đa dạng của sản phẩm trên cùng một chuyền.
    • Vị trí trong quy trình: AOI được đặt sau công đoạn nào, kết hợp với SPI ra sao, chạy inline hay offline.
    • Năng lực dữ liệu và thuật toán: hệ thống có được huấn luyện liên tục, có vòng phản hồi giữa AOI và đội ngũ QC hay không.

    Ba nhóm yếu tố này có mối liên hệ chặt chẽ. Một dây chuyền có mật độ linh kiện cao nhưng công nghệ AOI được bố trí sai vị trí vẫn có thể bỏ sót lỗi hoặc tạo ra nhiều false call. Ngược lại, hệ thống được đặt đúng công đoạn nhưng thuật toán và dữ liệu không được cập nhật thường xuyên cũng khó duy trì hiệu quả ổn định.

    AOI Phát Huy Hiệu Quả Cao Nhất Trên Dây Chuyền Có Mật Độ Linh Kiện Cao Và Sản Phẩm Đa Biến Thể

    Với các dây chuyền có mật độ linh kiện cao và sản phẩm đa biến thể, AOI có nhiều lợi thế trong việc tự động hóa kiểm tra và duy trì độ ổn định của chất lượng. công nghệ AOI đặc biệt phù hợp khi số lượng điểm cần kiểm tra lớn, khoảng cách giữa các linh kiện nhỏ và sản phẩm thay đổi thường xuyên theo từng model. 

    Bảng Mạch SMT Mật Độ Cao (Linh Kiện 0201, 01005) 

    Linh kiện 0201 có kích thước khoảng 0,6 x 0,3 mm, còn linh kiện 01005 chỉ khoảng 0,4 x 0,2 mm, nhỏ hơn cả dấu chấm phía dưới chữ i thường. Với kích thước này, chiến lược kiểm tra tối ưu thường sử dụng nhiều máy công nghệ AOI ở các điểm khác nhau trong quy trình, dữ liệu lỗi từ các máy AOI phía trước được tổng hợp để máy AOI sau reflow đảm bảo lỗi không lọt qua.

    Trong quá trình kiểm tra ổn định các linh kiện siêu nhỏ này, camera công nghệ AOI cần đạt độ phân giải trong khoảng 10 đến 15 micromet trên mỗi điểm ảnh, và với các linh kiện 0201 hoặc 01005, hệ thống 3D thường được khuyến nghị thay vì 2D vì 2D khó phân biệt chiều cao mối hàn ẩn dưới thân linh kiện.

    Kích thước linh kiệnKích thước vật lýLoại AOI khuyến nghị
    0603 trở lênLinh kiện tiêu chuẩn, khoảng dung sai lớn2D AOI, chi phí thấp, tốc độ nhanh
    0201Khoảng 0,6 x 0,3 mm3D AOI để đo chính xác chiều cao mối hàn
    01005Khoảng 0,4 x 0,2 mm3D AOI kết hợp nhiều điểm kiểm tra trên chuyền

    Sản Xuất Đa Biến Thể (High-Mix Low-Volume) Và Nhu Cầu Kiểm Tra Linh Hoạt

    công nghệ AOI 2

    Dây chuyền với mô hình high-mix low-volume có thể xử lý nhiều loại sản phẩm với sản lượng từng model tương đối thấp. Hiệu quả của công nghệ AOI không chỉ nằm ở tốc độ kiểm tra mà còn phụ thuộc vào khả năng chuyển đổi linh hoạt giữa các chương trình kiểm tra. 

    Một số ngành có yêu cầu kiểm soát chất lượng cao như hàng không, y tế và quốc phòng vẫn lựa chọn công nghệ AOI theo mô hình inline nhờ các phần mềm có khả năng hỗ trợ học và thiết lập chương trình nhanh cho sản phẩm mới. 

    Vì vậy, với công nghệ AOI đa biến thể, tiêu chí quan trọng không đơn thuần là kiểm tra nhanh một model cố định. Hệ thống cần giúp rút ngắn thời gian chuyển đổi chương trình, giảm công sức lập trình và duy trì độ chính xác khi thay đổi sản phẩm, từ đó đảm bảo hiệu quả kiểm tra ngay cả khi danh mục sản phẩm liên tục biến động.

    Ngưỡng Sản Lượng Tối Thiểu Để AOI Đạt Điểm Hòa Vốn ROI

    Sản lượng là yếu tố quyết định thời gian hoàn vốn của khoản đầu tư công nghệ AOI. Ở quy mô lớn, một khoản đầu tư AOI khoảng 100.000 USD có thể hoàn vốn chỉ trong khoảng 6 tháng nếu dây chuyền vận hành ổn định và sản lượng đủ lớn. Đối với các hệ thống AOI tích hợp AI ở quy mô sản xuất trung bình, thời gian hoàn vốn thực tế thường rơi vào khoảng 18 đến 36 tháng, tùy mức độ rủi ro của ngành và chi phí xử lý lỗi lọt.

    Quy mô sản xuấtPhương pháp phù hợpThời gian hoàn vốn tham khảo
    Dưới 1.000 board mỗi lôKiểm tra thủ công hoặc AOI offline linh hoạtKhông áp dụng ROI theo AOI cố định
    Sản lượng trung bình, nhiều biến thểAOI kết hợp AI để rút ngắn thời gian lập trìnhKhoảng 18 đến 36 tháng
    Sản lượng lớn, ổn địnhAOI inline tốc độ caoKhoảng 6 đến 18 tháng

    Xem thêm: Công nghệ AOI Điện Tử Là Gì? Nguyên Lý & Ứng Dụng

    Thời Điểm Trong Quy Trình Sản Xuất Quyết Định Hiệu Quả Vận Hành AOI 

    Công nghệ AOI có thể đảm nhiệm nhiều vai trò khác nhau tùy vị trí được triển khai trên dây chuyền. Ở một số công đoạn, mục tiêu chính là xác nhận linh kiện đã được đặt đúng; ở công đoạn khác, AOI lại được sử dụng để kiểm tra chất lượng sau lắp ráp hoặc xác nhận sản phẩm trước khi chuyển sang bước tiếp theo. 

    Để tối ưu công nghệ AOI, doanh nghiệp cần xác định rõ hệ thống đang được kỳ vọng giải quyết bài toán nào: kiểm soát công đoạn, xác nhận chất lượng hay sàng lọc sản phẩm cuối.

    công nghệ AOI 3
    Thời điểm quyết định hiệu quả công nghệ AOI

    AOI Sau In Kem Hàn – Vai Trò Bổ Trợ Của SPI Trong Phát Hiện Lỗi Sớm

    Khoảng 70% lỗi trong quy trình SMT được cho là bắt nguồn từ công đoạn in kem hàn, khiến kiểm tra ngay sau bước này trở thành một điểm kiểm soát quan trọng. 

    SPI 3D có thể hỗ trợ doanh nghiệp ở ba khía cạnh chính:

    • Phát hiện lỗi ngay sau in kem hàn: Kiểm tra lượng kem hàn, độ lệch vị trí và hình dạng lớp kem trước khi board chuyển sang công đoạn gắn linh kiện.
    • Nâng cao tỷ lệ đạt chuẩn ngay lần đầu: SPI có thể giúp tăng First Pass Yield khoảng 15–25% và giảm hơn 30% chi phí liên quan đến chất lượng; thời gian hoàn vốn thường dưới một năm. 
    • Giảm chi phí sửa lỗi: Phát hiện vấn đề ngay tại công đoạn in kem hàn có thể giúp giảm tới 50% chi phí rework so với việc phát hiện lỗi ở các bước sau. 

    Có thể thấy công nghệ AOI không nên được xem như một hệ thống kiểm tra độc lập. Khi SPI đảm nhiệm việc kiểm soát chất lượng kem hàn từ đầu và công nghệ AOI tiếp tục kiểm tra sau quá trình gắn linh kiện, doanh nghiệp có thể tạo ra một chuỗi kiểm soát khép kín, giúp phát hiện và xử lý lỗi ở đúng công đoạn thay vì chỉ tìm lỗi ở cuối quy trình.

    AOI Sau Reflow – Điểm Kiểm Tra Hiệu Quả Nhất Cho Lỗi Hàn, Tombstone, Lệch Linh Kiện

    Sau công đoạn reflow, công nghệ AOI có điều kiện thuận lợi để kiểm tra những lỗi chỉ có thể nhận diện rõ sau khi board đã trải qua quá trình gia nhiệt. Đây cũng là một trong những vị trí quan trọng nhất để đánh giá chất lượng lắp ráp SMT.

    Các nhóm lỗi thường được kiểm tra sau reflow gồm:

    • Lỗi hàn: Mối hàn thiếu, thừa, không đạt hình dạng hoặc có dấu hiệu bất thường sau quá trình gia nhiệt.
    • Lệch linh kiện: Phát hiện linh kiện bị dịch chuyển khỏi vị trí thiết kế trong quá trình reflow.
    • Tombstone: Nhận diện tình trạng một đầu linh kiện bị dựng lên khỏi pad, thường gặp với linh kiện có kích thước nhỏ.
    • Lỗi ngoại quan khác: Kiểm tra tình trạng thiếu linh kiện, sai linh kiện hoặc các bất thường trên bề mặt board.

    Một nghiên cứu sử dụng 30.000 điểm dữ liệu thực tế từ dây chuyền sản xuất cho thấy mô hình phân loại false call có thể đạt độ chính xác 89,3% khi khai thác dữ liệu kiểm tra trước reflow. Kết quả này cho thấy hiệu quả của công nghệ AOI sau reflow không chỉ phụ thuộc vào khả năng xử lý hình ảnh của thiết bị mà còn liên quan trực tiếp đến chất lượng và tính liên kết của dữ liệu từ các công đoạn trước.

    AOI In-Line So Với AOI Cuối Chuyền: Khác Biệt Về Hiệu Quả Phản Hồi Thời Gian Thực

    Về vị trí triển khai, công nghệ AOI khối lượng lớn thường được tích hợp inline để kiểm tra trực tiếp trên dây chuyền và đưa ra phản hồi lỗi gần như tức thời. Mô hình high-mix low-volume phù hợp hơn cùng AOI offline hoặc bố trí cuối chuyền nhờ khả năng thay đổi sản phẩm, lập trình chương trình kiểm tra và hiệu chỉnh hệ thống linh hoạt. 

    Công nghệ kiểm tra cũng tạo ra sự khác biệt về hiệu quả vận hành. AOI 2D chiếm 54,2% thị phần toàn cầu năm 2023 nhờ tốc độ xử lý nhanh và mức đầu tư phù hợp, trong khi AOI 3D đang tăng trưởng nhanh khi nhu cầu kiểm tra chính xác về hình học và độ cao ngày càng tăng. Vị trí triển khai, tốc độ phản hồi và công nghệ kiểm tra cùng quyết định hiệu quả của công nghệ AOI, ngay cả khi các nhà máy sử dụng cùng một dòng thiết bị.

    Điều Kiện Môi Trường Và Cấu Hình Phần Cứng Ảnh Hưởng Trực Tiếp Đến Hiệu Quả AOI

    công nghệ AOI 4
    Điều kiện ảnh hưởng đến hiệu quả của công nghệ AOI

    Điều kiện môi trường và cấu hình phần cứng có ảnh hưởng trực tiếp đến khả năng kiểm tra của công nghệ AOI. Ánh sáng, bụi, rung động, nhiệt độ, độ ẩm hay độ ổn định của vị trí đặt máy đều có thể tác động đến chất lượng hình ảnh đầu vào. Giữa môi trường vận hành thay đổi liên tục, công nghệ AOI cần được cấu hình phù hợp để duy trì độ ổn định của kết quả kiểm tra.

    Cấu hình phần cứng cũng quyết định khả năng xử lý từng nhóm sản phẩm và lỗi cần phát hiện. Camera, độ phân giải, hệ thống chiếu sáng, góc quan sát và tốc độ xử lý cần được lựa chọn dựa trên kích thước linh kiện, mật độ board và đặc điểm bề mặt. Có cấu hình phù hợp giúp công nghệ AOI thu được hình ảnh đủ rõ để phân biệt lỗi thật, đồng thời hạn chế phát sinh cảnh báo sai.

    Ánh Sáng, Độ Rung Và Độ Ổn Định Camera Trong Môi Trường Nhà Máy

    Hệ thống công nghệ AOI hoạt động dựa trên nguyên lý so sánh hình ảnh thu được với hình ảnh chuẩn, do đó bất kỳ thay đổi nào về ánh sáng hoặc độ rung của camera đều có thể khiến hệ thống hiểu sai một board đạt chuẩn thành lỗi.

    Việc phân loại lỗi theo tiêu chuẩn IPC-A-610D khi tích hợp vào AOI đòi hỏi hệ thống chiếu sáng và camera phải ổn định để đảm bảo kết quả phân loại nhất quán giữa các lần kiểm tra. Đây cũng là một trong những nguyên nhân phổ biến khiến tỷ lệ false call tăng đột biến dù chương trình kiểm tra không thay đổi.

    Tương Quan Giữa Tốc Độ Chuyền Sản Xuất Và Yêu Cầu Xử Lý Hình Ảnh Thời Gian Thực

    Tốc độ dây chuyền và độ phân giải camera cần được cân đối để công nghệ AOI duy trì khả năng kiểm tra theo thời gian thực. Độ phân giải cao giúp nhận diện các lỗi có kích thước nhỏ, đồng thời làm tăng lượng dữ liệu cần xử lý và thời gian quét.

    Khi cấu hình công nghệ AOI, doanh nghiệp cần cân nhắc:

    • Độ phân giải camera: Quyết định kích thước lỗi nhỏ nhất hệ thống có thể quan sát và phân biệt.
    • Tốc độ dây chuyền: Takt time càng ngắn, yêu cầu xử lý hình ảnh và truyền dữ liệu càng cao.
    • Độ phóng đại: Mức phóng đại quá cao trên dây chuyền tốc độ lớn có thể kéo dài thời gian quét và xử lý.
    • Loại lỗi cần phát hiện: Lỗi càng nhỏ càng cần độ phân giải cao; các lỗi lớn có thể sử dụng cấu hình thấp hơn để duy trì tốc độ.
    • Khả năng xử lý thời gian thực: Hệ thống cần hoàn tất quá trình chụp, phân tích và trả kết quả trong khoảng thời gian phù hợp với nhịp sản xuất.

    Khi Nào AOI 2D Là Đủ, Khi Nào Cần Chuyển Sang AOI 3D?

    AOI 2D vẫn đáp ứng tốt nhu cầu kiểm tra các sản phẩm điện tử tiêu dùng có thiết kế tương đối đơn giản, linh kiện kích thước từ 0603 trở lên và yêu cầu chất lượng ở mức Class 1. Ưu điểm chính nằm ở tốc độ xử lý nhanh, cấu hình đơn giản và chi phí đầu tư phù hợp. Khi triển khai công nghệ AOI cho nhóm sản phẩm này, doanh nghiệp có thể ưu tiên 2D để đảm bảo hiệu quả kiểm tra mà vẫn kiểm soát ngân sách đầu tư.

    Các sản phẩm sử dụng linh kiện 0201, 01005 hoặc BGA có mối hàn nằm dưới thân linh kiện đòi hỏi khả năng phân tích chiều cao, thể tích và hình dạng mối hàn chính xác hơn, khiến AOI 3D trở thành lựa chọn phù hợp. Xu hướng thị trường cũng cho thấy nhu cầu này ngày càng tăng: AOI 3D được dự báo chiếm hơn 57% thị phần công nghệ công nghệ AOI vào năm 2026, tương đương hơn 815 triệu USD, nhờ khả năng xử lý các dạng lỗi phức tạp. 

    Công nghệ AOI Đạt Hiệu Quả Bền Vững Khi Có Dữ Liệu Huấn Luyện Và Thuật Toán Được Tối Ưu Liên Tục

    Hiệu quả của công nghệ AOI cần được duy trì thông qua quá trình cập nhật dữ liệu và tối ưu thuật toán liên tục, đặc biệt trước sự thay đổi của sản phẩm, linh kiện và điều kiện vận hành. Dữ liệu từ các lần kiểm tra thực tế giúp hệ thống nhận diện tốt hơn những mẫu lỗi mới, phân biệt lỗi thật và false call, đồng thời cải thiện độ chính xác qua từng chu kỳ vận hành.

    Dữ liệu huấn luyện được quản lý bài bản cùng thuật toán được cập nhật định kỳ tạo nền tảng để công nghệ AOI duy trì hiệu suất ổn định và thích ứng tốt hơn trước những thay đổi của dây chuyền.

    Vai Trò Của AI/Deep Learning Trong Việc Giảm Tỷ Lệ False Call

    Trong công nghệ AOI, AI và Deep Learning có thể bổ sung khả năng phân tích dữ liệu sâu hơn cho hệ thống kiểm tra hình ảnh truyền thống. Trước đây, một mô hình học máy được áp dụng trên dữ liệu chất lượng từng giúp cải thiện độ chính xác dự đoán board lỗi tới 50%, qua đó giảm đáng kể nhu cầu xác minh thủ công. 

    Chỉ sốAOI truyền thốngAOI tích hợp AI
    Tỷ lệ false callCó thể lên đến 30% hoặc cao hơnCó thể giảm xuống khoảng 3–10%
    Thời gian lập trìnhCó thể mất vài ngày cho sản phẩm mớiCó thể rút ngắn xuống vài giờ
    Tỷ lệ phát hiện lỗi thậtPhụ thuộc nhiều vào ngưỡng cấu hình thủ côngCó thể đạt 98–99% đối với lỗi mối hàn quan trọng

    AI có thể trở thành lớp tối ưu quan trọng cho công nghệ AOI, đặc biệt ở những dây chuyền có nhiều biến thể sản phẩm, lượng false call cao hoặc cần cập nhật chương trình kiểm tra thường xuyên. Giá trị lớn nhất nằm ở khả năng học từ dữ liệu thực tế, liên tục tinh chỉnh mô hình và giảm khối lượng xác minh thủ công.

    Vòng Lặp Phản Hồi Giữa AOI Và Đội Ngũ QC (Human-In-The-Loop)

    Các hệ thống công nghệ AOI hiện đại có thể xây dựng vòng lặp phản hồi từ chính dữ liệu phát sinh trong quá trình kiểm tra. Hình ảnh mà mô hình nhận diện chưa chính xác có thể được đội ngũ QC gắn nhãn lại, bổ sung vào tập dữ liệu huấn luyện và sử dụng để cập nhật mô hình. Cách tiếp cận này đưa QC vào trực tiếp quá trình cải thiện thuật toán, giúp hệ thống công nghệ AOI ngày càng thích ứng tốt hơn trước các mẫu lỗi và biến thể sản phẩm mới.

    So Sánh Hiệu Quả Theo Thời Gian: AOI Rule-Based Truyền Thống Và AOI AI-Driven

    công nghệ AOI 5

    Sự khác biệt giữa AOI rule-based và AOI AI-driven thể hiện rõ hơn qua khả năng duy trì hiệu suất sau thời gian dài vận hành. AOI rule-based sử dụng các ngưỡng hình học và quy tắc được thiết lập cố định, nên hiệu quả có thể bị ảnh hưởng khi sản phẩm, vật liệu hàn hoặc mật độ linh kiện thay đổi. Nếu thiếu hoạt động hiệu chỉnh định kỳ, công nghệ AOI có thể phát sinh ngày càng nhiều false call. 

    AOI AI-driven tạo ra cơ chế cải thiện dựa trên dữ liệu vận hành thực tế. Khi triển khai công nghệ AOI theo hướng AI-driven, doanh nghiệp có thể:

    • Học từ dữ liệu thực tế: Hình ảnh lỗi và kết quả xác minh từ QC được bổ sung vào dữ liệu huấn luyện.
    • Giảm false call: Mô hình có khả năng phân biệt tốt hơn giữa đặc điểm ngoại quan đạt chuẩn và lỗi thực tế.
    • Thích ứng trước biến động sản phẩm: Thuật toán có thể được cập nhật để phản ánh các thay đổi về linh kiện, vật liệu và thiết kế.
    • Duy trì hiệu suất lâu dài: Hiệu quả của công nghệ AOI có cơ sở để được cải thiện qua các vòng dữ liệu thay vì phụ thuộc hoàn toàn vào bộ rule ban đầu.
    • Tối ưu hệ thống hiện có: Doanh nghiệp có thể bổ sung lớp AI để nâng cấp khả năng phân tích của AOI hiện tại, thay vì tập trung toàn bộ ngân sách vào việc thay mới phần cứng.

    SotaVision – Giải Pháp công nghệ AOI Ứng Dụng AI Duy Trì Hiệu Quả Vận Hành Ổn Định 

    SotaVision bổ sung một lớp trí tuệ nhân tạo vào hệ thống kiểm tra hình ảnh hiện có, giúp nâng cao khả năng nhận diện và phân loại lỗi của công nghệ AOI. Giải pháp có thể tận dụng hình ảnh từ camera và hệ thống kiểm tra đang vận hành, phân tích dữ liệu bằng mô hình AI rồi trả về kết quả đạt hoặc không đạt theo thời gian thực. Cách tiếp cận này giúp doanh nghiệp nâng cấp khả năng kiểm tra mà vẫn tận dụng hạ tầng sẵn có.

    Một điểm nổi bật của SotaVision là khả năng học và cải thiện liên tục. Dữ liệu từ quá trình kiểm tra thực tế, bao gồm những trường hợp hệ thống nhận diện chưa chính xác, có thể được thu thập, phân loại và sử dụng để huấn luyện lại mô hình. Nhờ vậy, công nghệ AOI có thể thích ứng tốt hơn trước sự thay đổi về sản phẩm, linh kiện và điều kiện vận hành, đồng thời từng bước giảm cảnh báo sai và nâng cao độ ổn định của kết quả kiểm tra.

    SotaVision hỗ trợ doanh nghiệp cải thiện hệ thống công nghệ AOI trên nhiều khía cạnh:

    • Tận dụng hệ thống hiện có: Có thể kết nối cùng camera và hạ tầng kiểm tra hiện tại, giảm nhu cầu đầu tư lại toàn bộ thiết bị.
    • Xử lý ngay tại nhà máy: Dữ liệu hình ảnh được phân tích trực tiếp tại hệ thống máy tính trong nhà máy, hỗ trợ phản hồi nhanh và hạn chế đưa dữ liệu sản xuất ra bên ngoài.
    • Phát hiện lỗi theo thời gian thực: Khả năng xử lý dưới 50 mili giây giúp đáp ứng yêu cầu kiểm tra trên dây chuyền tốc độ cao.
    • Kết nối với hệ thống sản xuất: Hỗ trợ kết nối với PLC, hệ thống quản lý sản xuất và các nền tảng quản lý chất lượng thông qua giao diện kết nối mở.
    • Cải thiện theo dữ liệu thực tế: Mô hình có thể được cập nhật dựa trên dữ liệu phát sinh trong quá trình vận hành, giúp hệ thống thích ứng trước những thay đổi của sản phẩm và lỗi mới.

    SotaVision phù hợp cho các nhà máy đã có công nghệ AOI nhưng đang gặp tình trạng cảnh báo sai cao, cần kiểm tra nhiều biến thể sản phẩm hoặc muốn nâng cao khả năng phân tích mà vẫn giữ lại hệ thống phần cứng hiện hữu. Thay vì bắt đầu lại từ đầu, doanh nghiệp có thể bổ sung một lớp AI để biến dữ liệu kiểm tra hiện có thành nguồn lực phục vụ quá trình cải thiện chất lượng liên tục.

    Xem thêm: SotaVision

    Kết Luận

    Công nghệ AOI phát huy hiệu quả cao nhất dựa trên sự phù hợp giữa đặc tính sản phẩm, tốc độ dây chuyền, vị trí kiểm tra, điều kiện môi trường và chất lượng dữ liệu. Cấu hình đúng giúp hệ thống nâng cao khả năng phát hiện lỗi, giảm thời gian kiểm tra và duy trì chất lượng ổn định trong quá trình sản xuất.

    Hiệu quả lâu dài còn phụ thuộc vào khả năng cập nhật dữ liệu và tối ưu thuật toán theo tình hình vận hành thực tế. SotaVision bổ sung lớp trí tuệ nhân tạo cho hệ thống kiểm tra hiện có, hỗ trợ giảm cảnh báo sai, thích ứng trước thay đổi của sản phẩm và nâng cao khả năng phân tích hình ảnh. Giải pháp phù hợp cho doanh nghiệp muốn nâng cấp công nghệ AOI mà vẫn tận dụng hạ tầng sẵn có, từng bước xây dựng quy trình kiểm tra linh hoạt, chính xác và hiệu quả hơn.

    Liên hệ với đội ngũ chuyên gia SotaVision để được tư vấn và đánh giá giải pháp AI phù hợp, giúp nâng cao hiệu quả công nghệ AOI, giảm cảnh báo sai và tận dụng tối đa hệ thống kiểm tra hiện có.