Tại các nhà máy Việt Nam, quy mô sản xuất ngày càng mở rộng, sản lượng tăng cao và danh mục mã sản phẩm đa dạng hơn. Khi nhà máy vận hành nhiều dây chuyền hoặc nhiều ca, số lượng sản phẩm cần kiểm tra cũng tăng theo, tạo thêm áp lực lên nhân sự QC và thời gian kiểm tra. Phương pháp phù hợp ở dây chuyền quy mô nhỏ có thể khó duy trì độ chính xác kiểm tra chất lượng nếu sản lượng tăng nhanh hoặc yêu cầu kiểm tra thay đổi theo từng mã sản phẩm.
Cách tăng độ chính xác kiểm tra chất lượng tại nhà máy Việt Nam cần tính đến khả năng xử lý sản lượng lớn mà vẫn duy trì tiêu chí đánh giá nhất quán giữa các ca và dây chuyền. Chuẩn hóa quy trình, số hóa dữ liệu và tự động hóa kiểm tra có thể nâng cao độ chính xác kiểm tra chất lượng, giảm phụ thuộc vào kiểm tra thủ công và tạo nền tảng mở rộng năng lực QC theo quy mô sản xuất.
Độ Chính Xác Kiểm Tra Chất Lượng Trong Sản Xuất Và Các Yếu Tố Đánh Giá
Dữ liệu QC chỉ có giá trị quản trị cao nếu kết quả kiểm tra đủ chính xác và nhất quán. Độ chính xác kiểm tra chất lượng cần được xem xét qua tỷ lệ phát hiện lỗi, lỗi bỏ sót, nhận diện sai và mức độ ổn định giữa các ca. Các chỉ số này tạo cơ sở phân tích hiệu quả kiểm tra và cải tiến quy trình sản xuất.
Định Nghĩa Độ Chính Xác Kiểm Tra Chất Lượng Trong Sản Xuất (Phân Biệt Với Độ Chính Xác Đo Lường)
Độ chính xác kiểm tra chất lượng là tỷ lệ phần trăm quyết định chấp nhận hoặc từ chối sản phẩm đúng theo trạng thái thực tế, tính trên tổng số lần kiểm tra. Chỉ số độ chính xác kiểm tra chất lượng phản ánh khả năng nhận diện đúng sản phẩm đạt chuẩn và sản phẩm lỗi trong quy trình QC. Độ chính xác kiểm tra chất lượng càng cao, khả năng kiểm soát lỗi và phân loại sản phẩm càng ổn định.
Độ chính xác kiểm tra chất lượng khác với độ chính xác đo lường. Độ chính xác đo lường tập trung vào mức sai lệch giữa giá trị thiết bị đo được và giá trị thực. Trong khi đó, độ chính xác kiểm tra chất lượng đánh giá kết quả quyết định cuối cùng của toàn bộ quy trình kiểm tra. Thiết bị đo có độ chính xác cao chưa đủ bảo đảm độ chính xác kiểm tra chất lượng nếu thao tác kiểm tra hoặc bước đánh giá kết quả phát sinh sai lệch.
Ví dụ, thước cặp có khả năng đo đến 0,01 mm vẫn có thể cho kết quả kiểm tra chất lượng không chính xác nếu người vận hành đọc sai kết quả, đặt sai vị trí đo hoặc bỏ sót điểm cần kiểm tra. Vì vậy, đánh giá độ chính xác kiểm tra chất lượng cần xem xét cả thiết bị, thao tác, tiêu chí đánh giá và kết quả phân loại sản phẩm.
Hai chỉ số quan trọng cần theo dõi song song nhằm đánh giá độ chính xác kiểm tra chất lượng gồm:
- Tỷ lệ lọt lỗi (Escape Rate): Tỷ lệ sản phẩm lỗi bị bỏ sót và tiếp tục đi qua công đoạn kiểm tra. Tỷ lệ lọt lỗi cao cho thấy độ chính xác kiểm tra chất lượng trong khả năng phát hiện lỗi còn hạn chế.
- Tỷ lệ báo động giả (False Call Rate): Tỷ lệ sản phẩm đạt chuẩn bị từ chối nhầm. Tỷ lệ báo động giả cao phản ánh độ chính xác kiểm tra chất lượng trong hoạt động phân loại sản phẩm chưa ổn định.
Ngưỡng Độ Chính Xác Kiểm Tra Kỳ Vọng Theo Ngành: Điện Tử, Thực Phẩm, Dược Phẩm, Ô Tô
Ngưỡng độ chính xác kiểm tra chất lượng không cố định mà thay đổi theo mức độ rủi ro của sản phẩm. Ngành càng liên quan trực tiếp đến an toàn con người, ngưỡng chấp nhận lỗi càng khắt khe.
| Ngành | Chỉ số quản lý | Ngưỡng độ chính xác kiểm tra chất lượng phổ biến |
| Ô tô (linh kiện an toàn) | PPM (lỗi/triệu sản phẩm) | 0–50 PPM đối với linh kiện ô tô, đặc biệt là các linh kiện an toàn quan trọng |
| Điện tử | PPM | 100–500 PPM, tùy theo mức độ phức tạp của sản phẩm và quy trình sản xuất điện tử |
| Thiết bị y tế cấy ghép | PPM | 0–10 PPM đối với các sản phẩm công nghệ y tế cấy ghép |
| Chuẩn Six Sigma (mọi ngành) | DPMO | 3,4 lỗi/triệu cơ hội, tương đương 99,99966% tỷ lệ không lỗi |
Đáng chú ý, tiêu chuẩn độ chính xác kiểm tra chất lượng ngành đã dịch chuyển rất nhanh trong vài thập kỷ. Vào thập niên 1980, nhiều ngành từng chấp nhận tỷ lệ đạt 95%, tương đương 50.000 PPM, nhưng con số này ngày nay bị xem là không thể chấp nhận, khi phần lớn nhà máy hiện đại đặt mục tiêu dưới 1.000 PPM.
Tác Động Của Độ Chính Xác Kiểm Tra Thấp Đến Chất Lượng Và Chi Phí Sản Xuất
Độ chính xác kiểm tra chất lượng thấp làm tăng rủi ro sản phẩm lỗi lọt qua công đoạn QC, phát sinh chi phí xử lý và ảnh hưởng đến chất lượng đầu ra. Chi phí xử lý lỗi thường tăng theo từng giai đoạn phát hiện. Nguyên tắc 1-10-100 do Philip Crosby đề xuất mô tả mức gia tăng chi phí này: chi phí ngăn lỗi tại nguồn khoảng 1 đơn vị, phát hiện lỗi trong nội bộ khoảng 10 đơn vị và xử lý lỗi đã đến khách hàng có thể lên tới 100 đơn vị.
Trong sản xuất, độ chính xác kiểm tra chất lượng ảnh hưởng trực tiếp đến thời điểm phát hiện lỗi. Độ chính xác kiểm tra chất lượng càng thấp, khả năng lỗi tiếp tục đi qua các công đoạn càng cao, kéo theo nhiều khoản chi phí phát sinh:
- Chi phí kiểm tra lại: sản phẩm nghi ngờ cần được kiểm tra bổ sung hoặc phân loại lại.
- Chi phí tái gia công: lỗi được phát hiện ở công đoạn sau có thể cần sửa chữa, điều chỉnh hoặc gia công lại.
- Chi phí phế phẩm: sản phẩm không thể khắc phục phải loại bỏ, làm tăng hao hụt nguyên vật liệu.
- Chi phí dừng dây chuyền: lỗi nghiêm trọng có thể yêu cầu tạm dừng sản xuất nhằm xác định nguyên nhân và khoanh vùng sản phẩm.
- Chi phí xử lý khiếu nại: lỗi lọt đến khách hàng có thể phát sinh chi phí đổi trả, bảo hành, vận chuyển và xử lý khiếu nại.
- Chi phí ảnh hưởng chất lượng: lỗi lặp lại còn có thể tác động đến chỉ số chất lượng, tiến độ giao hàng và quan hệ B2B.
Ở quy mô toàn nhà máy, độ chính xác kiểm tra chất lượng còn liên quan đến tổng chi phí chất lượng kém (Cost of Poor Quality). Theo các ước tính được trích dẫn rộng rãi trong quản trị chất lượng, chi phí liên quan đến chất lượng có thể chiếm khoảng 15–20% doanh thu tại nhiều nhà sản xuất; các tài liệu của Juran thường đề cập phạm vi 10–30% doanh thu đối với chi phí chất lượng kém tại các nhà máy trưởng thành.
Do đó, cải thiện độ chính xác kiểm tra chất lượng có thể tạo tác động trên nhiều khoản chi phí:
- Giảm sản phẩm lỗi lọt qua QC.
- Giảm nhu cầu kiểm tra và phân loại lại.
- Giảm tái gia công và phế phẩm.
- Giảm rủi ro khiếu nại, bảo hành và trả hàng.
- Cải thiện khả năng kiểm soát chất lượng trên toàn dây chuyền.
Đầu tư nâng cao độ chính xác kiểm tra chất lượng cần được xem xét cùng chi phí kiểm tra, chi phí lỗi và giá trị sản xuất. Mục tiêu không chỉ là tăng tỷ lệ phát hiện lỗi mà còn duy trì độ chính xác kiểm tra chất lượng ổn định giữa các ca, công đoạn và sản lượng khác nhau.
5 Nguyên Nhân Phổ Biến Khiến Độ Chính Xác Kiểm Tra Chất Lượng Sụt Giảm Trên Dây Chuyền
Muốn tăng độ chính xác kiểm tra chất lượng, nhà máy cần xác định đúng gốc rễ vấn đề thay vì chỉ tăng thêm nhân sự kiểm tra. Dưới đây là 5 nguyên nhân xuất hiện lặp lại ở hầu hết các dây chuyền sản xuất, từ điện tử đến thực phẩm.
| Nguyên nhân | Biểu hiện trên dây chuyền | Tác động đến độ chính xác kiểm tra chất lượng | Hướng kiểm soát |
| 1. Yếu tố con người | Mỏi mắt, mất tập trung, chủ quan, kinh nghiệm không đồng đều, kết quả khác nhau giữa các ca kiểm tra. | Độ chính xác kiểm tra chất lượng có thể suy giảm theo thời gian làm việc. Khả năng phát hiện lỗi phụ thuộc vào trạng thái nhân sự và đặc điểm từng loại lỗi. | Chuẩn hóa thao tác QC, đào tạo nhận diện lỗi, kiểm tra năng lực định kỳ và áp dụng kiểm tra chéo cho nhóm lỗi khó phát hiện. |
| 2. Quy trình kiểm tra chưa chuẩn hóa | Tiêu chí đạt/không đạt chưa rõ, mỗi kiểm tra viên diễn giải yêu cầu chất lượng theo kinh nghiệm cá nhân. | Độ chính xác kiểm tra chất lượng thiếu ổn định giữa nhân sự, ca sản xuất và dây chuyền. Dữ liệu QC cũng khó so sánh hoặc phân tích theo thời gian. | Xây dựng tiêu chí chấp nhận rõ ràng, hình ảnh mẫu lỗi, hướng dẫn thao tác chuẩn và thống nhất tiêu chuẩn đánh giá giữa các ca. |
| 3. Điều kiện môi trường không ổn định | Ánh sáng không phù hợp, rung động từ thiết bị, bụi công nghiệp hoặc bề mặt sản phẩm bị ảnh hưởng bởi điều kiện vận hành. | Các lỗi nhỏ, lỗi có độ tương phản thấp hoặc sai lệch kích thước khó nhận diện, làm giảm độ chính xác kiểm tra chất lượng. | Kiểm soát ánh sáng, nhiệt độ, bụi và rung động tại khu vực QC. Thiết lập điều kiện kiểm tra phù hợp cho từng loại sản phẩm. |
| 4. Thiết bị đo lỗi thời hoặc chưa hiệu chuẩn | Thiết bị phát sinh sai số, kết quả đo không ổn định hoặc lịch hiệu chuẩn không được duy trì đầy đủ. | Sai số thiết bị có thể kéo giảm độ chính xác kiểm tra chất lượng mà khó phát hiện ngay. Kết quả QC có nguy cơ lệch so với yêu cầu kỹ thuật. | Thiết lập lịch hiệu chuẩn, bảo trì định kỳ, theo dõi sai số và thay thế thiết bị không còn đáp ứng yêu cầu kỹ thuật. |
| 5. Tốc độ dây chuyền vượt năng lực kiểm tra thủ công | Sản lượng tăng, thời gian kiểm tra mỗi sản phẩm giảm, nhân sự phải xử lý nhiều sản phẩm trong thời gian ngắn. | Áp lực tốc độ làm tăng nguy cơ bỏ sót lỗi, khiến độ chính xác kiểm tra chất lượng giảm. Rủi ro càng cao ở dây chuyền có sản lượng lớn hoặc yêu cầu kiểm tra 100%. | Cân đối tốc độ dây chuyền và năng lực QC, tối ưu quy trình kiểm tra, tăng tự động hóa và ứng dụng AI thị giác máy tính cho các công đoạn cần kiểm tra tốc độ cao. |
Xem thêm: Tại Sao AOI Không Chính Xác? Giải Mã Độ Chính Xác AOI
Chuẩn Hóa Quy Trình Kiểm Tra Nhằm Nâng Cao Độ Chính Xác
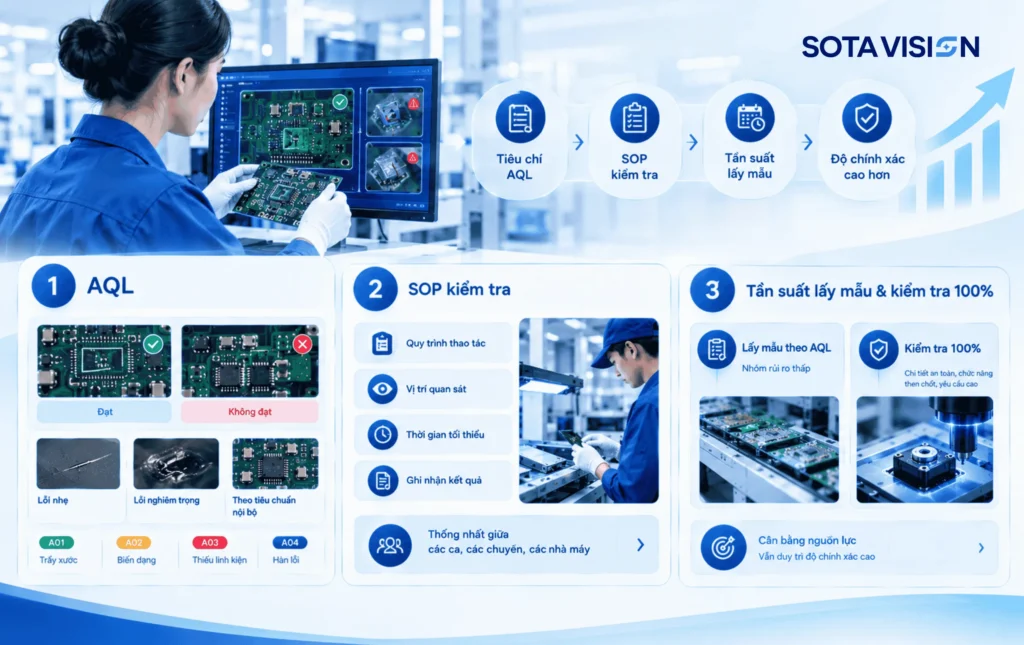
Chuẩn hóa là bước đầu tiên và ít tốn kém nhất để tăng độ chính xác kiểm tra chất lượng, vì phần lớn thay đổi nằm ở quy trình quản lý chứ chưa cần đầu tư thiết bị mới. Nhiều nhà máy bỏ qua bước này và nhảy thẳng vào công nghệ, dẫn đến hiệu quả đầu tư thấp hơn kỳ vọng.
Xây Dựng Tiêu Chí AQL (Acceptable Quality Level) Minh Họa Bằng Hình Ảnh Cụ Thể
AQL (Acceptable Quality Level), hay Ngưỡng Chất Lượng Chấp Nhận Được, là mức chất lượng thấp nhất có thể chấp nhận đối với một chuỗi lô hàng liên tục được lấy mẫu kiểm tra theo tiêu chuẩn ISO 2859-1. AQL cung cấp cơ sở xác định phương án lấy mẫu và tiêu chí chấp nhận lô hàng, qua đó hỗ trợ kiểm soát độ chính xác kiểm tra chất lượng trong hoạt động QC.
Chỉ ghi tiêu chí bằng văn bản như “không có vết xước rõ rệt” có thể tạo ra cách hiểu khác nhau giữa các kiểm tra viên. Sự khác biệt trong cách nhận diện và phân loại lỗi làm độ chính xác kiểm tra chất lượng thiếu nhất quán giữa các ca. Vì vậy, bộ tiêu chí AQL nên kết hợp mô tả bằng văn bản cùng hình ảnh mẫu nhằm tăng tính thống nhất và cải thiện độ chính xác kiểm tra chất lượng.
Bộ ảnh tiêu chuẩn có thể gồm:
- Ảnh sản phẩm đạt chuẩn: thể hiện giới hạn chấp nhận trên và dưới, giúp xác định rõ phạm vi sản phẩm đạt yêu cầu.
- Ảnh lỗi theo mức độ: phân loại các lỗi phổ biến thành lỗi nhẹ, lỗi nghiêm trọng và các nhóm lỗi theo tiêu chuẩn nội bộ, hỗ trợ đánh giá độ chính xác kiểm tra chất lượng.
- Ảnh giới hạn chấp nhận: minh họa các trường hợp nằm sát ranh giới giữa đạt và không đạt, giúp giảm khác biệt trong cách đánh giá.
- Ảnh đối chiếu đạt/không đạt: đặt các mẫu cạnh nhau nhằm hỗ trợ kiểm tra viên nhận diện lỗi nhanh và duy trì độ chính xác kiểm tra chất lượng ổn định.
- Mã hóa mẫu lỗi: gắn mã cho từng loại lỗi, mức độ và tiêu chí xử lý nhằm tạo cơ sở thống nhất cho đào tạo, kiểm tra và đánh giá độ chính xác kiểm tra chất lượng.
Thống Nhất SOP Kiểm Tra Giữa Các Ca, Các Chuyền, Các Nhà Máy
SOP kiểm tra cần quy định rõ trình tự thao tác, vị trí quan sát, thời gian kiểm tra tối thiểu cho từng sản phẩm và cách ghi nhận kết quả. Quy định càng cụ thể, khả năng duy trì độ chính xác kiểm tra chất lượng càng ổn định giữa các nhân sự QC.
SOP được áp dụng thống nhất trên toàn bộ ca kíp và dây chuyền sẽ hạn chế sự khác biệt trong thao tác kiểm tra. Độ chính xác kiểm tra chất lượng nhờ đó ít phụ thuộc vào kinh nghiệm hoặc cách đánh giá riêng của từng kiểm tra viên. Nhà máy cũng có thể sử dụng dữ liệu từ SOP nhằm theo dõi độ chính xác kiểm tra chất lượng giữa các ca, phát hiện sai lệch và điều chỉnh quy trình phù hợp.
Xác Định Tần Suất Lấy Mẫu Hợp Lý Và Trường Hợp Cần Kiểm Tra 100%
Nhà máy có thể áp dụng lấy mẫu theo AQL cho nhóm sản phẩm rủi ro thấp, đồng thời ưu tiên kiểm tra 100% đối với các chi tiết liên quan trực tiếp đến an toàn, chức năng cốt lõi hoặc yêu cầu kỹ thuật nghiêm ngặt. Phân bổ tần suất kiểm tra phù hợp giúp duy trì độ chính xác kiểm tra chất lượng mà vẫn kiểm soát nguồn lực QC.
Đào Tạo Và Quản Lý Nhân Sự QC Để Giảm Sai Số Chủ Quan
Ngay cả khi đã có tiêu chí rõ ràng, độ chính xác kiểm tra chất lượng vẫn phụ thuộc vào năng lực thực tế của người thực hiện. Đào tạo bài bản và có đo lường là cách duy nhất để biết chương trình đào tạo có thực sự hiệu quả hay không.
Chương Trình Đào Tạo Nhận Diện Lỗi Định Kỳ Kèm Đánh Giá Năng Lực (Gauge R&R)
Gauge R&R (Repeatability and Reproducibility) là phương pháp đánh giá mức độ biến động của hệ thống đo lường, giúp xác định sai số phát sinh từ thiết bị, phương pháp đo hoặc người thực hiện. Phân tích Gauge R&R hỗ trợ nhà máy kiểm soát độ chính xác kiểm tra chất lượng, đặc biệt tại các công đoạn phụ thuộc vào kết quả đo hoặc đánh giá của kiểm tra viên.
Các ngưỡng %GRR thường được sử dụng gồm:
| Mức %GRR | Đánh giá hệ thống đo lường | Tác động đến độ chính xác kiểm tra chất lượng |
| Dưới 10% | Hệ thống đo lường đạt yêu cầu, mức biến động thấp | Hỗ trợ duy trì độ chính xác kiểm tra chất lượng ổn định |
| 10% đến 30% | Có thể chấp nhận tùy ứng dụng và yêu cầu kỹ thuật | Cần theo dõi độ chính xác kiểm tra chất lượng theo từng công đoạn |
| Trên 30% | Hệ thống đo lường chưa đạt, cần cải tiến | Sai số cao có thể làm suy giảm độ chính xác kiểm tra chất lượng |
Đối với Gauge R&R dạng thuộc tính, phương pháp đánh giá tập trung vào kết quả đạt/không đạt do kiểm tra viên thực hiện. Tỷ lệ đồng thuận giữa các lần đánh giá của cùng kiểm tra viên và giữa các kiểm tra viên nên đạt mức cao, thường hướng đến trên 90% nhằm duy trì tính nhất quán trong kết quả kiểm tra.
Luân Phiên Vị Trí Kiểm Tra Để Giảm Hiệu Ứng Mỏi Mắt Và Quen Mắt
Nhà máy có thể xây dựng lịch luân phiên vị trí theo ca nhằm duy trì trạng thái quan sát ổn định và hạn chế sai lệch giữa các công đoạn. Việc thay đổi vị trí kiểm tra cũng giúp phân bổ đều các nhóm lỗi, sản phẩm và điều kiện quan sát, qua đó hỗ trợ duy trì độ chính xác kiểm tra chất lượng.
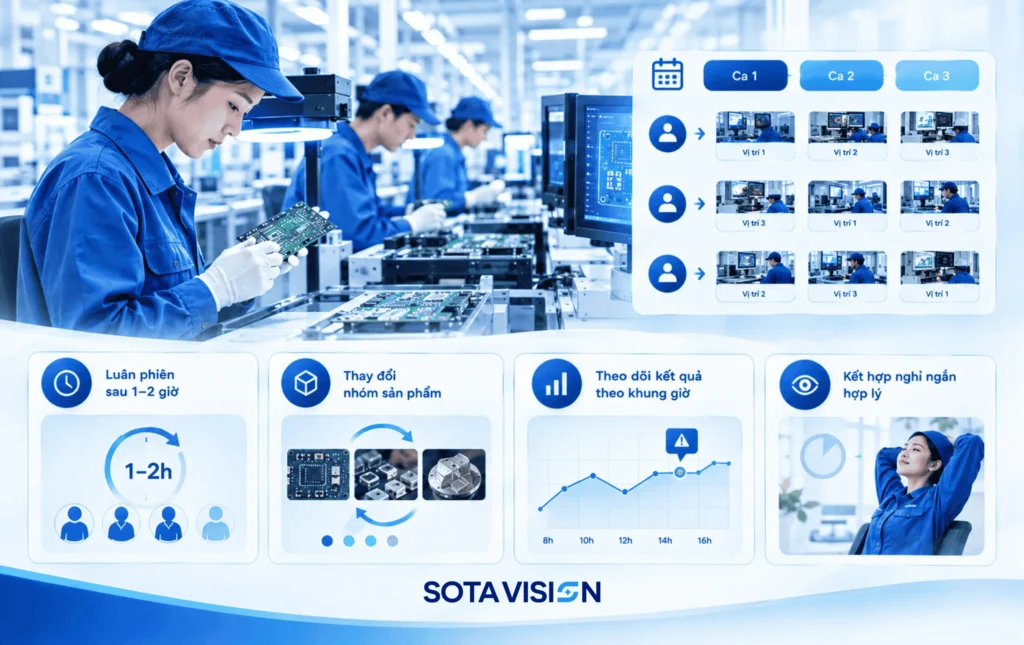
Một số nguyên tắc có thể áp dụng:
- Luân phiên sau 1–2 giờ: Giảm thời gian liên tục thực hiện cùng thao tác quan sát, hỗ trợ duy trì độ chính xác kiểm tra chất lượng.
- Thay đổi nhóm sản phẩm: Hạn chế việc kiểm tra viên quá quen với một dạng sản phẩm hoặc mẫu lỗi cụ thể.
- Theo dõi kết quả theo từng khung giờ: So sánh tỷ lệ phát hiện lỗi nhằm nhận diện thời điểm độ chính xác kiểm tra chất lượng có dấu hiệu suy giảm.
- Kết hợp nghỉ ngắn hợp lý: Giảm tác động của mỏi mắt và duy trì khả năng quan sát trong suốt ca kiểm tra.
Xem thêm: 5 Hạn Chế Của Kiểm Tra Chất Lượng Thủ Công Trong Sản Xuất
Cơ Chế Kiểm Tra Chéo (Double-Check) Cho Nhóm Lỗi Khó Phát Hiện
Các lỗi có tần suất xuất hiện thấp nhưng hậu quả nghiêm trọng nên được đưa vào cơ chế kiểm tra chéo. Một kiểm tra viên thứ hai thực hiện đánh giá độc lập giúp giảm nguy cơ bỏ sót lỗi và cải thiện độ chính xác kiểm tra chất lượng tại các công đoạn có rủi ro cao.
Cơ chế Double-Check đặc biệt phù hợp cho các lỗi khó nhận diện bằng mắt thường, lỗi nằm sát giới hạn chấp nhận hoặc lỗi có khả năng ảnh hưởng trực tiếp đến an toàn và chức năng sản phẩm. Kết quả của hai kiểm tra viên được đối chiếu nhằm xác định trường hợp cần kiểm tra bổ sung, qua đó tăng tính nhất quán của độ chính xác kiểm tra chất lượng.
Kiểm Soát Điều Kiện Môi Trường Và Hiệu Chuẩn Thiết Bị Đo Định Kỳ
Độ chính xác của phép đo là nền tảng cho nhiều quyết định QC trên dây chuyền. Thiết bị đo phát sinh sai số hoặc điều kiện môi trường không phù hợp có thể làm kết quả lệch khỏi giá trị thực tế. Kiểm soát hệ thống đo giúp bảo vệ độ chính xác kiểm tra chất lượng và hạn chế quyết định phân loại sai.
Tiêu Chuẩn Ánh Sáng Theo Từng Loại Bề Mặt Kiểm Tra (Kim Loại, PCB, Bao Bì Thực Phẩm)
Theo hướng dẫn về chiếu sáng nội thất của CIE, các tác vụ kiểm tra chất lượng có chi tiết khó quan sát cần độ rọi khoảng 500–1000 lux. Với các chi tiết nhỏ và đòi hỏi độ tương phản cao hơn, tiêu chuẩn ngành cơ khí chính xác khuyến nghị mức cao hơn đáng kể.
| Loại tác vụ kiểm tra | Độ rọi khuyến nghị |
| Kiểm tra thông thường, chi tiết dễ quan sát | 500–1000 lux |
| Kiểm tra chi tiết nhỏ, độ tương phản thấp như PCB, linh kiện điện tử | 1000–1500 lux |
| Kiểm tra chi tiết rất nhỏ, cấu trúc phức tạp | Khoảng 3000 lux |
Bảng trên cho thấy một trạm kiểm tra PCB dùng chung mức ánh sáng với khu vực sản xuất thông thường gần như chắc chắn sẽ có độ chính xác kiểm tra chất lượng thấp hơn tiêu chuẩn ngành.
Lịch Hiệu Chuẩn Thiết Bị Đo Theo ISO/IEC 17025
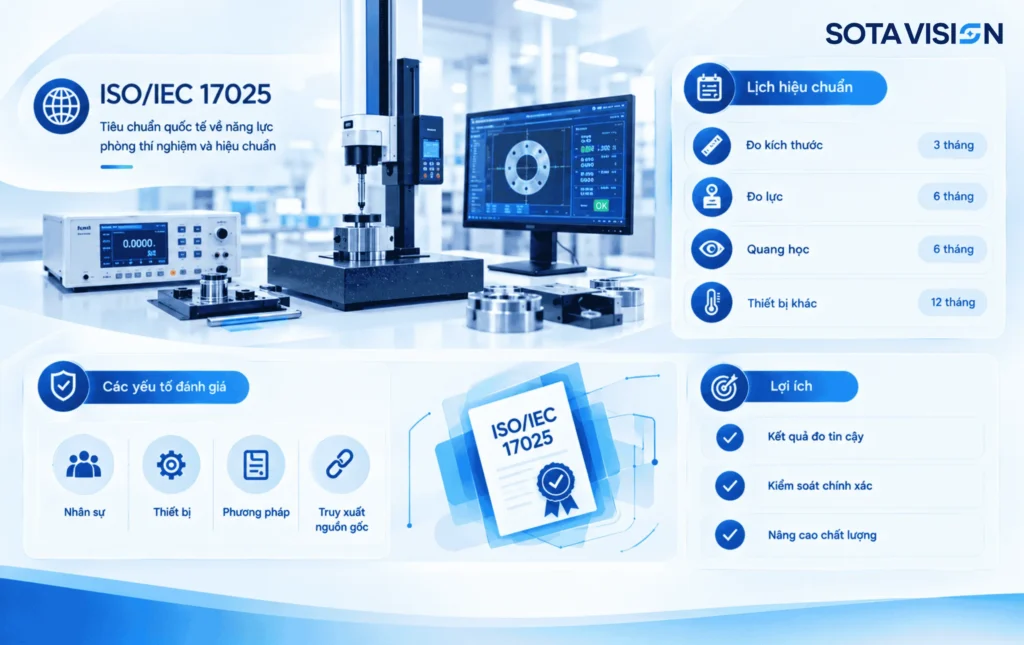
ISO/IEC 17025 là tiêu chuẩn quốc tế quy định các yêu cầu về năng lực đối với phòng thí nghiệm thử nghiệm và hiệu chuẩn. Phạm vi đánh giá bao gồm năng lực nhân sự, tính phù hợp của thiết bị, phương pháp thực hiện và khả năng truy xuất nguồn gốc phép đo. Hiệu chuẩn theo tiêu chuẩn giúp nhà máy có cơ sở đánh giá độ tin cậy của kết quả đo và kiểm soát độ chính xác kiểm tra chất lượng.
Nhà máy nên xây dựng lịch hiệu chuẩn theo từng nhóm thiết bị và mức độ rủi ro. Các thiết bị đo kích thước, lực và quang học cần được ưu tiên theo dõi do sai số có thể thay đổi trong quá trình sử dụng.
Kiểm Soát Rung Động, Nhiệt Độ Và Bụi Tại Trạm Kiểm Tra
Nhiệt độ và độ ẩm biến động cũng có thể tác động đến thiết bị đo chính xác, làm giảm độ ổn định và độ chính xác kiểm tra chất lượng.
Trạm kiểm tra nên được bố trí:
- Cách xa nguồn rung động lớn
- Hạn chế bụi và duy trì nhiệt độ
- Độ ẩm trong giới hạn phù hợp.
Nhà máy cũng cần theo dõi các điều kiện môi trường theo định kỳ nhằm phát hiện biến động bất thường.
Ứng Dụng Thống Kê Quá Trình (SPC) Để Phát Hiện Sớm Xu Hướng Sai Lệch
| Công cụ SPC | Cách triển khai | Tác động đến độ chính xác kiểm tra chất lượng |
| Biểu đồ kiểm soát (Control Chart) | Theo dõi các thông số chất lượng theo thời gian, xác định giới hạn kiểm soát và nhận diện điểm bất thường hoặc xu hướng lệch khỏi trạng thái ổn định. | Phát hiện sai lệch sớm giúp QC can thiệp trước lúc lỗi lan rộng, qua đó duy trì độ chính xác kiểm tra chất lượng và giảm nguy cơ lọt lỗi theo lô. |
| Phân tích Pareto | Phân loại lỗi theo tần suất, tỷ lệ và mức độ ảnh hưởng, sau đó xác định nhóm nguyên nhân cần ưu tiên xử lý. Ví dụ, nếu một dạng lỗi chiếm 23% tổng số lỗi trong kỳ, nhóm lỗi đó có thể được đưa vào danh sách ưu tiên cải tiến. | Tập trung nguồn lực vào nhóm lỗi có ảnh hưởng lớn giúp cải thiện độ chính xác kiểm tra chất lượng tại các công đoạn phát sinh nhiều lỗi. |
| Vòng phản hồi QC – Sản xuất | Chuyển dữ liệu SPC từ QC về sản xuất theo chu kỳ ngắn hoặc gần thời gian thực. Các thông số máy móc, khuôn mẫu và quy trình được điều chỉnh ngay lúc dữ liệu xuất hiện xu hướng sai lệch. | Rút ngắn thời gian phản ứng giúp hạn chế số lượng sản phẩm bị ảnh hưởng và duy trì độ chính xác kiểm tra chất lượng ổn định xuyên suốt quá trình sản xuất. |
| Theo dõi xu hướng sai lệch | So sánh dữ liệu theo ca, ngày, mã sản phẩm hoặc dây chuyền nhằm phát hiện biến động kéo dài. Các xu hướng bất thường được đưa vào danh sách theo dõi trước lúc vượt giới hạn kiểm soát. | Theo dõi liên tục giúp nhận diện nguy cơ suy giảm độ chính xác kiểm tra chất lượng trước lúc lỗi trở thành vấn đề diện rộng. |
| Phân tích nguyên nhân và cải tiến | Kết hợp dữ liệu SPC cùng thông tin lỗi, thời gian sản xuất, thiết bị và công đoạn nhằm xác định nguyên nhân gốc. Kết quả phân tích được đưa trở lại quy trình sản xuất nhằm kiểm soát biến động. | Tạo vòng cải tiến liên tục giúp nâng cao độ chính xác kiểm tra chất lượng, giảm tái diễn lỗi và duy trì chất lượng ổn định hơn. |
SPC phát huy hiệu quả cao nhất khi dữ liệu QC và dữ liệu sản xuất được liên kết xuyên suốt. Nhà máy có thể sử dụng dữ liệu từ biểu đồ kiểm soát, Pareto và phản hồi sản xuất nhằm theo dõi độ chính xác kiểm tra chất lượng, phát hiện sai lệch sớm và cải tiến quy trình theo dữ liệu thực tế.
SotaVision – Giải Pháp AI Vision Giúp Nhà Máy Tăng Độ Chính Xác Kiểm Tra Chất Lượng Lên Đến 99.99%
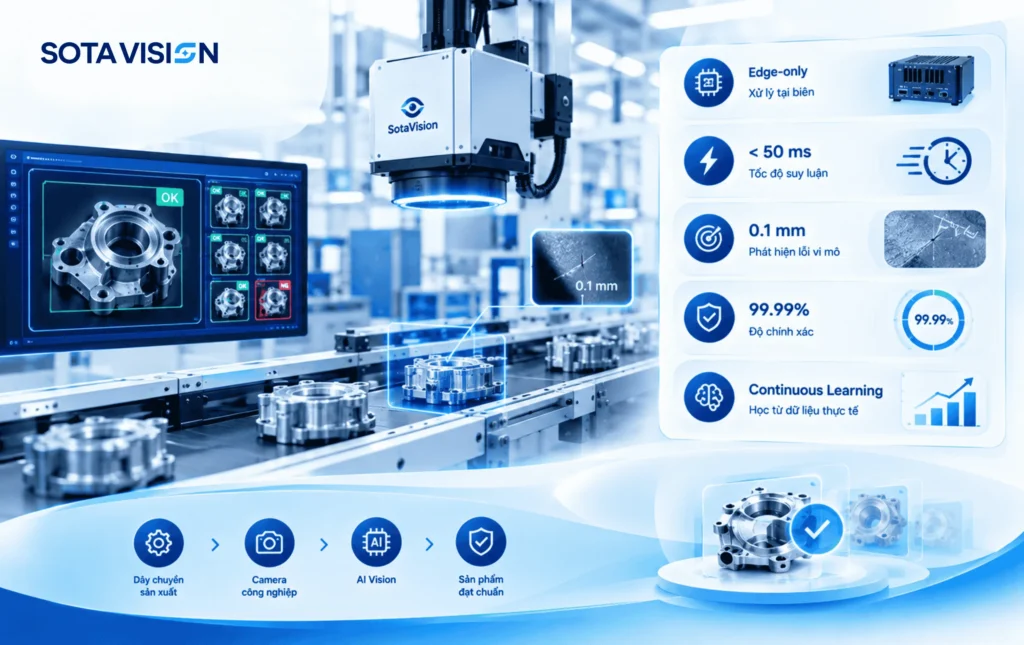
Khi đã chuẩn hóa quy trình, đào tạo nhân sự và kiểm soát môi trường mà độ chính xác kiểm tra chất lượng vẫn chạm trần do giới hạn tự nhiên của thị giác con người, bước tiếp theo là ứng dụng thị giác máy tính kết hợp AI. Đây là giải pháp mà SotaTek phát triển với tên gọi SotaVision, được thiết kế riêng để giải quyết đúng những nút thắt đã phân tích ở các phần trên.
SotaVision hoạt động dựa trên các nền tảng công nghệ chính:
- Kiến trúc Edge-only: Hình ảnh được xử lý trực tiếp tại biên, không phụ thuộc kết nối liên tục đến cloud. Cách vận hành này giúp giảm độ trễ và duy trì độ chính xác kiểm tra chất lượng ngay cả lúc kết nối mạng nhà máy bị gián đoạn.
- Tốc độ suy luận dưới 50 ms: Thời gian xử lý dưới 50 ms giúp hệ thống theo kịp dây chuyền tốc độ cao mà không tạo thêm điểm nghẽn tại công đoạn QC. Độ chính xác kiểm tra chất lượng vẫn được duy trì ngay cả trong quy trình có sản lượng lớn.
- Phát hiện lỗi vi mô đến 0,1 mm: Khả năng nhận diện các khuyết tật rất nhỏ giúp kiểm soát nhóm lỗi khó quan sát bằng mắt thường. Đây là yếu tố quan trọng nhằm nâng cao độ chính xác kiểm tra chất lượng tại các công đoạn yêu cầu dung sai cao.
- Độ chính xác lên đến 99,99%: Mức độ chính xác kiểm tra chất lượng lên đến 99,99% hỗ trợ nhà máy kiểm soát các công đoạn có yêu cầu nghiêm ngặt, giảm nguy cơ bỏ sót sản phẩm lỗi.
- Continuous Learning: SotaVision tiếp tục học từ dữ liệu sản xuất thực tế sau triển khai. Khả năng cập nhật mô hình giúp duy trì độ chính xác kiểm tra chất lượng trước biến động về sản phẩm, điều kiện vận hành và nhóm lỗi theo thời gian.
Nếu nhà máy đang gặp khó khăn trong việc duy trì độ chính xác kiểm tra chất lượng ổn định, SotaVision có thể được đánh giá theo từng dây chuyền, công đoạn và nhóm lỗi cụ thể. Đội ngũ SotaVision tư vấn hiện trạng, xác định điểm giới hạn của quy trình QC và đề xuất phương án triển khai AI Vision phù hợp nhằm cải thiện độ chính xác kiểm tra chất lượng theo nhu cầu sản xuất.
Xem thêm: SotaVision
Kết Luận
Nâng cao độ chính xác kiểm tra chất lượng cần bắt đầu từ việc kiểm soát toàn bộ hệ thống QC. Tiêu chí đánh giá, SOP, năng lực nhân sự, điều kiện môi trường, thiết bị đo và dữ liệu sản xuất đều tác động đến độ chính xác kiểm tra chất lượng. Nhà máy nên xác định đúng nguồn sai lệch và lựa chọn phương án cải tiến phù hợp cho từng công đoạn.
AQL, kiểm tra chéo, Gauge R&R, hiệu chuẩn thiết bị và SPC giúp kiểm soát các yếu tố gây biến động trong quy trình. AI thị giác máy tính tiếp tục mở rộng khả năng kiểm tra tại các dây chuyền có sản lượng cao, lỗi nhỏ hoặc yêu cầu độ chính xác kiểm tra chất lượng nghiêm ngặt.
SotaVision ứng dụng AI Vision nhằm hỗ trợ tự động hóa kiểm tra, phát hiện lỗi nhỏ và duy trì độ chính xác kiểm tra chất lượng ổn định trên dây chuyền sản xuất. Liên hệ với chúng tôi để trao đổi về nhu cầu kiểm tra và tìm phương án phù hợp cho dây chuyền của doanh nghiệp.
Leave a Reply